
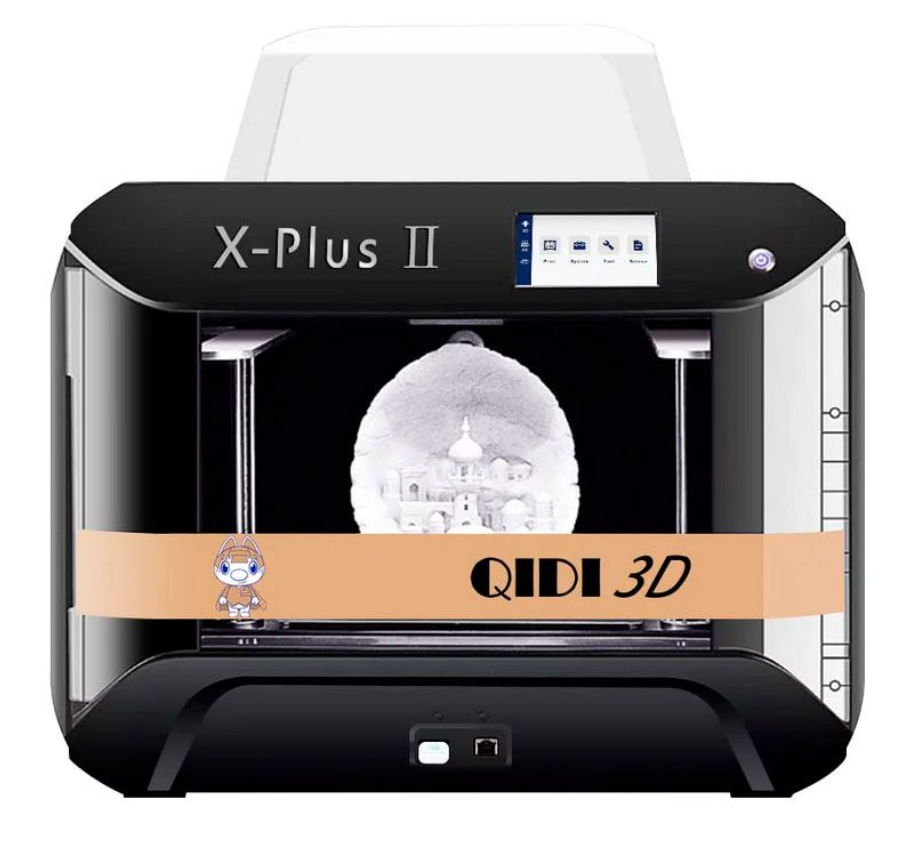
Актуальные принтеры Qidi — Q2, Q2C, Plus 5 и Max4 — построены вокруг одной и той же схемы подачи: прямой привод экструдера с закалёнными стальными шестернями и биметаллическое сопло с рабочей температурой до 370 °C. Та же логика обслуживания сохраняется и у более ранних моделей линейки (Q1 Pro, X-Plus3, X-Plus4): производитель публикует регламент по винтам оси Z, линейным валам и термопроводящей смазке нагревателя. Ниже разобраны устройство узла, периодичность работ и типичные сбои подачи. Перед любыми манипуляциями с соплом полезно отдельно прочитать инструкцию Как заменить сопло на принтере Qidi.
Экструдер Qidi отвечает не только за протяжку филамента, но и за стабильность температуры в зоне плавления. Если шестерни забиты остатками пластика, а контакт нагревателя с хотэндом потерял теплопроводность, страдает и геометрия детали, и ресурс узла. Регламент из официальной wiki как раз закрывает эти точки: смазка механики стола, чистка направляющих и своевременная замена термопроводящей смазки.
Из чего состоит система
Базовые роли экструдера и хотэнда — те же, что у любого FDM-принтера: механизм подачи захватывает пруток, продавливает его в нагретую зону, материал плавится и выходит через сопло. Общие понятия (прямой и боуден-привод, тепловой барьер, типы сопел) описаны в статье Экструдер и хотэнд 3D-принтера: устройство, виды сопел. У Qidi набор узлов конкретный.
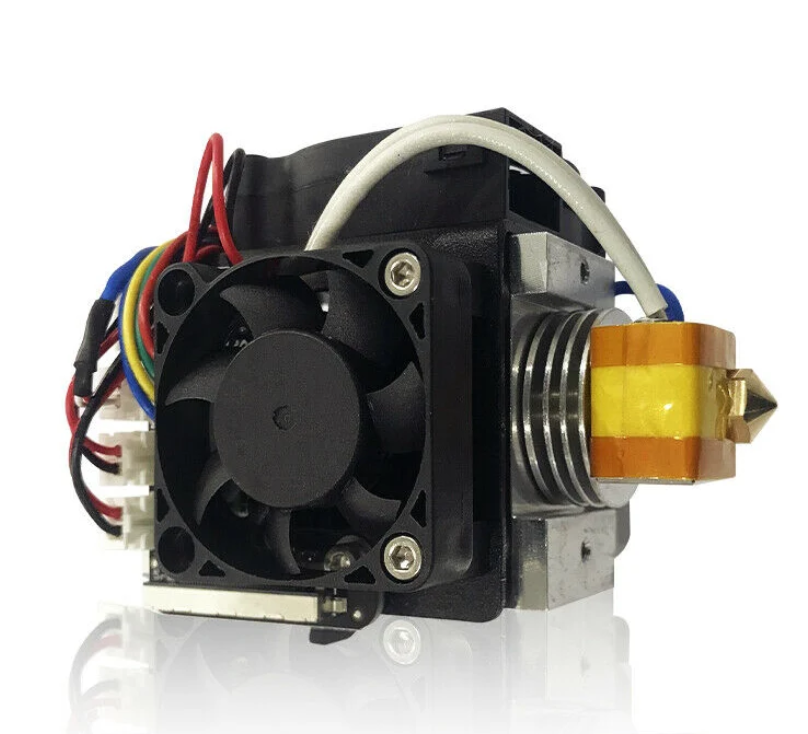
Прямой привод стоит на каретке и подаёт филамент коротким путём. Закалённые стальные шестерни рассчитаны на абразивные композиты и длительную работу; они же чувствительны к мягкому TPU и к остаткам чужого материала после смены катушки. Биметаллическое сопло выдерживает до 370 °C — этого достаточно для инженерных пластиков, если тепловой контакт нагревателя сохранён.
Керамический нагревательный элемент крепится к хотэнду и передаёт тепло через слой термопроводящей смазки. Слой должен быть тонким и сплошным: слишком много пасты выдавливается и загрязняет узел, слишком мало — появляются «холодные» зоны и просадки температуры. Снаружи хотэнд закрыт силиконовым чехлом: он держит тепло, снижает налипание и защищает пальцы при случайном касании.
На входе в экструдер стоит датчик наличия филамента. Его разъём и проводка хрупкие: при разборке датчик снимают первым, крышку экструдера — только после этого. Нарушение порядка рискует оборвать провода.
Внешний вид крышек и крепежа отличается от модели к модели, принцип тот же: прямой привод, стальные шестерни, биметаллическое сопло, керамический нагреватель, термопаста на стыке, силиконовый чехол, датчик филамента на входе.
Регламент планового обслуживания
Производитель не привязывает все работы к одному календарю. Винты оси Z и линейные валы живут по графику, термопроводящая смазка — по состоянию после высокотемпературной печати.
| Узел / процедура | Периодичность / детали |
|---|---|
| Винты оси Z | инспекция и смазка каждые 1–3 месяца в зависимости от интенсивности использования, типа смазки и условий; при частом использовании — ежемесячно; при видимом загрязнении или сопротивлении движению — обслуживание раньше графика |
| Линейные валы | обслуживание каждые 2–4 недели; чаще — при печати с высокой температурой камеры или использовании смазки низкого качества |
| Термопроводящая смазка нагревателя | производительность снижается при длительной печати высокотемпературными материалами; переустановка выполняется по мере необходимости, а не по фиксированному графику |
| Рекомендованный тип смазки для винтов | NLGI класса 2; для очистки старой смазки можно использовать изопропиловый спирт |
График — ориентир, а не гарантия. Пыльная мастерская, круглосуточная печать и старая высохшая смазка сдвигают интервал вниз. Сопротивление стола при ручном перемещении, сухие блестящие валы и нестабильный нагрев сопла — признаки, что ждать «плановую дату» не нужно.
Обслуживание винтов оси Z
Винты оси Z поднимают и опускают стол. Сухая или загрязнённая резьба даёт рывки по слоям, шум и лишнюю нагрузку на моторы. Перед работой принтер выключают и отключают от сети. Хотэнд и стол должны быть холодными; если узел ещё тёплый, надевают термостойкие перчатки.
Сначала резьбу очищают от пыли и частиц пластика тканью или зубной щёткой. Изопропиловый спирт растворяет старую смазку и снимает липкую плёнку, которую сухая тряпка не берёт. Растворитель не льют на подшипники и электронику — только на саму резьбу, с последующей протиркой насухо.
Рекомендуемый тип смазки — NLGI класса 2. Конкретный бренд не фиксирован: важна консистенция, а не упаковка. Смазку наносят тонким слоем на открытые участки винтов при опущенном в домашнюю позицию столе. Затем стол перемещают вниз, наносят ещё тонкий слой на вновь открывшуюся резьбу, снова выполняют автопривязку и повторяют цикл несколько раз. Цель — равномерная плёнка по всей рабочей длине, а не валик у гайки.
Излишки у гаек винта убирают тканью. Лишняя смазка собирает пыль и превращается в абразивную пасту. После сборки стол должен ходить без заеданий; лёгкое сопротивление по всей высоте нормально, рывки и скрежет — нет.
При ежедневной печати интервал ближе к одному месяцу. При редких запусках достаточно проверки раз в два-три месяца, если резьба визуально чистая.
Обслуживание линейных валов
Линейные валы задают ход каретки и стола в горизонтали (и часть вертикальной кинематики, в зависимости от модели). Пыль и высохшее масло повышают трение, оставляют полосы на поверхностях детали и ускоряют износ втулок.
Валы протирают мягкой тканью или щёткой каждые 2–4 недели. Агрессивные растворители и абразивные губки не используют: царапина на зеркале вала собирает грязь быстрее, чем гладкая поверхность. Если камера долго работает при высокой температуре или ранее применялась смазка низкого качества, интервал сокращают. Сухой на ощупь вал и видимый налёт — достаточный повод обслужить узел вне графика.
Задача этого шага — убрать абразив и восстановить скольжение. Переувлажнять направляющие не нужно: избыток масла стекает на стол и модель.
Замена термопроводящей смазки нагревателя
Термопроводящая смазка стоит между керамическим нагревателем и телом хотэнда. При длительной печати высокотемпературными материалами слой деградирует: нагрев становится медленнее, температура «плавает», появляются недоэкструзия и пропуски. Фиксированного срока замены нет — работу делают по необходимости, когда падает производительность нагрева.
Перед работой принтер отключают от сети. Хотэнд должен остыть; если без нагрева не обойтись на соседних операциях, используют термостойкие перчатки.
Порядок такой. Аккуратно снимают силиконовый чехол с хотэнда, не разрывая его кромки. Откручивают крепление керамического нагревательного элемента. Старый слой смазки снимают чистой тканью, не царапая контактные поверхности. Наносят тонкий равномерный слой новой термопроводящей смазки на контактную плоскость. Нагреватель ставят на место и фиксируют креплением с равномерным прижимом — без перекоса, который оставляет воздушный зазор. Чехол возвращают так, чтобы он закрывал зону нагрева и не пережимал провода.
Толстый слой пасты не улучшает теплопередачу: излишек выдавливается и загрязняет каретку. После сборки проверяют, что чехол сидит плотно, а провода нагревателя и термодатчика не натянуты.
Частые проблемы с экструдером и их причины
Неполная очистка сопла при смене филамента → остатки предыдущего материала смешиваются с новым и дают засор. Засор бывает частичным (тонкая, неровная нить, пропуски стенок) или полным (подача отсутствует). Решение — разборка и чистка экструдера по официальному руководству; для зоны сопла отдельно см. Как почистить сопло 3D-принтера: пошаговая инструкция.
Печать PLA при включённом подогреве камеры → тепло поднимается к зоне подачи, пруток размягчается до шестерён и образует «тепловой затор». То же касается PETG. Для холодных материалов рекомендуется отодвигать крышку для вентиляции и отключать подогрев камеры в профиле печати.
Слишком мягкий TPU (мягче 95A по шкале Шора) → шестерни сминают пруток вместо протяжки, появляются щелчки и пробуксовка. Для таких материалов берут твёрдость от 95A и снижают скорость печати и ретракт. Подробнее о режимах гибкого пластика — в статье TPU (гибкий филамент): для каких деталей нужен и как печатать.
Щелчки экструдера без движения прутка чаще всего связаны с одним из трёх сценариев выше либо с грязными зубьями шестерён. Сначала проверяют путь филамента и температуру, затем — чистоту привода.
Разборка экструдера для чистки шестерён (когда это необходимо)
Шестерни чистят, когда между зубьями застрял пластик, датчик видит пруток, а подачи нет, или после полного засора, который не снимается холодной протяжкой и прочисткой сопла. Планово разбирать узел «на всякий случай» не требуется.
Обязательные меры до разборки: выключить принтер и отключить его от сети; убедиться, что хотэнд и стол не нагреты; при необходимости работы с ещё тёплыми деталями надеть термостойкие перчатки.
Порядок разборки фиксированный. Сначала аккуратно отсоединяют датчик наличия филамента — берут за корпус разъёма, не тянут за провода. Только после этого снимают крышку экструдера. Нарушение порядка повреждает проводку датчика.
Из шестерён удаляют застрявший пластик и мусор. Зубья не поддевают отвёрткой с силой: закалённая сталь держит абразив, но скол зуба ухудшает захват. Мелкие частицы выметают щёткой. После очистки узел собирают в обратной последовательности: крышка, затем датчик. Проверяют укладку проводов и тестовую подачу филамента — пруток должен выходить ровно, без проскальзывания и хруста.
Если пластик намотался на вал шестерни плотным кольцом, его срезают аккуратно, не царапая рабочие поверхности. После сборки стоит прогнать короткий отрезок того же материала, которым планируется печать, и убедиться, что диаметр нити стабилен.
Меры безопасности
Перед любым обслуживанием экструдера и хотэнда принтер отключают от сети. Питание «в простое» не заменяет физическое отсоединение кабеля: случайный нагрев или команда с экрана во время разборки недопустимы.
Перед работой проверяют температуру хотэнда и стола. Горячее сопло и стол оставляют ожоги быстрее, чем кажется по остаточному свечению индикаторов. Если без касания тёплого узла не обойтись, надевают термостойкие перчатки.
Провода датчика филамента, нагревателя и термопары не используют как ручку. Разъёмы снимают за корпус. Силиконовый чехол снимают без рывков: порванная кромка перестаёт держать тепло и защищать пальцы.
Рабочее место должно быть сухим и устойчивым. Изопропиловый спирт — легковоспламеняющаяся жидкость: его не распыляют на включённый принтер и не оставляют открытым рядом с нагревателем.
FAQ
Как часто нужно смазывать винты оси Z на Qidi?
Инспекция и смазка — каждые 1–3 месяца в зависимости от интенсивности использования, типа смазки и условий. При частом использовании — ежемесячно. При видимом загрязнении или сопротивлении движению работу делают раньше графика. Тип смазки — NLGI класса 2; старую плёнку снимают тканью, щёткой и при необходимости изопропиловым спиртом.
Что делать, если экструдер щёлкает и не подаёт филамент?
Щелчок обычно означает пробуксовку шестерён: засор, тепловой затор или смятый мягкий TPU. Проверяют, не остался ли в сопле предыдущий материал, не включён ли подогрев камеры на PLA/PETG, не слишком ли мягок пруток. Если между зубьями виден пластик — разбирают экструдер: сначала датчик филамента, затем крышка, очистка, сборка и тестовая подача.
Можно ли печатать PLA с включённой камерой на Q2?
Не рекомендуется. Подогреваемая камера ускоряет тепловой затор у PLA (и PETG): тепло поднимается к зоне подачи, материал размягчается до шестерён. Для таких пластиков отодвигают крышку для вентиляции и отключают подогрев камеры в профиле печати.
Как понять, что термопроводящую смазку пора менять?
Фиксированного срока нет. Ориентир — снижение производительности нагрева после длительной печати высокотемпературными материалами: медленный набор температуры, нестабильное удержание уставки, недоэкструзия при исправном сопле. Тогда снимают силиконовый чехол, откручивают крепление керамического нагревателя, наносят тонкий равномерный слой смазки и собирают узел обратно.
Почему нельзя сразу снимать крышку экструдера?
На входе стоит датчик наличия филамента. Если сначала сорвать крышку, проводку датчика легко повредить. Сначала аккуратно отсоединяют датчик, не тянув за провода, затем снимают крышку.
Нужно ли смазывать линейные валы так же часто, как винты Z?
Нет. Линейные валы обслуживают каждые 2–4 недели: очищают от пыли и грязи мягкой тканью или щёткой. Чаще — при высокой температуре камеры или смазке низкого качества. Интервал винтов Z длиннее, но оба узла проверяют вне графика при сопротивлении ходу.
Краткие выводы
Актуальная линейка Qidi держит одну схему: прямой привод со стальными шестернями и биметаллическое сопло на 370 °C; обслуживание строится вокруг винтов Z, линейных валов и термопасты нагревателя.
Винты оси Z смазывают составом NLGI класса 2 каждые 1–3 месяца (при частом использовании — ежемесячно), линейные валы протирают каждые 2–4 недели, термопроводящую смазку меняют по падению нагрева, а не по календарю.
Типичные сбои подачи — остатки филамента в сопле, тепловой затор PLA/PETG при закрытой горячей камере и смятие TPU мягче 95A.
Разборку экструдера начинают с отключения питания и проверки температуры; датчик филамента снимают раньше крышки, иначе легко повредить проводку.