
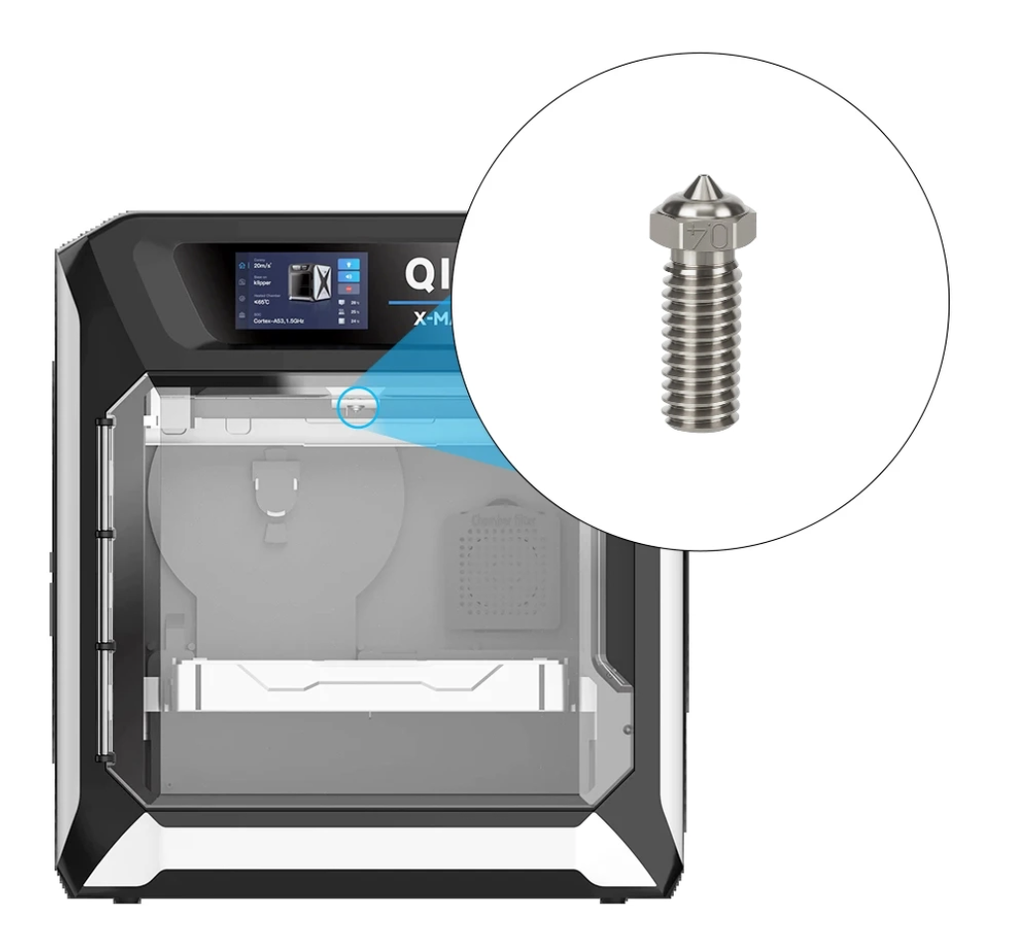
Актуальные модели Qidi — Q2, Q2C, Plus 5 и Max4 — используют одинаковую конструкцию хотэнда: биметаллическое сопло 0.4 мм с рабочей температурой до 370 °C и прямой привод экструдера с закалёнными стальными шестернями. Поэтому процедура замены сопла на этих принтерах практически идентична. Ниже — пошаговая инструкция по официальной wiki производителя, с признаками износа, мерами безопасности и оговоркой по совместимости деталей. Если проблема ограничивается засором, а не износом отверстия, сначала имеет смысл выполнить чистку сопла и только потом решать вопрос замены.
Сопло Qidi — расходный узел. Даже штатный биметаллический наконечник со временем меняет геометрию отверстия, особенно при печати композитами. Менять его «по календарю» не обязательно: ориентир — состояние печати и внешний вид кончика, а не дата установки.
Когда пора менять сопло, а не просто чистить
Чистка помогает, когда филамент обуглился внутри канала или в отверстии застрял кусок материала. Замена нужна в другом случае: когда само отверстие уже не круглое и не того диаметра, который заложен в профиле слайсера.
Ориентиры по официальным данным Qidi такие. Засоры возвращаются через одну-две печати после чистки — канал снова закупоривается, хотя температура и скорость подачи не менялись. Стенки моделей стабильно получаются толще заданного в настройках профиля: экструзия «раздувается», калибровка потока уже не спасает. На кончике видно скругление или деформацию отверстия — край сточен, отверстие овальное или с заусенцами.
Эти признаки относятся именно к состоянию сопла, а не к его возрасту в месяцах. Латунный наконечник может «сдаться» раньше из-за абразива, биметаллический — позже, но критерий один: геометрия отверстия и повторяемость печати.
Дополнительный практический сигнал — нестабильный первый слой при той же высоте Z и той же калибровке стола. Если после чистки и повторной калибровки проблема остаётся, причина чаще в изношенном отверстии, а не в столе.
Сколько обычно служит сопло
Срок службы зависит от материала наконечника и от того, чем печатают.
Латунное сопло при регулярной печати PLA и PETG ориентировочно служит 3–6 месяцев. Латунь мягче, отверстие быстрее разбивается даже «спокойными» пластиками, если печать идёт ежедневно и объёмы большие.
Закалённое стальное или биметаллическое сопло при тех же условиях служит заметно больше года. Штатное сопло Qidi на Q2, Q2C, Plus 5 и Max4 как раз биметаллическое, рассчитано на температуру до 370 °C.
При печати абразивными композитами — с углеволокном, стекловолокном и другими твёрдыми наполнителями — износ лучше оценивать по количеству напечатанных граммов материала, а не по календарю. Наполнитель работает как абразив и стачивает отверстие быстрее, чем чистый PLA. Если объём печати композитом высокий, имеет смысл заранее закладывать запасное сопло с более твёрдым наконечником.
Срок — ориентир, не гарантия. Решающее слово за качеством стенок, диаметром отверстия и тем, как часто возвращается засор после чистки.
Важно: совместимость сопел между моделями
Q2, Q2C, Plus 5 и Max4 используют одну и ту же конструкцию хотэнда — биметаллическое сопло 0.4 мм на 370 °C и прямой привод с закалёнными стальными шестернями. Процедура замены и посадочные размеры у этих моделей совпадают.
Сопло от Plus4 на Q2 ставить нельзя, и наоборот. У Plus4 другая длина сопла и другая конструкция хотэнда. Производитель прямо указывает, что детали не взаимозаменяемы. Если взять «похожее» сопло от старой линейки, оно либо не встанет по резьбе и длине, либо нарушит тепловой контакт и калибровку.
Перед заказом запчасти сверяйте модель принтера. Инструкция ниже относится к Q2 и моделям с той же архитектурой хотэнда — Q2C, Plus 5, Max4. Для Plus4 нужна отдельная процедура и отдельное сопло.
Официальная процедура замены (для Q2 и моделей с той же архитектурой хотэнда)
Работайте на остывшем корпусе принтера, но само сопло в нужные моменты должно быть нагрето. Подготовьте торцевой ключ под сопло, кусачки, пассатижи и термостойкие перчатки. Не прикасайтесь к горячему соплу голыми руками — риск ожога.
- Обрезать филамент кусачками.
- Нагреть сопло и выдавить из экструдера остатки филамента.
- Снять силиконовый чехол хотэнда — если снимается туго, нагреть сопло до 220 °C и аккуратно снять чехол пассатижами или кусачками.
- Не прикасаться к горячему соплу голыми руками — риск ожога.
- Удерживая сопло нагретым до 220 °C, открутить и снять его торцевым ключом.
- Установить новое сопло и затянуть торцевым ключом.
- Выключить нагрев сопла.
- После остывания вернуть силиконовый чехол на место.
Пояснения к шагам, без добавления лишних действий. Обрезка филамента нужна, чтобы при нагреве и выдавливании остатков в тракт не ушла лишняя длина прутка. Выдавливание остатков снижает риск того, что застывший пластик «приварит» старое сопло к блоку. Силиконовый чехол снимают до откручивания: он мешает ключу и при сильном натяге рвётся. Если чехол сидит плотно, нагрев до 220 °C размягчает налипший пластик по краю.
Откручивание и затяжка — только на нагретом до 220 °C сопле. В холодном состоянии резьба и тепловой контакт ведут себя иначе, момент затяжки «на холодную» не соответствует рекомендациям производителя. Новое сопло ставят до упора и затягивают ключом в том же нагретом состоянии. Нагрев выключают сразу после затяжки. Чехол возвращают только после остывания, иначе силикон деформируется на горячем блоке.
Между шагами не вставляйте «профилактическую разборку» хотэнда целиком: официальная процедура ограничена соплом и чехлом.
Момент затяжки и меры безопасности
Рекомендуемый момент затяжки нового сопла в горячем состоянии — 1.5–2.0 Н·м. Слабее — возможна протечка расплава по резьбе. Сильнее — риск сорвать резьбу в блоке или деформировать посадочное место.
Затягивайте при нагреве 220 °C, как в официальных шагах. Если динамометрического ключа нет, ориентир тот же: плотная посадка без рывка «до хруста». Лучше чуть не дотянуть и проверить на первой тестовой печати, чем перетянуть блок.
Меры безопасности обязательны. Не прикасайтесь к горячему соплу голыми руками. Используйте термостойкие перчатки. Пассатижи и кусачки держите так, чтобы не соскользнуть на нагретый наконечник. Рабочая температура хотэнда при замене — 220 °C, этого достаточно для серьёзного ожога.
Не оставляйте принтер без присмотра на этапе нагрева. После установки нового сопла дождитесь остывания, прежде чем надевать чехол и запускать длинную печать.
Выбор нового сопла
Штатное сопло на Q2, Q2C, Plus 5 и Max4 — биметаллическое, 0.4 мм, рассчитано на температуру до 370 °C. Это базовый вариант для большинства задач: баланс детализации и скорости.
Доступны альтернативные диаметры — 0.2, 0.6 и 0.8 мм. Диаметр влияет на детализацию мелких элементов, толщину стенок и скорость печати; разбор устройства экструдера и логики выбора диаметра — в статье «Экструдер и хотэнд 3D-принтера: устройство, виды сопел».
Для регулярной печати композитами с абразивными наполнителями (карбон, стекловолокно) стоит рассмотреть сопло с твердосплавным наконечником (карбид вольфрама). Оно ощутимо дольше сохраняет исходный диаметр отверстия. Латунь на таких материалах изнашивается быстрее; даже биметалл при больших объёмах композита теряет геометрию раньше, чем на чистом PLA.
Сопло Qidi Q2 и совместимых моделей подбирайте по посадочным размерам именно этой архитектуры хотэнда. Закаленное сопло Qidi в линейке актуальных моделей — это как раз штатный биметалл либо более твёрдые варианты наконечника, а не деталь от Plus4.
Не смешивайте диаметры «на глаз»: после смены 0.4 на 0.6 или 0.2 обновите профиль в слайсере (ширина линии, поток, ретракт). Иначе стенки снова уйдут от заданных значений, и будет казаться, что новое сопло «уже изношено».
После замены сопла
На Q2 и Q2C само сопло участвует в системе автоматической калибровки стола. После замены разумно заново запустить автоматическую калибровку, прежде чем приступать к печати. Пошаговый разбор калибровки — в статье «Калибровка стола на принтерах Qidi: пошаговая инструкция».
Короткий тест после калибровки: куб или калибровочная пластина с контролем ширины стенки и первого слоя. Если стенки снова толще профиля — проверьте момент затяжки и профиль диаметра в слайсере, а не только высоту стола.
Силиконовый чехол должен сидеть ровно, без щелей у блока. Щель даёт сквозняк на зону нагрева и ухудшает стабильность температуры.
FAQ
Можно ли поставить сопло от Plus4 на Q2?
Нет. Конструкция хотэнда разная, длина сопел не совпадает. Сопло Plus4 нельзя использовать на Q2 и наоборот.
Как понять, что сопло пора менять, а не почистить?
Если засоры возвращаются через одну-две печати после чистки, стенки моделей стабильно толще заданного профиля, на кончике видно скругление или деформацию отверстия — это состояние сопла, а не разовый засор.
Нужно ли менять сопло при переходе на абразивный материал?
Не обязательно сразу, но износ на карбоне и стекловолокне идёт быстрее. Оценивайте по граммам напечатанного материала. Для регулярной печати композитами логичнее сопло с твердосплавным наконечником из карбида вольфрама.
Нужна ли повторная калибровка после замены сопла?
Да. На Q2 и Q2C сопло участвует в автоматической калибровке стола, поэтому после замены калибровку лучше запустить заново.
Какой момент затяжки у нового сопла?
1.5–2.0 Н·м, затягивать в горячем состоянии (в процедуре — при 220 °C).
Какие диаметры доступны кроме штатного 0.4 мм?
Альтернативные — 0.2, 0.6 и 0.8 мм. Штатное сопло — биметаллическое 0.4 мм до 370 °C.
Краткие выводы
- Q2, Q2C, Plus 5 и Max4 делят одну архитектуру хотэнда; сопло Plus4 с ними несовместимо из-за другой длины и конструкции.
- Менять сопло стоит по признакам износа отверстия и повторяющимся засорам, а не по сроку в месяцах.
- Официальная замена: обрезка филамента, прогрев и выдав остатков, снятие чехла, откручивание и установка на 220 °C, остывание, возврат чехла; момент затяжки 1.5–2.0 Н·м, только в перчатках.
- После замены на Q2/Q2C запустите автоматическую калибровку стола и проверьте профиль диаметра в слайсере.