
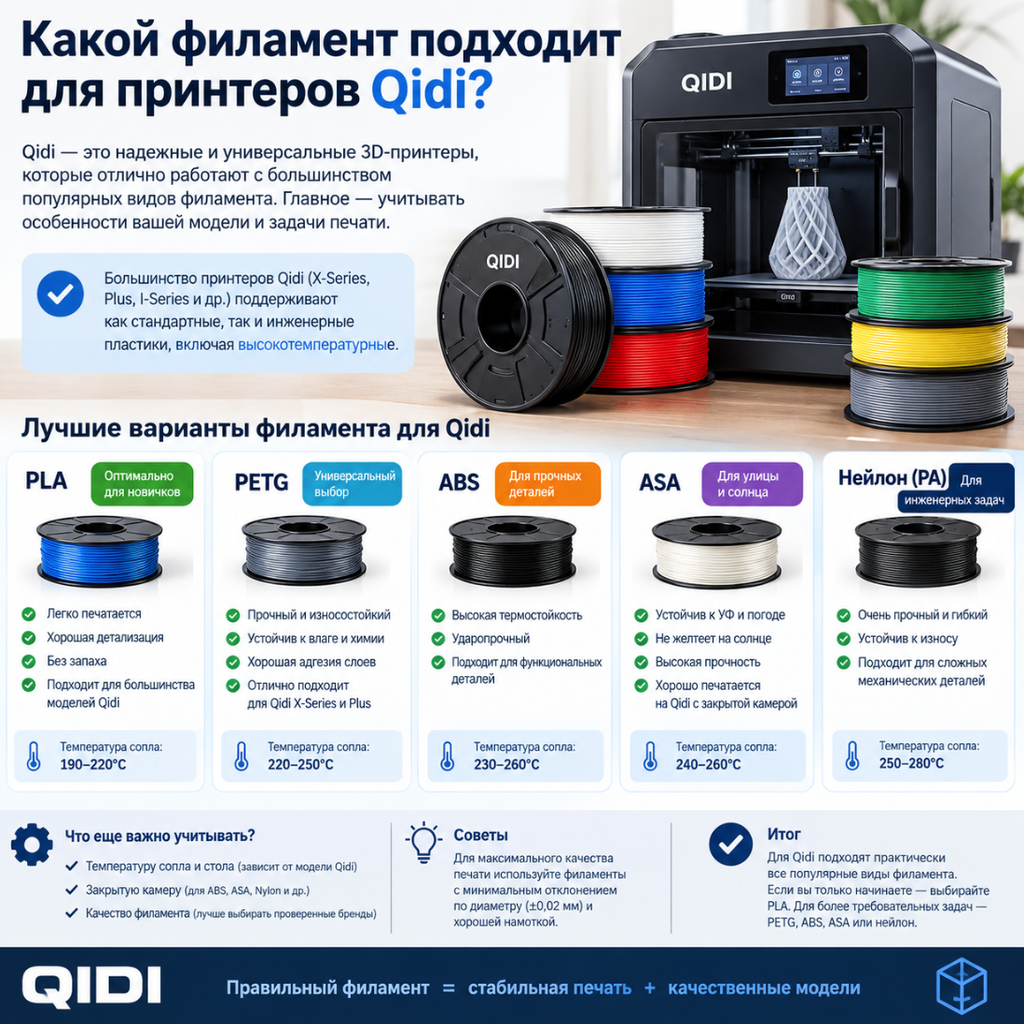
Принтеры Qidi построены на открытой платформе Klipper и принимают практически любой стандартный филамент диаметром 1,75 мм. Это касается и домашней печати, и инженерных задач: достаточно корректно задать температуру, обдув и скорость в слайсере. Одновременно у производителя есть собственная линейка — филамент Qidi с готовыми профилями в Qidi Studio и автоматическим распознаванием катушек в системе QIDI Box. Ниже — официальный каталог материалов на первую половину 2026 года и правила работы со сторонним пластиком: что даёт фирменная экосистема и где достаточно ручной настройки.
- Фирменный филамент против стороннего
- С чего начать новичку
- Базовые материалы в линейке Qidi
- Базовые PLA-материалы
- Базовые PETG-материалы
- Базовые ABS-материалы
- Материалы для функциональных деталей
- Инженерные и промышленные композиты
- Важно: абразивные композиты требуют закалённого сопла
- Можно ли использовать сторонний филамент
- FAQ
- Краткие выводы
Фирменный филамент против стороннего
Сторонний филамент действительно работает на принтерах Qidi. Ограничений по бренду катушки в прошивке нет: платформа открытая, диаметр стандартный, камера закрытая, температуры сопла и стола достаточны для широкого спектра пластиков. Разница не в том, «пролезет ли нить через экструдер», а в уровне автоматизации.
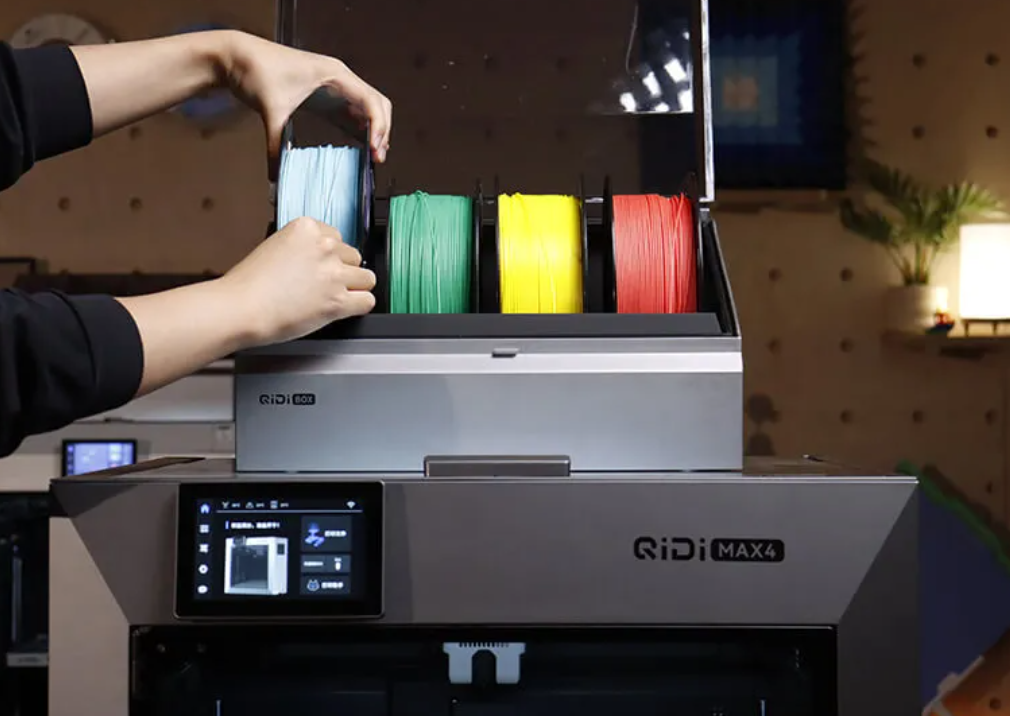
Фирменные материалы получают точно настроенные профили печати в Qidi Studio. Параметры уже учитывают закрытую камеру, высокую скорость линейки Rapido и типичные режимы конкретных моделей. Катушки Qidi с NFC-меткой автоматически распознаются системой QIDI Box: принтер подхватывает тип материала без ручного выбора в меню. Как устроен комплект со сменой катушек, подробно разобрано в статье Что такое Qidi Combo и зачем нужен этот комплект.
Сторонний пластик Qidi тех же ограничений по температуре или камере не накладывает. Нужно лишь самостоятельно подобрать профиль: температура сопла и стола, обдув, ретракт, скорость. NFC-распознавание при этом не срабатывает — метка есть только на фирменных катушках.
Практический вывод простой. Если важны скорость запуска и меньше итераций калибровки — берите пластик Qidi. Если уже есть проверенная катушка другого бренда и вы умеете править профиль — печатайте ею. Оба сценария штатные.
С чего начать новичку
Производитель рекомендует начинать с PLA Matte или стандартного PLA. Материал прощает ошибки температуры и обдува, минимально деформируется на столе и даёт ровную поверхность без лишнего глянца (у матового варианта) или привычный «пластиковый» вид (у базового PLA). Для первых калибровок, тестовых кубиков и корпусов без нагрузки этого достаточно.
PLA не требует высокой температуры камеры, слабо пахнет при печати и хорошо держит размеры. Именно поэтому линейка Qidi PLA занимает место «первого пластика» в каталоге: новичок быстрее понимает поведение экструдера, ретракта и первого слоя, не борясь ещё и с усадкой ABS. Базовые свойства материала, температуры и типичные применения собраны в статье PLA-пластик для 3D-печати: свойства, температура, для чего подходит.
Когда калибровка стабильна, логичный следующий шаг — PETG Basic или малозапаховый ABS Rapido, если нужна чуть большая термостойкость. Переходить сразу к карбоновым композитам не стоит: они абразивны, требуют закалённого сопла и более жёсткого температурного режима.
Базовые материалы в линейке Qidi
Базовый слой каталога закрывает повседневную печать: декоративные модели, прототипы, корпуса без серьёзной нагрузки. Ниже — только позиции официального каталога, без сторонних названий.
Базовые PLA-материалы
- PLA Basic
- PLA Matte Basic
- PLA Rapido
- PLA Rapido Matte
- PLA Wood
- PLA Rapido Silk
- PLA Rapido Metal
PLA Basic — точка отсчёта: предсказуемая усадка, понятный температурный диапазон, подходит для калибровки и простых деталей. PLA Matte Basic даёт матовую поверхность, на которой меньше заметны слои — удобно для корпусов и макетов, где важен внешний вид без постобработки.
Линейка Rapido заточена под высокую скорость печати на принтерах Qidi. Qidi PLA Rapido и PLA Rapido Matte сохраняют логику обычного PLA, но профили в Studio рассчитаны на быстрые проходы без потери стабильности слоя. PLA Wood имитирует древесную фактуру за счёт наполнителя; поверхность после лёгкой шлифовки ближе к дереву, чем к глянцевому пластику. PLA Rapido Silk даёт шелковистый блеск, PLA Rapido Metal — металлизированный эффект без отдельной покраски.
Для новичка достаточно пары катушек: матовый и обычный PLA. Декоративные Silk, Wood и Metal имеет смысл брать, когда геометрия и первый слой уже стабильны.
Базовые PETG-материалы
- PETG Basic
- PETG Translucent
Qidi PETG закрывает нишу между PLA и ABS. PETG Basic прочнее типичного PLA, лучше переносит влагу и умеренный нагрев, при этом печатается спокойнее, чем классический ABS. PETG Translucent даёт полупрозрачные стенки — плафоны, индикаторные окна, декоративные панели, где нужен свет.
PETG липнет к соплу сильнее PLA, поэтому ретракт и температуру стоит держать ближе к профилю производителя, если катушка фирменная, или подобрать вручную, если катушка сторонняя. Для герметичных ёмкостей и деталей «на улице без сильного солнца» PETG обычно удобнее PLA.
Базовые ABS-материалы
- ABS Rapido
- ABS Rapido Metal
- малозапаховый ABS Rapido
Qidi ABS в каталоге представлен линейкой Rapido. Закрытая камера принтеров Qidi как раз рассчитана на печать ABS: меньше сквозняков, стабильнее температура вокруг модели, ниже риск расслоения. ABS Rapido — базовый вариант под высокую скорость. ABS Rapido Metal добавляет металлизированный вид. Малозапаховый ABS Rapido снижает характерный запах стирола относительно обычного ABS — это удобнее для домашней мастерской с ограниченной вентиляцией, хотя вытяжка всё равно желательна.
ABS даёт выше термостойкость готовой детали, чем PLA и типичный PETG. За это приходится платить усадкой и требованием к прогретой камере. Для корпусов электроники, крепежа рядом с умеренным нагревом и функциональных прототипов это разумный следующий шаг после PLA.
Материалы для функциональных деталей
Когда модель должна держать удар, изгиб или постоянную нагрузку, базового PLA уже мало. В официальном каталоге для этой задачи выделены:
- PETG-Tough
- ABS-GF25
- PLA-CF
PETG-Tough — усиленный PETG с акцентом на ударную вязкость. Деталь меньше колется при падении и лучше переживает точечную нагрузку, чем обычный PETG Basic. Корпуса инструментов, защитные накладки, элементы, которые снимают и ставят много раз, — типичное применение.
ABS-GF25 — ABS с 25% стекловолокна. Наполнитель повышает жёсткость и размерную стабильность, снижает усадку относительно чистого ABS. Деталь становится «инженернее»: меньше плывёт под нагрузкой, лучше держит геометрию. Цена этого — абразивность: стандартное латунное сопло изнашивается быстрее (об этом — отдельный блок ниже).
PLA-CF — PLA с углеволокном. Сохраняет относительно низкую температуру печати PLA, но повышает жёсткость. Это не замена нейлону или PPS, а способ получить более «сухой» и жёсткий PLA без перехода на высокотемпературные режимы. Для оснастки, шаблонов и лёгких силовых элементов часто достаточно.
Гибкие материалы в каталоге:
- TPU-Aero
- TPU95A-HF
TPU закрывает уплотнители, демпферы, петли, накладки с эластичностью. TPU95A-HF ориентирован на более высокую скорость подачи относительно «капризного» мягкого TPU; TPU-Aero — отдельная позиция линейки с облегчённой структурой под специфические задачи.
Производитель отдельно показывает совмещение материалов в одной модели: жёсткий материал с наполнителем (например, ABS-CF) для каркаса и гибкий TPU для отдельных элементов. Так получают деталь, где силовая часть не гнётся, а зона контакта пружинит. Реализуется это через систему смены материала; логика смены цвета и пластика разобрана в статье Многоцветная печать на Qidi: как работает система смены материала.
На практике сначала печатают каркас из PETG-Tough, ABS-GF25 или PLA-CF, проверяют посадки, и только потом добавляют гибкие вставки. Смешивать несовместимые по температуре материалы в одном сопле без промывки нельзя: остатки высокотемпературного пластика в холодном режиме дают пробки.
Инженерные и промышленные композиты
Верхний сегмент каталога — высокотемпературные и наполненные материалы для деталей с жёсткими требованиями к прочности и термостойкости. Печать таких пластиков Qidi предполагает активно нагреваемую камеру и высокую температуру сопла. Возможности камеры и температурный запас конкретной модели (в том числе филамент для Qidi Q2) разобраны в обзоре Qidi Q2: обзор возможностей и на что обратить внимание.
Промышленные композиты официального каталога:
- PET-CF
- PAHT-CF (PPA-CF)
- PA12-CF
- PPS-CF
- PAHT-GF
- PET-GF
- Ultra PA Nylon
- UltraPA-CF25
- PC/ABS-FR
Отдельно в каталоге термостойкие материалы без обязательного карбонового наполнения:
- ASA
- ASA-Aero
ASA и ASA-Aero закрывают уличную эксплуатацию лучше ABS: выше стойкость к ультрафиолету, при этом химия печати близка к ABS и тоже любит закрытую камеру. ASA-Aero — облегчённый вариант линейки.
PET-CF и PET-GF — полиэтилентерефталат с угле- и стекловолокном. Наполнитель повышает жёсткость и снижает ползучесть. Детали оснастки, кронштейны, элементы, которые держат форму при нагреве выше комфортного диапазона PLA/PETG.
PAHT-CF (в каталоге также как PPA-CF), PA12-CF, PAHT-GF, Ultra PA Nylon и UltraPA-CF25 — нейлоновая группа. PA12-CF даёт сочетание ударной вязкости нейлона и жёсткости карбона. PAHT-линейка рассчитана на более высокую тепловую нагрузку, чем бытовой нейлон. Ultra PA Nylon и UltraPA-CF25 — позиции верхней части каталога под ответственные детали. Нейлоны гигроскопичны: катушку хранят сухой, перед печатью часто сушат. Иначе слой пенится, прочность падает, поверхность становится шершавой.
PPS-CF — полифениленсульфид с углеволокном. Это уже промышленный уровень термо- и химстойкости. Печать требует высокого нагрева сопла и стабильной горячей камеры. Имеет смысл только если деталь реально работает в агрессивной среде или при температуре, где нейлон и PET-CF уже «плывут».
PC/ABS-FR — смесь поликарбоната и ABS с огнестойкой рецептурой (FR). Применяют там, где нужен баланс ударной вязкости PC/ABS и требования к снижению горючести корпуса.
Все карбоновые и стеклянные композиты абразивны. Это не дефект конкретной катушки, а свойство наполнителя. Без закалённого сопла печать возможна короткое время, затем диаметр сопла «разбивается», калибровка потока уезжает, поверхность портится.
Для Qidi Q2 и соседних моделей линейки логика одна: сначала убедиться, что камера и сопло держат режим материала, затем брать композит. Фирменный профиль в Studio сокращает подбор температуры, но физику наполнителя не отменяет.
Важно: абразивные композиты требуют закалённого сопла
Печать материалами с наполнителями — углеволокном и стекловолокном — быстро изнашивает стандартное латунное сопло. В каталоге это касается PLA-CF, ABS-GF25, PET-CF, PAHT-CF (PPA-CF), PA12-CF, PPS-CF, PAHT-GF, PET-GF, UltraPA-CF25 и других наполненных позиций.
Латунь мягче частиц наполнителя. За несколько катушек отверстие становится овальным, поток растёт, стенки истончаются, появляются артефакты. Правильная замена — закалённое стальное сопло вместо стандартного латунного. Как снять хотенд, подобрать диаметр и не сорвать резьбу, описано в статье Как заменить сопло на принтере Qidi [blocked].
Менять сопло лучше до первой катушки композита, а не после того, как калибровка «поплыла». Для чистого PLA, PETG Basic и ненаполненного ABS Rapido латунь остаётся рабочей. Смешивать режимы «сегодня PLA, завтра PPS-CF» на одном латунном сопле — путь к внезапному браку.
Можно ли использовать сторонний филамент
Да. Сторонний филамент работает на принтерах Qidi, но требует ручной настройки профиля в слайсере. Фирменный филамент настроен производителем именно под закрытую камеру и высокоскоростную печать этих принтеров и распознаётся автоматически в QIDI Box.
Технического запрета на катушки других производителей нет. Вопрос «какие производители филаментов хорошо опознает Qidi Q2» относится только к NFC: автоматическое определение типа материала через метку работает с фирменными катушками Qidi. Чужую катушку принтер примет как обычную нить 1,75 мм — профиль задаёте вы.
Ручная настройка включает температуру сопла и стола, обдув по слоям, ретракт, ускорения, иногда коэффициент потока. Для PLA и PETG это обычно быстро. Для нейлонов, ASA и карбоновых композитов времени уходит больше: гигроскопичность, усадка, абразивность.
Имеет смысл держать фирменный пластик Qidi для скоростных режимов Rapido и для слотов QIDI Box, где нужно автоопределение, а сторонний — для цветов и типов, которых нет в текущей поставке. Оба варианта совместимы с одной и той же механикой принтера.
FAQ
Обязательно ли использовать фирменный филамент Qidi?
Нет. Принтеры работают со стандартным филаментом 1,75 мм. Фирменная катушка даёт готовый профиль и NFC-распознавание в QIDI Box, но не является техническим условием печати.
Какой филамент лучше для начала?
PLA Matte или стандартный PLA. Материал прощает ошибки, минимально деформируется и даёт предсказуемый внешний вид. После стабильного первого слоя переходят к PETG Basic или малозапаховому ABS Rapido.
Нужно ли особое сопло для карбоновых композитов?
Да. Для материалов с угле- и стекловолокном нужно закалённое стальное сопло. Латунное стачивается наполнителем.
Распознаёт ли QIDI Box сторонний филамент?
Автоматическое распознавание через NFC работает с фирменными катушками Qidi. Сторонний филамент можно использовать, но без автоматического определения: тип материала выбирают вручную и профиль настраивают в слайсере.
Чем PETG-Tough отличается от PETG Basic?
PETG-Tough относится к материалам для повышенной прочности и ударостойкости. PETG Basic — повседневный PETG без заявленного усиления на удар.
Можно ли в одной модели сочетать жёсткий и гибкий пластик?
Да. Производитель приводит пример: жёсткий материал с наполнителем для каркаса и гибкий TPU для отдельных элементов. Для этого нужна система смены материала и согласованные режимы печати.
Краткие выводы
- Принтеры Qidi печатают стандартным филаментом 1,75 мм; фирменная линейка добавляет профили Studio и NFC в QIDI Box, но не закрывает платформу.
- Новичку достаточно PLA Matte или стандартного PLA; дальше — PETG, ABS Rapido и только затем композиты.
- Функциональные детали закрывают PETG-Tough, ABS-GF25, PLA-CF и пара TPU; промышленный контур — нейлоны с наполнителями, PET-CF, PPS-CF, PC/ABS-FR и ASA.
- Наполненные карбоном и стеклом материалы печатают закалённым стальным соплом; латунь для них расходник на одну-две катушки.