

Калибровка 3D-принтера — не разовая процедура «после покупки», а базовый навык. От неё зависит качество каждой печати: прилипание первого слоя, точность размеров, плотность стенок и предсказуемость поверхности. Если принтер только собран или давно не проверялся, начать лучше не с сложной модели, а с настройки. Для общего знакомства с устройством и первыми шагами полезна статья 3D-принтер для начинающих: с чего начать. Ниже — последовательность калибровки 3D-принтера без привязки к конкретной модели: меню и кнопки у разных аппаратов отличаются, поэтому цифры и пункты интерфейса всегда сверяйте с инструкцией к своему принтеру.
- Зачем нужна калибровка
- Шаг 1: выравнивание стола (bed leveling)
- Шаг 2: настройка Z-offset (высота первого слоя)
- Шаг 3: калибровка экструдера (E-steps)
- Шаг 4: калибровка потока (flow rate)
- Шаг 5: температурная башня (temperature tower)
- Калибровочный кубик и проверка точности размеров
- Как часто нужно калибровать принтер
- Частые ошибки при калибровке
- FAQ
- Краткие выводы
Зачем нужна калибровка
Без правильной настройки первый слой может не прилипать к столу, деталь получается меньше или больше задуманного размера, стенки выглядят пористыми или, наоборот, «раздутыми», а нависания осыпаются. Эти симптомы часто пытаются лечить сменой клея, температурой «на глаз» или новой моделью слайсера. Калибровка устраняет причины на уровне настройки, а не борется со следствиями.
Выравнивание стола задаёт одинаковое расстояние между соплом и поверхностью. Z-offset уточняет высоту именно первого слоя. Калибровка экструдера проверяет, сколько филамента реально подаёт механизм. Калибровка потока подстраивает объём пластика под конкретный материал. Температурная башня помогает выбрать температуру печати. Калибровочный кубик показывает, совпадают ли перемещения осей с заданными размерами. Каждый шаг опирается на предыдущий: если стол перекошен, тонкая настройка потока почти не даст точной детали.
Шаг 1: выравнивание стола (bed leveling)
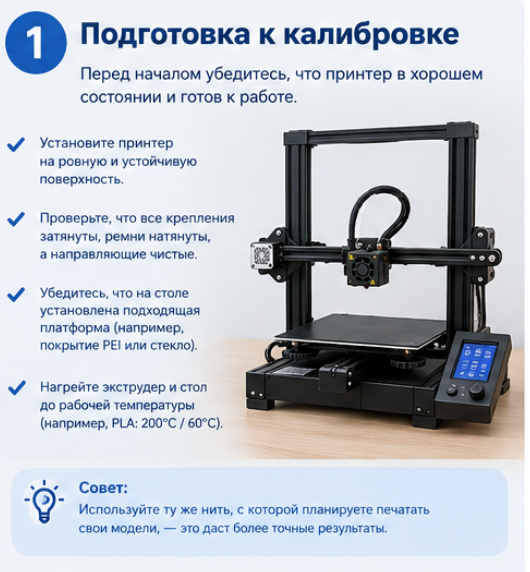
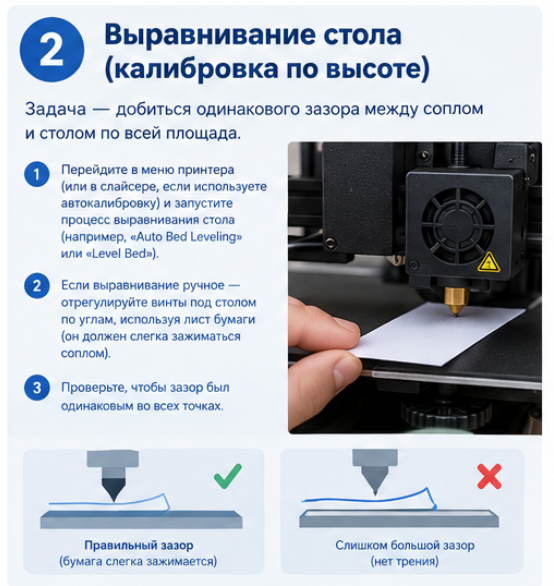
Выравнивание стола (bed leveling) обеспечивает равное расстояние между соплом и столом по всей рабочей поверхности; бывает ручным (винты) и автоматическим (датчик + программная компенсация).
Суть одна: сопло не должно быть ближе к столу в одном углу и дальше в другом. Если расстояние «гуляет», первый слой в одной зоне прилипает нормально, в другой — отрывается или размазывается.
Ручной подход опирается на винты под столом (иногда на пружинах). Сопло подводят к нескольким точкам рабочей области и регулируют высоту, пока зазор не станет равномерным. Проверка обычно делается листом бумаги или щупом: лист должен слегка подтормаживать, но не зажиматься намертво. Конкретный порядок точек и направление вращения винтов зависят от конструкции — смотрите руководство к модели.
Автоматический подход использует датчик. Он измеряет поверхность в нескольких точках, а прошивка программно компенсирует неровности: траектория сопла слегка повторяет рельеф стола. Это удобно на больших столах и при частой смене пластин. Автокалибровка 3D-принтера не отменяет физику: погнутая пластина, ослабленная рама или люфт по Z датчик «сгладит» только в пределах своих возможностей.
Даже с автоматической системой полезно время от времени осматривать стол. Ищите вмятины, отслоение покрытия, перекос рамы после перевозки, ослабленные винты крепления. Программная компенсация не заменяет замену повреждённой поверхности и подтяжку механики.
Практический порядок такой: убедиться, что стол чистый и закреплён; выполнить ручную грубую подстройку или запустить цикл датчика; проверить несколько точек повторно; только после этого переходить к высоте первого слоя. Калибровка стола 3D-принтера — фундамент: все следующие шаги измеряют эффект относительно уже выровненной поверхности.
Шаг 2: настройка Z-offset (высота первого слоя)
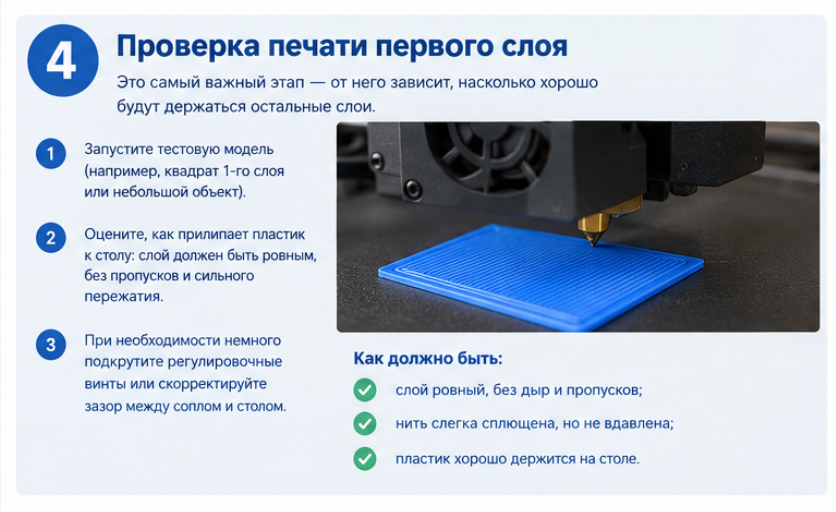
Z-offset — точная настройка высоты первого слоя отдельно от общего выравнивания стола — напрямую влияет на адгезию первого слоя.
Выравнивание делает зазор одинаковым по площади. Z-offset сдвигает всю эту «плоскость» чуть выше или ниже. Слишком большое расстояние — пластик ложится валиками, плохо прилипает, края первого слоя закручиваются. Слишком маленькое — сопло скребёт по столу, слой получается прозрачным и рваным, покрытие стола царапается, филамент может закупорить сопло.
Настраивают Z-offset после выравнивания, на прогретом столе и сопле: тепловое расширение меняет реальный зазор. Обычно печатают один слой калибровочной сетки или квадрата и смотрят на линию: она должна быть слегка приплюснутой, равномерной по ширине, без просветов и без борозды от сопла.
Числовое значение Z-offset у разных принтеров и поверхностей своё. Универсальной цифры нет; подставлять чужие значения с форума рискованно. Меняйте параметр небольшими шагами и смотрите на реальный первый слой, а не только на цифру на экране. После смены стола, наклейки, сопла или пружин настройку повторяют.
Если первый слой не прилипает даже при внешне правильном зазоре, причина может быть не только в Z-offset: загрязнение поверхности, неверный материал адгезии, сквозняк, слишком холодный стол. Разбор таких случаев — в статье Почему пластик не прилипает к столу: причины и решения.
Шаг 3: калибровка экструдера (E-steps)
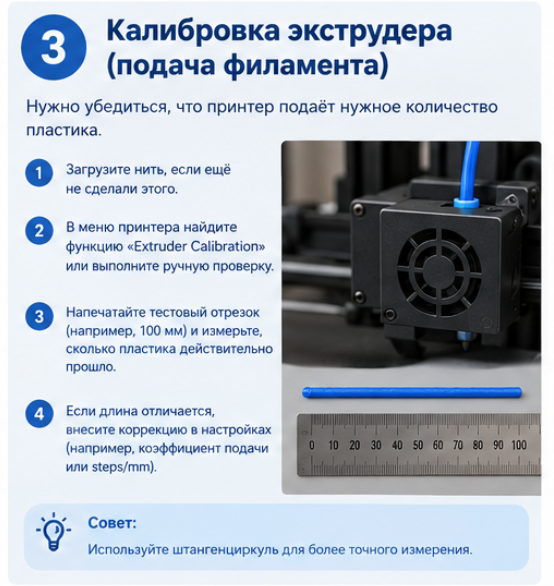
Калибровка экструдера (E-steps) — проверка соответствия заданного и реально поданного объёма филамента.
Слайсер и прошивка считают, что команда «подать 100 мм» означает ровно 100 мм прутка. На деле шестерня проскальзывает, пружина прижима слабая или слишком тугая, диаметр филамента гуляет, прошивка хранит устаревшее число шагов на миллиметр. Тогда принтер выдаёт больше или меньше пластика, чем задумано. Стенки получаются то слишком плотными и «раздутыми», то пористыми, с дырами между периметрами.
Простая проверка выглядит так: отметить на прутке точку на известном расстоянии от входа в экструдер, дать команду на подачу фиксированной длины (часто 100 мм) без нагрева хотэнда или с отсоединённой трубкой — способ зависит от конструкции, детали только в инструкции к модели. Затем измерить, сколько прутка реально ушло. Если ушло не столько, сколько задано, пересчитывают E-steps и записывают новое значение в прошивку или слайсер — куда именно, опять же зависит от принтера.
Калибровку экструдера делают до тонкой настройки потока. Иначе поток будет «лечить» ошибку механики подачи, и при смене материала цифры разъедутся. После замены шестерни, трубки Боудена, хотэнда или при переходе на пруток другого диаметра проверку повторяют.
Как понять, что шаг выполнен верно: повторный замер после записи нового значения даёт длину, близкую к заданной. Идеального нуля ошибки у любительских механизмов почти не бывает; важна повторяемость и отсутствие грубого промаха.
Шаг 4: калибровка потока (flow rate)
Калибровка потока (flow rate) — тонкая настройка объёма выдавливаемого пластика под конкретный материал — влияет на точность размеров и качество поверхности.
E-steps отвечают на вопрос «сколько миллиметров прутка реально ушло». Поток отвечает на вопрос «какой объём расплава нужен именно этому филаменту в этой связке сопло–температура–скорость». Даже при верных шагах экструдера разные катушки одной марки могут требовать чуть другой коэффициент: плотность, фактический диаметр, влажность отличаются.
Обычно печатают одностеночный куб или калибровочную стенку без заполнения и измеряют толщину стенки штангенциркулем. Сравнивают с шириной линии, заданной в слайсере. Если стенка толще — поток снижают, если тоньше — повышают. Меняют один параметр за раз и печатают заново.
Калибровка печати 3D-принтера на этом этапе уже касается конкретного материала. Значение потока, подобранное для одной катушки PLA, не стоит слепо переносить на PETG или другую марку PLA. После смены сопла другого диаметра поток тоже перепроверяют.
Не путайте поток с компенсацией усадки или с масштабом модели в слайсере. Поток правит сечение выдавливаемой линии. Масштаб правит геометрию целиком и маскирует другие ошибки, если пользоваться им вместо калибровки.
Шаг 5: температурная башня (temperature tower)
Температурная башня — тестовая модель с разной температурой печати по высоте — позволяет подобрать оптимальную температуру для конкретного филамента за одну печать.
На разных уровнях одной детали слайсер задаёт разную температуру хотэнда. После печати сравнивают ярусы: где лучше мосты и нависания, где меньше нитей (stringing), где ровнее поверхность и прочнее слой к слою. Один тест экономит несколько отдельных кубиков «на 190, на 200, на 210».
Диапазон температур берут из рекомендаций производителя филамента и из обзоров материала, а не из случайных советов в комментариях. Подробный разбор видов пластика — в статье Все о пластике для 3D-принтера: виды, свойства, как выбрать [blocked]. Для самого распространённого материала ориентиры по свойствам и температуре собраны в статье PLA-пластик для 3D-печати: свойства, температура, для чего подходит.
Башню печатают после выравнивания, Z-offset, E-steps и чернового потока. Иначе ярусы будут отличаться не только температурой, но и ошибками подачи. Охлаждение, скорость и ретракт на время теста лучше зафиксировать, чтобы сравнивать один фактор.
Оптимум — компромисс, а не «самая красивая грань». Для функциональной детали важнее прочность слоя, для декоративной — поверхность и отсутствие нитей. Одну и ту же катушку после отсыревания стоит проверить снова: влажный филамент портит картину на любой температуре.
Калибровочный кубик и проверка точности размеров
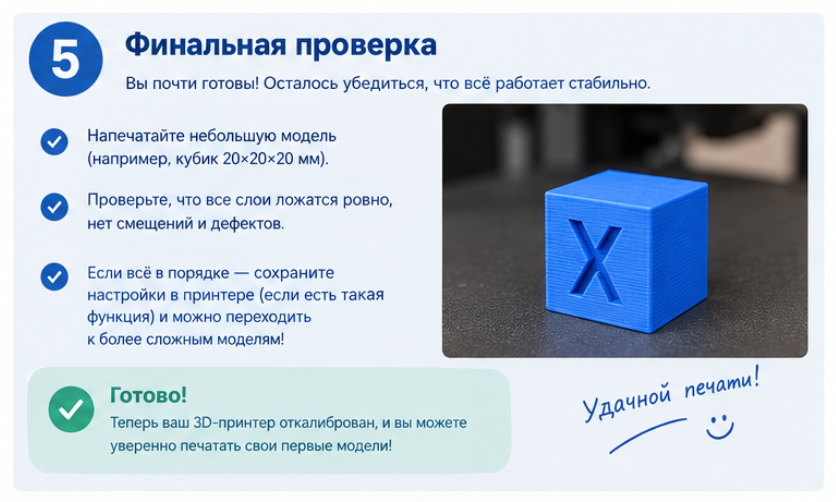
Калибровочный кубик — тестовая модель простой формы и заданного размера (например, 20×20×20 мм) для проверки точности перемещения осей принтера через измерение штангенциркулем.
После механических и температурных настроек печатают куб с известными размерами. Штангенциркулем измеряют X, Y и Z, сравнивают с моделью. Отклонение по одной оси указывает на шаги мотора, ремни, люфт или неверный масштаб в слайсере. Отклонение сразу по X и Y при нормальном Z чаще связано с потоком или фактическим диаметром филамента. «Поплывший» Z при ровных X/Y может говорить о температуре стола, слоях или механике оси Z.
Калибровочный кубик для 3D-принтера — не единственная тестовая модель. Существуют калибровочные для 3D-принтера stl с отверстиями, мостами и тонкими стенками. Имеет смысл упомянуть их как следующий уровень проверки, но не превращать инструкцию в каталог моделей. Сначала простой куб: его легко измерить и интерпретировать.
Измеряйте не один раз и не в одном месте грани. Углы и середина стороны могут отличаться, если стол всё ещё чуть «играет» или поток неравномерный. Записывайте результаты: так видно, помог ли последний шаг или размер уехал в другую сторону.
Как часто нужно калибровать принтер
Полный цикл не нужен перед каждой деталью. Повторять настройки стоит в таких ситуациях:
- после первой сборки или распаковки;
- после транспортировки или даже перестановки принтера на другой стол;
- после замены сопла, термобарьера, стола или пружин;
- после смены материала на существенно другой (например, с PLA на ABS);
- если первый слой внезапно перестал прилипать, а стол при этом чистый;
- если размеры серии деталей «поехали» без изменения модели.
Автокалибровка перед печатью у многих моделей — быстрая проверка плоскости, а не замена E-steps и потока. Z-offset иногда сбивается после снятия магнитного стола; его проверяют чаще, чем шаги экструдера.
Частые ошибки при калибровке
Калибровка «на глаз» без бумаги, щупа и штангенциркуля. Визуально «нормальный» зазор на одном углу не гарантирует тот же зазор на противоположном.
Пропуск повторной проверки после смены материала. Поток и температура завязаны на конкретный филамент.
Попытка крутить сразу Z-offset, поток, ретракт и температуру. Если результат ухудшился, непонятно, какой параметр виноват. Меняйте одно, печатайте тест, фиксируйте.
Настройка потока до калибровки экструдера. Поток тогда компенсирует ошибку подачи и разъезжается при любой смене катушки.
Игнорирование механики: ослабленный ремень, люфт роликов, грязные направляющие. Программные коэффициенты не заменяют подтяжку.
Слепое копирование чужих E-steps, Z-offset и процентов потока. У другого принтера другая механика и другая катушка.
Печать сложной модели «для проверки» вместо куба и башни. Красивая статуэтка плохо показывает, какая ось уехала на 0,3 мм.
FAQ
Нужно ли калибровать принтер перед каждой печатью?
Нет. Перед каждой печатью достаточно чистого стола и взгляда на первый слой. Полный цикл — после сборки, переезда, смены сопла или материала. Автопроверка стола датчиком — по желанию и по привычке конкретной модели.
Чем автокалибровка отличается от ручного выравнивания стола?
Ручное выравнивание физически ставит стол параллельно перемещениям сопла винтами. Автокалибровка измеряет поверхность датчиком и программно компенсирует неровности. Оба подхода решают одну задачу: равное расстояние между соплом и столом по всей рабочей поверхности. Датчик не отменяет осмотр стола на повреждения и перекос.
Что делать, если первый слой не прилипает даже после калибровки?
Проверить чистоту поверхности, реальное значение Z-offset на прогретом столе, соответствие температуры стола материалу и отсутствие сквозняка. Если зазор визуально верный, причина часто не в калибровке, а в адгезии — см. Почему пластик не прилипает к столу: причины и решения.
Как понять, что калибровка экструдера выполнена верно?
Команда на подачу известной длины даёт близкую к ней фактическую длину прутка при повторном замере. Стенки тестовой детали перестают быть стабильно «жирными» или дырявыми ещё до тонкой подстройки потока.
Нужен ли калибровочный кубик, если автокалибровка проходит успешно?
Да. Датчик проверяет плоскость стола, а не точность осей и не объём пластика. Куб заданного размера и штангенциркуль показывают, совпадает ли геометрия с моделью.
Можно ли калибровать только поток и не трогать E-steps?
Можно получить приемлемую одну деталь, но настройка будет привязана к текущей ошибке подачи. При смене катушки или экструдера придётся начинать заново. Надёжнее сначала согласовать заданный и реальный ход филамента, затем уточнить поток под материал.
Краткие выводы
Калибровка 3D-принтера — последовательность: плоскость стола, высота первого слоя, подача филамента, поток под материал, температура, проверка размеров кубом.
Автокалибровка экономит время на столе, но не заменяет E-steps, поток и осмотр механики.
Меняйте один параметр за раз и опирайтесь на измерения, а не на чужие числа из другой модели принтера.
Повторяйте настройки после сборки, перевозки, замены сопла и смены типа пластика — не перед каждой бытовой печатью.