
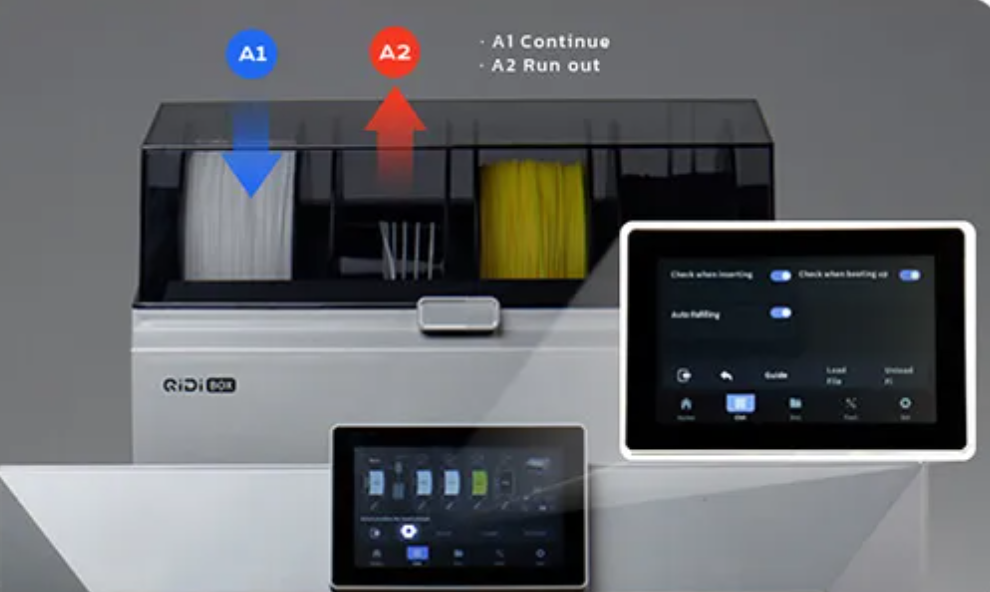
Многоцветная печать на Qidi выглядит эффектно на готовой детали, но результат зависит не только от модуля смены филамента. Без корректной настройки слайсера цвета смешиваются на стыках, а расход пластика растёт быстрее, чем ожидают по объёму самой модели. Назначение цветов и материалов, расчёт продувки и выбор, куда направлять переходный пластик, — это рабочий процесс в программе нарезки, а не «магия» аксессуара. Ниже разбирается, как этот процесс устроен со стороны слайсера, почему каждая смена материала стоит филамента и какими приёмами расход можно снизить, не жертвуя читаемостью цветов.
- Как происходит смена материала
- Как назначить материалы объектам в слайсере
- Почему смена цвета «не бесплатна»: как считается объём продувки
- Способы снизить расход материала при смене цвета
- Ограничения этих способов
- Как группировать цвета для меньшего числа переключений
- Комбинирование разных материалов, а не только цветов
- FAQ
- Краткие выводы
Как происходит смена материала
Запросы вроде «qidi ams» обычно имеют в виду ту же задачу — автоматическую смену нескольких катушек. Физическая схема подачи и обрезки нити в комплекте Qidi Combo уже описана отдельно; здесь достаточно принципа, который видит слайсер. При каждой смене цвета или материала текущая нить втягивается, обрезается и продувается в отсек отходов. Слайсер заранее планирует эти события по слоям: сколько раз произойдёт переход, в каком порядке и какой объём переходного пластика нужен, чтобы на поверхности модели не осталось следа предыдущего цвета. Именно этот запланированный объём, а не только геометрия детали, определяет разницу в расходе между одноцветной и многоцветной печатью.
Как назначить материалы объектам в слайсере
В Qidi Studio — слайсере, построенном на той же кодовой базе, что и Bambu Studio, — цвета и материалы можно назначать не только целым объектам на столе, но и отдельным частям одной модели. Инструменты покраски работают прямо по 3D-геометрии: кисть, заливка области, выбор граней или сегментов. Это удобно, когда корпус, табличка и декоративный элемент — одно тело, а не набор отдельных STL.
Подробно задокументированные настройки покраски и снижения расхода продувки относятся к Bambu Studio — родительскому проекту, на основе которого построен Qidi Studio. Поскольку Qidi ведёт собственную ветку разработки, точное название пунктов меню и их наличие в конкретной версии Qidi Studio может отличаться. Описанные ниже возможности стоит воспринимать как ожидаемые за счёт общей кодовой базы и сверять с актуальным интерфейсом своей версии.
Практический порядок работы обычно такой. Сначала загружают модель и добавляют в проект столько профилей филамента, сколько цветов или материалов планируется использовать. Затем каждому профилю задают тип пластика и условный цвет превью. После этого открывают режим покраски и разносят назначения по поверхностям. Слайсер пересчитывает траекторию: на каждом слое, где встречаются разные назначения, появляется событие смены. Если модель изначально собрана из отдельных тел, те же профили можно повесить на объекты целиком — без кисти. Для сложных форм удобнее именно покраска: меньше ручной сборки в CAD и меньше риска забыть часть при экспорте.
Важно заранее смотреть превью слоёв, а не только финальный рендер. Именно в послойном виде видно, сколько раз сопло будет переключаться на одном «кольце» модели. Частые чередования на соседних слоях дают больше продувок, чем крупные цветовые зоны, даже если палитра одинаковая.
Отдельно стоит проверить, что цвет превью совпадает с реальным филаментом хотя бы приблизительно. Автоматический расчёт объёма продувки опирается на выбранные цвета материалов. Если в проекте «белый» отображён серым, а «чёрный» — тёмно-синим, оценка пар будет другой, чем на столе. Для ручной таблицы это менее критично, для авторасчёта — напрямую влияет на запас.
Почему смена цвета «не бесплатна»: как считается объём продувки
Слайсер автоматически оценивает нужный объём продувки для каждой пары цветов и материалов. Расчёт по умолчанию консервативный: он сделан в пользу качества, а не экономии. Задача — не допустить видимого смешения на выходе из сопла. Поэтому объём продувки обычно больше, чем кажется нужным «на глаз»: программа закладывает запас на остатки в тракте, на неравномерность смешения и на то, что часть переходного пластика ещё видна, даже когда канал уже почти чистый.
Переход от тёмного цвета к светлому требует заметно большего объёма продувки, чем переход от светлого к тёмному. Причина простая: даже небольшое загрязнение тёмным пигментом сильно заметно на светлом фоне, тогда как светлый остаток на тёмной поверхности почти теряется. Это не особенность конкретной модели принтера, а оптика и пигментация филамента. Если палитра содержит чёрный, красный, синий и белый, самые «дорогие» пары — те, где после насыщенного тёмного идёт белый или пастель.
Отдельной башни продувки (продувочная башня Qidi в превью слайсера) как единственного места сброса программа придерживается по умолчанию, потому что так проще гарантировать чистоту детали. Башня — это отдельный объект на столе, который принимает переходный пластик и затем выбрасывается. Она предсказуема, но увеличивает и массу отходов, и время печати: сопло регулярно уезжает в сторону, печатает несколько петель и возвращается к модели. Именно поэтому в той же родословной слайсеров появились способы направить часть продувки туда, где пластик и так будет внутри детали или будет удалён после печати.
Числовые значения объёма в кубических миллиметрах здесь намеренно не приводятся: для конкретной сборки Qidi Studio они зависят от версии, пары материалов и настроек профиля, а подтверждённых универсальных цифр для этой ветки нет. Ориентир даёт сам превью-срез: там видно и число смен, и оценку расхода.
С точки зрения процесса это означает простую проверку перед длинной печатью. Сначала смотрят число запланированных смен. Затем — какие пары встречаются чаще. Если в списке доминируют переходы «тёмный → светлый», расход на продувку будет выше при той же геометрии, чем у модели, где светлые зоны собраны иначе или где близкие оттенки стоят рядом. Менять геометрию ради этого не всегда нужно; иногда достаточно переназначить, какой профиль на какой зоне, не трогая STL.
Способы снизить расход материала при смене цвета
Перечисленные приёмы унаследованы от родословной Bambu Studio. В конкретной версии Qidi Studio названия и расположение пунктов могут отличаться — сверяйтесь с интерфейсом. Ни один из способов не обнуляет расход филамента при многоцветной печати: они снижают долю пластика, который уходит только в башню. Экономия филамента Qidi Box в этом смысле — это настройка слайсера, а не свойство самого модуля.
- Продувка в заполнение (flush into infill). Остатки материала направляются во внутреннее заполнение самой модели вместо отдельной башни. Внутренний объём обычно не виден снаружи, поэтому переходный пластик там «прячется» и одновременно формирует часть инфилла. Приём особенно полезен на крупных деталях с заметной долей заполнения.
- Продувка в поддержки (flush into support). Остатки идут в структуры поддержки, которые всё равно удаляются после печати. Для моделей с большой площадью поддержек это один из самых безопасных способов сократить башню: внешний вид детали не затрагивается, если поддержка затем снимается целиком.
- Выделенный объект-поглотитель (flush into object). На стол ставится отдельная простая модель — кубик, цилиндр, технологическая заготовка, — которая специально принимает продувочный материал в своё заполнение. Основная деталь печатается чистыми цветами, а «жертвенный» объект становится разноцветным изнутри. Имеет смысл, когда на столе и так есть свободное место и когда цвет этой заготовки не важен.
- Ручная настройка таблицы объёмов продувки по парам цветов. Пользователь может вручную снизить значение для похожих цветов и оставить более высокое для контрастных переходов. Пары «красный — оранжевый» или «серый — чёрный» часто переносят меньший объём, чем «чёрный — белый». Таблицу правят после тестовой печати, а не «на глаз» до первого слоя.
- Автоматический расчёт объёма продувки. Опция подстраивает объём под реальные выбранные цвета материалов, а не использует единое фиксированное значение по умолчанию для всех пар. Это снимает часть ручной работы на палитрах из трёх–четырёх оттенков, но не отменяет проверку превью: автоматика всё равно консервативна.
Эти опции обычно сочетаются. Типичная схема для крупной непрозрачной детали: включить продувку в заполнение и в поддержки, оставить небольшую башню как страховку, для близких цветов снизить значения в таблице. Для светлого корпуса с тёмными вставками заполнение лучше не трогать — см. ограничения ниже.
Ограничения этих способов
На тонкостенных, светлых или полупрозрачных участках остатки продувки иногда слегка просвечивают. Смешанный инфилл даёт пятно или «грязный» оттенок, который не убрать постобработкой. Поэтому продувка в заполнение плохо подходит для плафонов, линз, тонких панелей и любых стенок, где заполнение близко к внешней поверхности.
При смешивании сильно различающихся материалов продувка в поддержки может быть нежелательна, если это влияет на надёжность самой поддержки. Жёсткий каркас и гибкий элемент, обычный пластик и растворимая поддержка, материалы с разной усадкой — в таких парах переходный объём внутри поддержки иногда ослабляет контакт или меняет поведение при снятии. Здесь надёжнее оставить сброс в башню или в отдельный объект-поглотитель из того же «семейства» пластика.
По сообщениям сообщества, продувка в выделенный объект-поглотитель не всегда одинаково надёжно работает для третьего и четвёртого цвета на одной модели. Два цвета часто укладываются предсказуемо; дальше возможны пропуски назначения, неравномерное заполнение «жертвы» или возврат части объёма в башню. Если палитра шире двух цветов, этот приём стоит проверять коротким тестом, а не закладывать в длинную печать без превью.
Ещё одно практическое ограничение: экономия появляется только там, где есть куда сбросить пластик. Миниатюра без инфилла и без поддержек почти ничего не выиграет от перенаправления продувки. В таких задачах работают группировка цветов и ручная таблица пар.
Как группировать цвета для меньшего числа переключений
Чем меньше отдельных цветовых переходов запланировано на модели, тем меньше суммарный расход на продувку. Это стоит учитывать ещё на этапе дизайна и раскраски, а не только в слайсере.
Крупные непрерывные зоны одного цвета дают меньше смен, чем «шахматка» и тонкие полоски, которые чередуются каждый слой. Если логотип можно сделать накладкой, а не врезкой в каждый слой корпуса, число переходов падает. Если тёмный кант идёт одним поясом, а не прерывается светлыми вставками на каждом уровне, слайсер реже вызывает смену.
Порядок цветов тоже имеет значение. Имеет смысл собирать переходы так, чтобы тёмные шли после светлых там, где это допускает геометрия, а не наоборот. Полностью избежать дорогих пар не всегда возможно, но сократить их число — да. В превью смотрят не только красоту раскладки, но и счётчик смен: иногда достаточно объединить два близких оттенка в один профиль, чтобы убрать десятки переключений.
Для серийных деталей выгодно заранее зафиксировать палитру и схему зон. Тогда таблица объёмов продувки настраивается один раз и переносится между проектами, а не собирается заново под каждую раскраску.
Ещё один рабочий приём — не раскрашивать мелкий рельеф, который на печати всё равно сольётся. Тонкая гравировка вторым цветом даёт много коротких смен на слой и почти не читается с обычного расстояния. Такие элементы чаще оставляют одним цветом с корпусом или выносят на отдельную накладку. Экономия филамента здесь совпадает с экономией времени: меньше отъездов к башне и меньше пауз на втягивание нити.

Комбинирование разных материалов, а не только цветов
Тот же механизм назначения в слайсере работает не только для цветов одной марки PLA, но и для разных материалов. Пример жёсткой рамы с гибкими элементами и растворимых поддержек уже разобран в статье про Qidi Combo; здесь важен только принцип: профили материалов вешаются на объекты или на покрашенные зоны так же, как профили цветов.
Слайсер по-прежнему считает объём продувки для каждой пары. Консервативность расчёта сохраняется, а ограничения ужесточаются: разные температуры, разная адгезия, разное поведение в поддержках. Продувка в заполнение и в поддержки здесь требует отдельной проверки, потому что «чужой» пластик внутри инфилла или поддержки может изменить прочность и съём. Для несходных материалов чаще оставляют более высокий объём в таблице пар и не отключают башню полностью.
Практический вывод тот же, что для цветов: меньше запланированных переходов — меньше отходов и меньше риска на стыке. Если гибкий элемент можно напечатать отдельно и собрать, это иногда выгоднее, чем десятки смен материала внутри одной детали.
FAQ
Почему многоцветная печать расходует больше филамента, чем обычная?
Потому что каждая смена цвета или материала сопровождается продувкой. Слайсер автоматически оценивает нужный объём для каждой пары и закладывает консервативный запас, чтобы на детали не было следа предыдущего пластика. Этот объём добавляется к массе самой модели и к башне, если она включена.
Можно ли вручную уменьшить объём продувки?
Да. Пользователь может вручную снизить значение для похожих цветов и оставить более высокое для контрастных переходов, в первую очередь для пар «тёмный → светлый». Резать значения стоит после тестовой печати: слишком малое значение возвращает смешение на поверхность.
Что такое продувка в заполнение?
Это направление остатков материала во внутреннее заполнение модели вместо отдельной башни. Приём экономит пластик на крупных непрозрачных деталях. На тонкостенных, светлых или полупрозрачных участках остатки иногда слегка просвечивают.
Что такое продувка в поддержки?
Остатки направляются в структуры поддержки, которые всё равно удаляются после печати. Способ хорошо работает, когда поддержек много. Для сильно различающихся материалов его стоит применять осторожно: переходный пластик может повлиять на надёжность поддержки.
Работает ли продувка в объект-поглотитель для всех цветов сразу?
Не всегда одинаково. Отдельная простая модель на столе принимает продувочный материал в своё заполнение, но по сообщениям сообщества приём не всегда одинаково надёжно работает для третьего и четвёртого цвета на одной модели. Для широкой палитры нужен короткий тест.
Нужно ли отключать башню, если включены остальные способы?
Не обязательно. Часть опций в родственной кодовой базе рассчитана на работу при включённой башне. Башня остаётся страховкой там, куда не удалось направить переходный объём. Полностью убрать расход на смену эти приёмы не позволяют.
Одинаковы ли пункты меню в Qidi Studio и в Bambu Studio?
Не гарантированно. Функции ожидаются за счёт общей кодовой базы, но Qidi ведёт собственную ветку. Названия и наличие пунктов нужно сверять с актуальной версией Qidi Studio.
Краткие выводы
- Многоцветная печать на Qidi требует настройки слайсера: покраска модели задаёт число смен, а расчёт продувки задаёт расход сверх геометрии детали.
- Объём продувки считается автоматически и консервативно; переход тёмный → светлый дороже обратного.
- Продувка в заполнение, в поддержки, в объект-поглотитель, ручная таблица пар и авторасчёт по цветам снижают долю отходов, но не устраняют её.
- Тонкие светлые стенки, разные материалы и третья–четвёртая смена на объекте-поглотителе — зоны, где экономия может ударить по качеству; их проверяют на коротком тесте и по превью слоёв.