
Большинство домашних принтеров начинают с PLA: он прощает ошибки, почти не пахнет и даёт предсказуемый результат. Следующий шаг часто выглядит так: нужна деталь, которая не ломается от удара, не боится влаги и не размягчается в жарком салоне машины. Здесь появляется PETG для 3D-принтера — гликоль-модифицированный полиэстер, который по свойствам стоит между PLA и ABS. Материал не заменяет PLA во всех задачах, но закрывает те сценарии, где «просто напечатать красиво» уже недостаточно. Ниже — чем PETG отличается от привычного PLA, какие температуры и настройки нужны и по каким признакам решать, стоит ли менять филамент.
Что такое PETG
PETG — это полиэтилентерефталат, модифицированный гликолем. Базовый полимер тот же, что в прозрачных бутылках, но добавка гликоля снижает кристалличность: нить легче плавится, слой лучше схватывается, деталь получается менее хрупкой, чем у обычного PET.
Для печати материал выпускают в виде филамента стандартных диаметров 1,75 и 2,85 мм. Цвета обычно глянцевые, есть прозрачные и полупрозрачные варианты. По сравнению с PLA слой выглядит более «пластиковым» и блестящим, острые кромки чуть сильнее скругляются.
Базовое сравнение материалов и место PETG среди других пластиков разобрано в статье Все о пластике для 3D-принтера: виды, свойства, как выбрать. Если нужно освежить свойства PLA, смотрите PLA-пластик для 3D-печати: свойства, температура, для чего подходит.
Уточняйте параметры печати у конкретного производителя филамента: цифры ниже ориентировочные и могут отличаться от катушки к катушке.
Свойства PETG
| Параметр | Характеристика |
|---|---|
| Прочность и ударопрочность | Выше, чем у PLA: деталь меньше трескается при нагрузке и ударе |
| Гибкость | Выше, чем у PLA: слой выдерживает небольшой изгиб без мгновенного скола |
| Термостойкость | Размягчается примерно от +70–80 °C; лучше переносит нагрев, чем PLA |
| Влагостойкость готовой детали | Выше, чем у PLA: меньше впитывает влагу после печати |
| Гигроскопичность филамента | Высокая: катушка легко набирает влагу из воздуха без герметичной упаковки и может пузыриться при печати |
| Устойчивость к УФ | Лучше переносит уличное использование, чем типичный PLA, но длительный прямой солнечный свет всё равно старит пластик |
| Запах при печати | Слабый, обычно менее выражен, чем у ABS |
| Склонность к «нитям» (stringing) | Выше, чем у PLA — нужна точная настройка ретракта |
| Адгезия к столу | Сильная, иногда чрезмерная: деталь может «прикипать» к стеклу без разделительного состава |
PETG не «резиновый»: гибкость заметна относительно PLA, но это всё ещё жёсткий конструкционный пластик. Для шарниров и амортизаторов обычно берут TPU.
Температура и настройки печати
| Параметр | Рекомендуемый диапазон |
|---|---|
| Температура сопла | 220–250 °C |
| Температура стола | 70–80 °C |
| Обдув детали (fan) | Умеренный, около 30–50%. Слишком сильный обдув ухудшает межслойную адгезию |
| Скорость печати | Обычно 40–60 мм/с, чуть медленнее на мостах и нависаниях |
| Ретракт | Требует более точной настройки, чем у PLA: PETG охотнее тянет нити между деталями |
| Первый слой | Часто печатают чуть горячее и медленнее, чтобы компенсировать высокую адгезию и избежать отрыва при остывании |
Подогреваемый стол для PETG нужен. Без него первый слой держится хуже, углы поднимаются. Обдув не стоит ставить на 100%, как часто делают на PLA: слои хуже сплавляются, деталь расслаивается при нагрузке.
Температурную башню для конкретной катушки имеет смысл печатать в диапазоне 220–250 °C с шагом 5 °C. Оптимум обычно виден по глянцу стенки, отсутствию недоэкструзии и минимуму нитей.
Скорость 40–60 мм/с — рабочая отправная точка. На прямых стенках современные принтеры могут идти быстрее, но мосты и нависания лучше оставлять спокойнее: PETG дольше остывает, чем PLA.
Филамент перед печатью желательно сушить, если катушка стояла открытой. Влажный PETG даёт пузыри, шипение из сопла и пористый слой — это не «брак катушки», а типичное следствие высокой гигроскопичности.
PETG против PLA: прямое сравнение
Развёрнутое сравнение нескольких пластиков — в материале PLA vs PETG vs ABS vs TPU: как выбрать пластик для задачи. Кратко по паре PETG / PLA:
| Параметр | PETG | PLA |
|---|---|---|
| Прочность и ударопрочность | Выше: меньше трещин при ударе и изгибе | Ниже: хрупче, чаще скалывается по слою |
| Термостойкость | Размягчается примерно от +70–80 °C | Ниже: деталь раньше теряет форму на жаре |
| Простота печати | Сложнее: stringing, сильная адгезия к столу, чувствительность к влаге филамента | Проще: прощает ошибки ретракта и обдува |
| Влагостойкость готовой детали | Выше | Ниже |
| Внешний вид | Глянец, чуть скруглённые кромки, возможны нити на тонкой сетке | Более резкая детализация, матовая или полуглянцевая поверхность в зависимости от марки |
| Типичная стоимость катушки | Обычно сопоставима с PLA, иногда немного выше | Базовый ориентир по цене |
PLA выигрывает там, где важны скорость настройки и мелкие элементы. PETG выигрывает там, где деталь работает, а не стоит на полке.
«Пластик PETG чёрный» и другие цвета ведут себя одинаково по механике: пигмент почти не меняет температуру и прочность, если производитель не добавляет наполнители. Прозрачный PETG иногда чуть капризнее по обдуву и блеску верхнего слоя.

Когда выбирать PETG вместо PLA
Смысл менять филамент появляется, когда деталь должна жить вне витрины.
Функциональные детали с нагрузкой. Кронштейны, защёлки, корпуса редукторов, ручки инструментов, фиксаторы на станке. PLA в этих местах часто ломается по слою или по тонкому ребру. PETG держит удар и небольшой изгиб лучше.
Улица и влажная среда. Кожухи датчиков, элементы полива, держатели на балконе, детали лодки или ванной. Готовая деталь из PETG меньше набирает влагу, чем PLA. Это не герметичность «навсегда» и не замена уплотнениям, но запас по среде заметный.
Крепления и контейнеры. Клипсы, крышки банок для мелочей, органайзеры в ящике стола, которые регулярно открывают и закрывают. Циклическая нагрузка на защёлку PLA переносит хуже.
Нагрев в быту. Салон автомобиля летом, корпус около блока питания, крышка на подоконнике под прямым солнцем. PLA размягчается раньше. PETG держит форму примерно до +70–80 °C — для многих бытовых сценариев этого достаточно. Для постоянной работы около горячего мотора или в духовке материал всё равно не предназначен.
Прозрачные и полупрозрачные корпуса. Если нужен «стеклянный» вид колпака или резервуара, PETG даёт это проще, чем PLA. Стенку лучше печатать с большим числом периметров и без резких изменений скорости.
Если задача — один раз напечатать прототип «проверить геометрию», PETG избыточен. Если прототип потом останется в работе — материал оправдан.
Когда PLA всё ещё лучше
PLA не устарел. Для части задач он удобнее и предсказуемее.
Декоративные модели и фигурки. Статуэтки, архитектурные макеты, сувениры. Нагрузка минимальная, важны слой и цвет. PLA обычно даёт более спокойную поверхность без борьбы с нитями.
Мелкая детализация и острые углы. Буквы 4–6 мм, тонкие шипы, решётки, шестерни с мелким модулем «для вида». PETG тянется за соплом и скругляет кромку. PLA держит угол лучше при том же размере сопла.
Печать без опыта настройки ретракта. Если принтер только освоен, а калибровка ретракта ещё не отработана, PETG быстро превратит модель в паутину. PLA прощает лишний миллиметр вытяжки.
Большие плоские таблички и таблички с текстом. Высокая адгезия PETG к стеклу иногда заканчивается сколом стола или самого первого слоя при съёме. PLA снимается спокойнее.
Черновики и калибровочные кубики. Дешевле по времени нервов: не нужно сушить катушку так тщательно и ловить баланс обдува.
Правило простое: нет нагрузки, влаги и жары — оставайтесь на PLA. Появились хотя бы два фактора из трёх — смотрите PETG.
Частые проблемы при печати PETG и как их избежать
Нити между деталями (stringing)
Причина: высокая текучесть расплава и недостаточно точный ретракт; влажный филамент усиливает эффект.
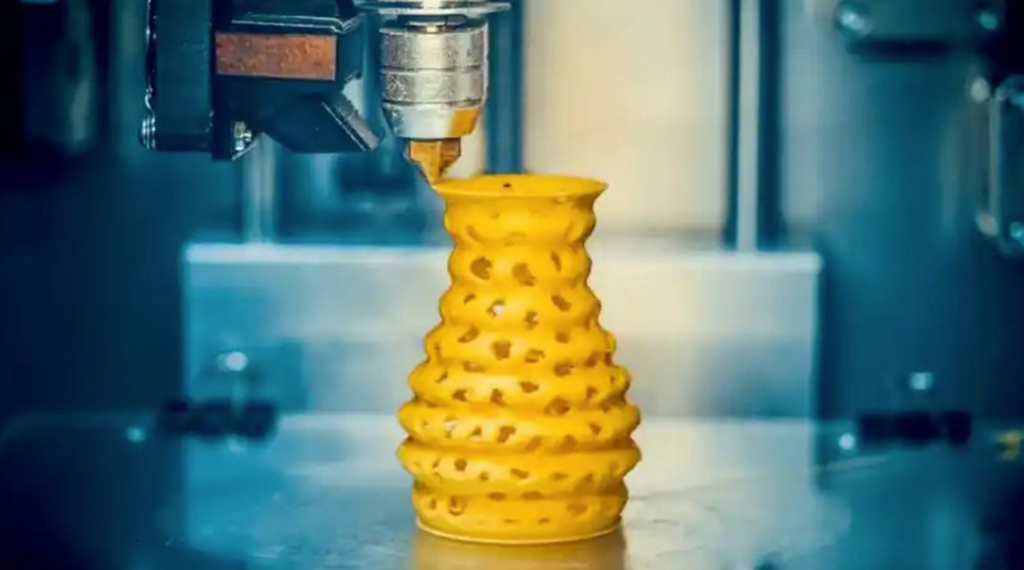
Решение: подобрать ретракт отдельно от профиля PLA (часто чуть больше длина или другая скорость), снизить температуру в пределах 220–250 °C по башне, высушить катушку, не разгонять обдув до максимума. На тонких башнях и вазах нити почти неизбежны — закладывайте постобработку феном или ножом.
Деталь «прикипает» к столу
Причина: сильная адгезия PETG к стеклу и гладкому PEI.
Решение: разделительный состав на стекло, текстурированный PEI, слегка снизить температуру стола внутри 70–80 °C, не делать первый слой чрезмерно расплющенным. Съём — после полного остывания стола, иначе слой остаётся на поверхности.
Глянцевый неровный верхний слой
Причина: поздний обдув, высокая температура сопла, недостаточное число верхних слоёв.
Решение: добавить верхние слои, чуть снизить температуру после первого слоя, держать обдув в зоне 30–50%, не ускорять верхний слой. Ironing на PETG работает не у всех профилей: сначала проверьте на кубике.
Пузыри, шипение, пористый слой
Причина: филамент набрал влагу. Гигроскопичность катушки высокая.
Решение: сушка в сушилке или духовке на низкой температуре по рекомендации производителя, хранение в пакете с силикагелем. После сушки нить обычно печатается ровнее, нитей становится меньше.
Расслоение стенки при нагрузке
Причина: слишком сильный обдув, низкая температура сопла, высокая скорость на периметрах.
Решение: обдув 30–50%, температура ближе к верхней половине диапазона 220–250 °C, скорость 40–60 мм/с на ответственных стенках.
Плохие мосты
Причина: PETG медленнее твердеет, чем PLA.
Решение: снизить скорость на мостах, чуть поднять обдув только на этом типе перемещений, не делать длинные мосты без поддержек.
Большинство проблем закрывается профилем «не как у PLA» и сухой катушкой. Копировать температуру и ретракт один в один почти всегда даёт нити и пригар к столу.

FAQ
Можно ли печатать PETG на том же принтере, что и PLA?
Да, если есть подогреваемый стол и прошивка позволяет держать сопло 220–250 °C. Меняется профиль: температура, обдув, ретракт, иногда тип поверхности стола. Сопло после PLA достаточно прогреть и прогнать несколько сантиметров PETG — отдельный хотэнд не обязателен.
Нужен ли подогреваемый стол для PETG?
Да. Ориентир — 70–80 °C. Без подогрева первый слой держится хуже, углы крупной детали поднимаются.
PETG прочнее PLA?
По ударопрочности и сопротивлению трещине — да, в типичных бытовых деталях это заметно. По жёсткости PLA часто кажется «звонче» и твёрже; PETG чуть пластичнее. Для конкретной детали важнее направление слоёв и заполнение, чем название пластика.
Можно ли использовать PETG для посуды?
Некоторые марки PETG заявляются производителем как пищевые, но это нужно уточнять по конкретной катушке и сертификации. Слой 3D-печати пористый, его сложно гарантированно отмыть. Для контакта с едой материал без проверки документов и без обработки поверхности лучше не использовать.
Нужна ли температурная башня для каждой новой катушки?
Желательно. Диапазон 220–250 °C широкий, оптимум смещается от бренда к бренду и от цвета к цвету. Башня экономит часы на нитях и дырявых стенках.
Краткие выводы
PETG — следующий шаг после PLA, когда деталь должна держать удар, влагу или летний нагрев в машине, а не стоять на полке.
Печать требует своего профиля: сопло 220–250 °C, стол 70–80 °C, обдув около 30–50%, скорость обычно 40–60 мм/с и отдельная настройка ретракта.
PLA остаётся лучшим выбором для декора, мелкой геометрии и первых проходов без калибровки.
Катушку PETG нельзя оставлять открытой: филамент быстро набирает влагу и начинает пузыриться.