

PLA для 3D-принтера — это самый распространённый филамент среди новичков и многих практикующих пользователей. Его выбирают за простую печать, слабую усадку и почти полное отсутствие запаха. Именно поэтому первую катушку чаще всего берут именно эту: модель проще «приклеить» к столу, меньше риска деформации, настройки прощают ошибки. Ниже — разбор состава, свойств, температуры печати, видов нити и сценариев, где PLA пластик для 3D-принтера уместен, а где лучше взять другой материал. Общий обзор всех пластиков — в статье Все о пластике для 3D-принтера: виды, свойства, как выбрать.
- Что такое PLA и из чего он сделан
- Свойства PLA
- Температура и настройки печати
- Плюсы и минусы PLA
- Виды PLA
- Обычный PLA
- PLA+ (усиленный / «тафовый»)
- Silk PLA (шёлковый эффект)
- Матовый PLA
- PLA с наполнителями
- Для чего подходит PLA
- Хранение и подготовка PLA к печати
- Чем PLA отличается от PETG и ABS
- FAQ
- Краткие выводы
Что такое PLA и из чего он сделан
PLA (polylactic acid, полилактид) — термопласт, который плавят в сопле и укладывают слой за слоем. Сырьё для него берут из возобновляемого растительного материала: кукурузного крахмала и сахарного тростника. Поэтому PLA часто называют более экологичным вариантом по сравнению с нефтяными пластиками вроде ABS.
При промышленном компостировании материал биоразлагаем. В обычной почве, на свалке или в квартире разложение занимает значительно дольше: «выбросил на даче — через сезон исчезнет» ожидать не стоит. Для печати это означает другое: нить PLA 3D-принтера ведёт себя предсказуемо при умеренных температурах и не требует закрытой камеры.
Диаметр катушки у большинства любительских принтеров — 1,75 мм. Запросы вроде «pla пластик 1.75 для 3d принтера» и «pla для 3d принтера 1.75 мм» относятся именно к этому стандарту. Встречается и 2,85 мм, но его используют реже.
Свойства PLA
Цифры ниже ориентировочные и зависят от бренда и партии. Перед печатью уточняйте параметры у конкретного производителя филамента.
| Параметр | Значение |
|---|---|
| Жёсткость и прочность | Деталь жёсткая, но ударопрочность ниже, чем у PETG и ABS. На излом обычный PLA более хрупкий (кроме PLA+) |
| Усадка / деформация (warping) | Минимальная — одна из причин, почему материал рекомендуют новичкам |
| Запах при печати | Практически отсутствует, в отличие от ABS |
| Гигроскопичность | Средняя: нить впитывает влагу из воздуха при долгом хранении без герметичной упаковки |
| Устойчивость к нагреву | Низкая — размягчается примерно от +60 °C |
| УФ-стойкость | Слабая: на солнце деталь быстрее желтеет, теряет прочность и может повести геометрию |
Гигроскопичность — способность впитывать влагу из воздуха. Отсыревшая нить при печати потрескивает, даёт шероховатую поверхность и хуже держит слои. Усадка — сжатие пластика при остывании; у PLA она небольшая, поэтому углы модели реже отрываются от стола.
Термостойкость — слабое место. Летом в закрытой машине на солнце деталь может «поплыть». Для уличных табличек и корпусов под капотом это плохой выбор.
Температура и настройки печати
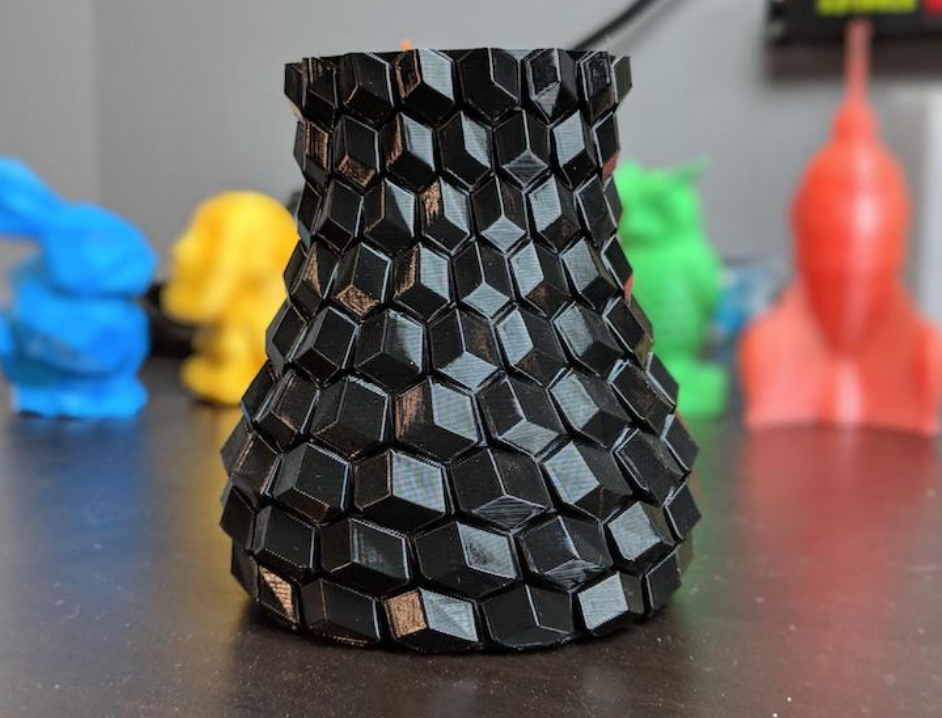
Значения ориентировочные. Профиль в слайсере — отправная точка, финальные цифры лучше снять с тестовой башни температуры и куба калибровки.
| Параметр | Рекомендация |
|---|---|
| Температура сопла | 190–220 °C |
| Температура стола | 0–60 °C (можно печатать без подогрева стола) |
| Обдув детали (fan) | 100% почти сразу после первого слоя |
| Скорость печати | Обычно 40–60 мм/с; PLA прощает более высокую скорость лучше многих материалов |
| Ретракт | Нужен, чтобы нить не тянула «сопли» при холостых перемещениях; величину задают под конкретный экструдер |
Ретракт — короткое втягивание филамента назад, когда сопло едет без печати. Слишком маленький — нити между стенками. Слишком большой — пропуски и «жевание» в шестерне.
Первый слой часто печатают чуть горячее и медленнее, стол — с клеем, PEI или текстурированным листом. Дальше включают полный обдув: PLA любит быстрое охлаждение, иначе нависания оплывают, а мелкие детали теряют остроту.
Скорость 40–60 мм/с — комфортный диапазон для большинства стоковых принтеров. На хорошо настроенной механике нить держит и более высокие значения, но качество поверхностей тогда зависит от охлаждения и жёсткости рамы.
Чёрный PLA пластик для 3D-принтера и белый ведут себя похоже по температуре. Пигмент иногда чуть сдвигает окно печати, поэтому новую катушку всё равно проверяют тестом, а не копируют профиль «с прошлой бобины другого цвета».
Плюсы и минусы PLA
Плюсы
- Минимальная усадка, печать возможна даже без подогрева стола.
- Почти нет запаха.
- Широкое окно температур 190–220 °C, материал прощает ошибки новичка.
- Много цветов и эффектов: обычный, шелковистый, матовый, с наполнителями.
- Дешевле многих инженерных пластиков, легко найти pla пластик для 3d принтера в любом диаметре.
Минусы
- Низкая термостойкость: размягчение примерно от +60 °C.
- Хрупче PETG и ABS на удар и излом (кроме PLA+).
- Средняя гигроскопичность: без герметичной упаковки качество падает.
- Слабая стойкость к ультрафиолету и долгой влажности на улице.
- Для нагруженных шарниров, клипс и крепежа часто не хватает вязкости.
Виды PLA

Обычный PLA
Базовая нить без модификаторов ударопрочности. Хорошо держит острые грани и мелкий рельеф. На изгиб и удар ломается резче, чем усиленные смеси. Подходит для статуэток, макетов и учебных деталей, которые не крутят в руках каждый день.
PLA+ (усиленный / «тафовый»)
Добавки повышают вязкость: деталь меньше колется при падении и лучше переживает лёгкий изгиб. Температурное окно обычно близко к обычному PLA, но конкретный профиль всё равно берут с упаковки. Для сувениров «на стол» плюс часто избыточен, для корпусов гаджетов и защёлок — уместен.
Silk PLA (шёлковый эффект)
Филамент с добавками, которые дают глянцевый, «шёлковый» блик. Слои видны меньше, чем на матовом пластике. Механика близка к обычному PLA: это декоративный, а не конструкционный вариант. На сложных нависаниях глянец выдаёт огрехи обдува сильнее.
Матовый PLA
Матовая поверхность скрывает слои и мелкие полосы. Удобен для архитектурных макетов и предметов, которые фотографируют. По прочности и температуре близок к базовой нити; разница в основном визуальная.
PLA с наполнителями
Есть древесные, металлизированные и другие смеси. Они меняют вид и ощущение поверхности, иногда требуют сопла большего диаметра и чуть других скоростей. Характеристики сильно зависят от доли наполнителя — отдельный разбор каждого типа здесь не нужен; достаточно понимать, что это всё ещё PLA-основа со своими ограничениями по нагреву.
Для чего подходит PLA
PLA хорошо закрывает задачи, где важны внешний вид, точность и простая печать, а не жара и ударные нагрузки.
Типичные сценарии:
- Декоративные фигурки, статуэтки, настольный декор.
- Прототипы формы: проверить, как деталь смотрится и стыкуется, до перехода на более стойкий пластик.
- Детали без постоянной нагрузки — подставки, корпусы датчиков в комнате, органайзеры.
- Учебные модели для школы и кружков: низкий порог входа, мало запаха.
- Подарки и сувениры, в том числе цветной и silk-пластик.
Не подходит:
- Детали на солнце и в машине летом: при примерно +60 °C геометрия «плывёт».
- Функциональные узлы с высокой нагрузкой — шестерни под момент, силовые кронштейны, часто открываемые защёлки из обычного PLA.
- Долгая улица без защиты от УФ и влаги.
Если выбираете первый принтер под такие модели, ориентир по задачам есть в материале Как выбрать 3D-принтер: полный гайд для новичка [blocked]. Для нагруженных и «уличных» деталей логичнее смотреть PETG, ABS или другие материалы кластера, а не наращивать толщину стенок из хрупкого PLA.
Хранение и подготовка PLA к печати

Средняя гигроскопичность значит: катушка не «умирает» за ночь на столе, но месяцы в открытой коробке в сырой комнате портят печать.
Признаки отсыревшей нити:
- мелкое потрескивание и шипение у сопла;
- шероховатая, матово-пузырчатая поверхность вместо ровной стенки;
- слабая адгезия слоёв, нить рвётся при ретракте чаще обычного.
Базовые условия: пакет или бокс с силикагелем, без прямого солнца и батарей. После вскрытия не оставляйте бобину на принтере неделями, если в помещении влажно. Глубокая сушка — тема отдельной статьи; здесь достаточно не хранить PLA как обычную катушку скотча на открытой полке.
Перед длинной печатью имеет смысл прогнать короткий тестовый куб: если поверхность чистая и слои цепляются, нить ещё в рабочем состоянии.
Чем PLA отличается от PETG и ABS
PLA печатает холоднее, почти без запаха и с минимальным варпингом, но размягчается примерно от +60 °C и хрупче на удар. PETG обычно вязче, лучше переносит влагу и умеренный нагрев, зато чувствительнее к обдуву и ретракту. ABS требует более высокой температуры, закрытого корпуса и даёт заметный запах, зато держит тепло и удары лучше «обычного» PLA.
Связку PLA и ABS часто ищут как «3d принтер pla abs»: смысл сравнения в том, что это разные классы задач. Первый — витрина и прототип в комнате. Второй — корпус, который может оказаться в тепле. Подробное сопоставление с TPU — в статье PLA vs PETG vs ABS vs TPU: как выбрать пластик для задачи.
FAQ
Можно ли печатать PLA без обдува?
Технически да, особенно на крупных сплошных деталях. Но нависания и тонкие стенки тогда оплывают, слои хуже фиксируют форму. Рабочая схема — слабый обдув на первом слое и 100% почти сразу после него.
Вреден ли PLA при печати?
Запах практически отсутствует по сравнению с ABS. Это не значит, что испарения можно игнорировать в крошечной комнате без проветривания. Для постоянного принтера разумны вытяжка или хотя бы открытое окно; категоричных заявлений о полной безопасности вдыхания в больших объёмах быть не должно.
Разлагается ли PLA в природе?
Основа — растительное сырьё, при промышленном компостировании материал биоразлагаем. В бытовых условиях, обычной почве и на свалке процесс занимает значительно дольше. Напечатанную фигурку нельзя считать удобрением для клумбы.
Почему деталь из PLA деформировалась на солнце?
Термостойкость низкая: размягчение начинается примерно от +60 °C. Торпеда автомобиля, подоконник под прямым солнцем и закрытый ящик на жаре как раз попадают в эту зону.
Нужен ли подогрев стола?
Не обязателен: диапазон 0–60 °C. Подогрев помогает первому слою на гладком стекле и в холодной комнате, но многие печатают PLA и на холодном столе с хорошим покрытием.
Краткие выводы

PLA для 3D-принтера остаётся стартовым и «декоративным» стандартом: низкая усадка, окно сопла 190–220 °C, стол 0–60 °C, почти нет запаха.
Материал слабо держит жару примерно от +60 °C и уступает PETG/ABS по удару — это граница применения, а не повод «усилить сеттингом».
Виды (обычный, PLA+, silk, матовый, с наполнителями) меняют вид и чуть механику, но не отменяют гигроскопичность и хранение в герметичной упаковке.
Для фигурок, прототипов без нагрузки, учёбы и сувениров PLA уместен; для солнца, машины и силовых узлов нужен другой пластик.