
Пластик для 3D-принтера — это расходный материал в виде нити (филамента), который нагревается в экструдере, продавливается через сопло и слой за слоем формирует деталь. От выбора филамента зависят прочность, внешний вид, термостойкость и то, насколько легко модель вообще напечатается. Один и тот же принтер с PLA выдаст аккуратную статуэтку, а с ABS — корпус, который выдержит нагрев в салоне автомобиля. Ниже разобраны виды пластика для 3D-принтера, характеристики каждого типа, температура печати пластика и практические сценарии выбора. Отдельно показаны PLA, PETG, ABS и TPU — материалы, с которых обычно начинают и на которых остаются большинство пользователей.
- Как устроен процесс печати пластиком
- Основные виды пластика для 3D-принтера
- PLA
- PETG
- ABS
- TPU (гибкий пластик)
- Другие типы: нейлон, PVA, HIPS, ASA, PC
- Сравнительная таблица материалов
- Как выбрать пластик под задачу
- Для декоративных моделей
- Для функциональных деталей
- Для деталей на улице и на жаре
- Для гибких изделий
- На что смотреть при покупке пластика
- FAQ
- Какой пластик самый простой для новичка?
- Можно ли печатать разными пластиками на одном принтере?
- Чем PLA отличается от PETG?
- Какой пластик самый прочный?
- Нужна ли сушка катушки?
- Какой диаметр филамента покупать?
- Краткие выводы
Как устроен процесс печати пластиком
В FDM-печати катушка филамента подаётся в горячий блок. Нить плавится, тонкая струя пластика ложится на стол или на предыдущий слой и быстро остывает. Чтобы первый слой не отлипал, нужна адгезия — сцепление расплава с поверхностью стола. Если пластик сильно сжимается при остывании, возникает усадка: углы поднимаются, деталь коробится. Температура сопла должна быть достаточной для текучести, но не такой высокой, чтобы материал «кипел» и оставлял нити. Ретракт (короткий откат нити назад) уменьшает подтёки при перемещениях. Поэтому температура сопла, температура стола, скорость и закрытая камера — не «настройки ради настроек», а условия, без которых конкретный тип пластика просто не держит геометрию. Слабый обдув на первом слое улучшает прилипание; сильный обдув на высоте помогает PLA держать острые края, но тому же ABS холодный поток только усиливает отрыв углов.
Основные виды пластика для 3D-принтера
Типы пластика для 3D-принтера отличаются химией, температурой и тем, как ведут себя после печати. Ниже — материалы, которые встречаются чаще всего. Температуры ориентировочные и могут отличаться у разных производителей: уточняйте температуру у конкретного производителя филамента.
PLA
PLA (полилактид) — самый распространённый филамент для 3D-принтера. Его получают из растительного сырья, он почти не пахнет и хорошо печатается даже на открытых бюджетных станках. Температура сопла — 190–220 °C, температура стола — 0–60 °C; часто можно печатать без подогрева. Усадка низкая, первый слой обычно ложится ровно на стекло, PEI или обычный скотч.
Плюсы: простота печати, стабильная геометрия, богатая палитра (в том числе чёрный и белый пластик для 3D-принтера), хорошая детализация мелких элементов. Минусы: материал хрупче остальных из этой четвёрки и боится нагрева — размягчается от +60 °C. На солнце в машине или рядом с радиатором деталь может повести.
PLA подходит для прототипов, сувениров, корпусов без нагрузки, архитектурных макетов, фигурок и учебных моделей. Это ответ на вопрос «какой пластик для 3D-принтера лучше новичку»: чаще всего именно PLA. Деталь из PLA хорошо шлифуется мелкозернистой шкуркой и красится, но тонкие штыри и защёлки ломаются, если их гнуть много раз.
Типичные ошибки на PLA — слишком горячее сопло (поверхность «плывёт», мелкий текст замыливается) и слишком слабый первый слой. Если стол холодный и адгезия слабая, помогает клей-карандаш или чуть более высокая температура стола в пределах 0–60 °C. Перегретый обдув на первых слоях тоже отрывает пятку модели.
PLA пластик для 3D-принтера 1.75 мм — основной формат катушек в любительском сегменте. Если принтер умеет 1.75, начинать стоит с этой нити, а не с экзотики. Подробный разбор настроек, брендов и типичных ошибок — в статье PLA-пластик для 3D-печати: свойства, температура, для чего подходит.
Для интерьера и выставочных моделей PLA остаётся разумным выбором: цикл печати предсказуемый, брак дешевле, цвета стабильные. Не стоит ждать от него работы как у автопластика: это другой класс задач.
PETG
PETG — сополимер полиэтилентерефталата с гликолем. На ощупь и по блеску он ближе к «техническому» пластику, чем PLA. Температура сопла — 220–250 °C, температура стола — 70–80 °C. Материал прочнее PLA, устойчив к влаге и лучше переносит умеренные удары.
Плюсы: ударная вязкость выше, чем у PLA, детали меньше боятся сырости, слой к слою сваривается крепко. Минусы: при печати немного тянется нитями (stringing), поверхность часто глянцевая и липкая к столу сильнее, чем нужно — модель бывает трудно снять без повреждения. Пересушивание катушки желательно, но PETG не такой гигроскопичный, как нейлон.
PETG берут для кронштейнов, защитных кожухов, деталей, которые контактируют с водой, контейнеров и функциональных прототипов, которым мало декоративной прочности PLA. Если нужен компромисс «почти как PLA по сложности, но крепче» — смотрите PETG.
На практике PETG любит чуть более высокую температуру сопла в диапазоне 220–250 °C и стабильный стол 70–80 °C. Нити между башнями убирают ретрактом и влажной катушкой, а не бесконечным повышением температуры. Стол иногда смазывают тонким слоем клея не для прилипания, а наоборот — чтобы глянцевый PETG не вырвал кусок покрытия.
Прозрачный и полупрозрачный PETG показывает слой сильнее, чем матовый PLA: для «красивой вазы» это плюс, для скрытого кронштейна без разницы. Когда выбирать его вместо полилактида, разобрано в статье PETG для 3D-принтера: когда выбирать вместо PLA.
ABS
ABS-пластик для 3D-принтера — классика инженерных деталей. Это тот же класс полимеров, что у корпусов техники и автодеталей. Температура сопла — 220–250 °C, температура стола — 90–110 °C, нужна закрытая камера. Без камеры или хотя бы экрана углы часто отрываются: усадка у ABS заметная.
Плюсы: термостойкий, прочный, хорошо шлифуется и склеивается ацетоном, держит нагрузку лучше PLA. Минусы: при печати выделяет запах, требует хорошей вентиляции, склонен к отслоению углов (warping). На открытом принтере без обдува камеры новичок часто получает «лодочку» вместо прямоугольника.
ABS берут для корпусов электроники, деталей, которые греются, оснастки, шестерён (если нагрузки умеренные) и всего, что должно жить в тёплом помещении или в машине лучше, чем PLA.
Печать ABS на открытой раме возможна на мелких моделях, но чем больше пятно контакта и чем выше стенки, тем заметнее усадка. Закрытая камера держит тепло вокруг детали, стол 90–110 °C не остывает сквозняком, углы реже встают «домиком». Запах — отдельный аргумент против печати в жилой комнате без вытяжки: материал при нагреве пахнет характерно, помещение лучше проветривать.
После печати ABS хорошо обрабатывается: лишний пластик срезается, поверхность шлифуется, швы можно сгладить парами ацетона (осторожно и только в проветриваемом месте). Нюансы камеры, обдува и обработки поверхности — в статье ABS-пластик: плюсы, минусы, температурный режим печати
TPU (гибкий пластик)
TPU — термопластичный полиуретан, гибкий филамент. Температура сопла — 210–230 °C, температура стола — 30–60 °C. Готовая деталь гнётся, пружинит и возвращает форму. Печатается медленнее жёстких пластиков: быстрая подача мнёт мягкую нить в трубке Bowden.
Плюсы: эластичность, устойчивость к истиранию, амортизация. Минусы: нужна аккуратная калибровка ретракта, прямой экструдер сильно упрощает жизнь; на Bowden часто приходится снижать скорость и почти отключать откат нити. Мосты и свесы у гибкого материала капризнее.
TPU нужен для уплотнений, чехлов, демпферов, протекторов, гибких петель и любых деталей, которые должны сжиматься. Вопрос «3D-принтер для TPU» на практике звучит так: есть ли прямой экструдер и можно ли печатать медленно.
Мягкая нить в длинной тефлоновой трубке сжимается, как пружина: слайсер «думает», что подал миллиметр, а до сопла дошла часть. Отсюда пузыри, недоэкструзия и каша вместо букв. Прямой экструдер короче путь нити — отсюда рекомендация. Температура 210–230 °C и стол 30–60 °C обычно достаточны; гоняться за скоростью PLA на TPU не стоит.
Толщина стенки у гибких деталей работает иначе, чем у жёстких: слишком тонкая стенка мнётся «в гармошку», слишком толстая теряет эластичность. Калибровку начинают с квадратной шайбы и трубки, а не с большого чехла на телефон. Разбор твердости (Shore), скоростей и типичных калибровок — в статье TPU (гибкий филамент): для каких деталей нужен.
Другие типы: нейлон, PVA, HIPS, ASA, PC
Нейлон (полиамид) — прочный и износостойкий инженерный пластик, сильно впитывает влагу из воздуха; перед печатью катушку обычно сушат. Подходит для шестерён, петель и нагруженных узлов, но капризен в настройке. Без сушки слой получается пористым, прочность падает. Подробнее — в отдельной статье.
PVA растворяется в воде и используется как материал поддержек для сложных внутренних полостей, чаще в паре со вторым экструдером. Сам по себе на детали почти не идёт: это сервисный пластик, а не конструкционный. Хранить PVA нужно особенно сухо. Подробнее — в отдельной статье.
HIPS похож на ABS по печати и растворяется в лимонене; его тоже ставят как растворимые поддержки под ABS. Имеет смысл, когда внутри модели полости, которые не вычистить механически. Подробнее — в отдельной статье.
ASA близок к ABS по прочности, лучше держит ультрафиолет и уличную среду, поэтому его часто выбирают для наружных деталей вместо обычного ABS. По сложности печати он из того же семейства: камера, горячий стол, внимание к усадке. Подробнее — в отдельной статье.
PC (поликарбонат) — жёсткий термостойкий пластик для высоких нагрузок и нагрева. Требует высокой температуры и стабильной камеры, новичкам обычно рано. На открытом бюджетном станке PC чаще разочаровывает, чем закрывает задачу. Подробнее — в отдельной статье.
Композиты с углем, стеклом или деревом — это обычно PLA, PETG или нейлон с наполнителем. Наполнитель абразивен для латунного сопла и меняет хрупкость. Их не разбираем как отдельные «виды» в этой статье: сначала осваивают чистый базовый пластик.
Эти материалы расширяют линейку, но не заменяют базовую четвёрку PLA / PETG / ABS / TPU на старте.
Сравнительная таблица материалов
Характеристики пластика для 3D-принтера удобно смотреть рядом. Температуры — ориентир; уточняйте температуру у конкретного производителя филамента. Оценки прочности, гибкости и сложности даны относительно друг друга внутри этой таблицы, без выдуманных лабораторных цифр.
| Материал | Температура печати сопла | Температура стола | Прочность | Гибкость | Сложность печати | Для чего подходит |
|---|---|---|---|---|---|---|
| PLA | 190–220 °C | 0–60 °C (можно без подогрева) | Средняя, хрупче остальных | Низкая | Низкая | Декор, макеты, прототипы без нагрева и ударов |
| PETG | 220–250 °C | 70–80 °C | Выше, чем у PLA | Небольшая (чуть тянется) | Средняя (нити при печати) | Функциональные детали, влажная среда |
| ABS | 220–250 °C | 90–110 °C, нужна закрытая камера | Высокая | Низкая | Высокая (усадка, запах) | Нагруженные и термостойкие детали в помещении / авто |
| TPU (гибкий) | 210–230 °C | 30–60 °C | Хорошая на разрыв при изгибе | Высокая | Средняя / высокая (скорость, экструдер) | Чехлы, уплотнения, амортизаторы |
PLA остаётся точкой входа. PETG закрывает бытовую «крепкость без камеры». ABS требует дисциплины по температуре и вентиляции. TPU — отдельный режим печати, а не «ещё один цвет на той же катушке».
Таблица не заменяет тест на вашем столе. Партия филамента, обдув, покрытие стола и даже сквозняк из окна сдвигают окно печати. Если модель критична, печатают небольшой образец тем же профилем, которым пойдёт деталь.
Как выбрать пластик под задачу
Какой пластик для 3D-принтера лучше — вопрос не про «лучший материал вообще», а про задачу, принтер и условия эксплуатации. Ниже четыре рабочих сценария.
Для декоративных моделей
Берите PLA. Низкая усадка даёт чистые грани, палитра широкая, постобработка простая: шлифовка, грунт, акрил. Если модель простоит на полке и не окажется на солнцепёке, PLA достаточно. Для прозрачных или «стеклянных» эффектов иногда смотрят PETG, но для фигурок и панно это редко оправдано.
Мелкий рельеф — имена, шевроны, архитектурные карнизы — PLA держит лучше мягкого TPU и спокойнее, чем горячий ABS. Если нужен матовый «пластиковый» вид без блеска PETG, тоже PLA. Цветные катушки можно комбинировать в одной модели сменой нити на паузе; химически это один тип пластика, слои схватываются нормально.
Для функциональных деталей
Если деталь крутят, щёлкают, на неё вешают нагрузку — PETG или ABS. PETG проще на открытом принтере и устойчив к влаге. ABS выигрывает, когда важны термостойкость и возможность склеить/сгладить ацетоном. Для разовой оснастки часто хватает PETG. Для корпуса блока питания или держателя, который греется — смотреть в сторону ABS и закрытой камеры.
Шестерни с постоянным трением — зона, где любительский PLA быстро крошится. Здесь уже разговор про PETG, ABS или нейлон (последний — только если готовы сушить катушку).
Защёлки и петли из PLA живут недолго: материал хрупче остальных. Если защёлка должна сработать десятки раз, стенку делают толще и переходят на PETG. Резьбовые вставки в PLA держатся, пока нет нагрева; в тёплом корпусе резьба «плывёт».
Ориентация модели на столе для функциональных деталей важнее цвета катушки. Слой поперёк нагрузки расслаивается. Это свойство печати, а не «плохой пластик», но разные материалы прощают ошибку ориентации по-разному: PETG и ABS обычно держат слой лучше хрупкого PLA.
Для деталей на улице и на жаре
PLA размягчается от +60 °C — на торпеде автомобиля и на солнце летом это реальный предел. Для жары логичнее ABS (термостойкий) или ASA, который лучше переносит ультрафиолет. PETG держит влагу и умеренный нагрев лучше PLA, но это не замена «уличному» инженерному пластику.
Если деталь будет под дождём, PETG предпочтительнее PLA. Если под солнцем месяцами — не PLA.
«Улица» — это не только дождь. Это перепад ночь/день, УФ и пыль. Даже удачный ABS со временем выгорает без стабилизаторов; поэтому для табличек и кожухов снаружи чаще смотрят ASA. Если принтер открытый и ASA/ABS печатать тяжело, иногда идут на компромисс: PETG плюс краска с УФ-защитой. Это уже не чистая рекомендация по материалу, а обход ограничения станка.
Для гибких изделий
Только TPU (или близкие эластомеры). Жёсткий пластик «с тонкой стенкой» не заменяет резину: он сломается, а не согнётся. Для TPU заранее проверьте схему экструдера. Прямая подача почти всегда предсказуемее. Скорость печати ниже, чем у PLA; калибровку потока и ретракта лучше делать на маленьком тестовом кубике, а не на готовом чехле.
Смешивать в одной детали TPU и PLA без двухсоплового принтера нельзя: температуры близки по цифрам, но химия и упругость разные, стык не станет «заводской резиновой вставкой». Гибкий обод и жёсткий корпус печатают раздельно и собирают механически.
Если вы только выбираете станок под разные материалы, полезен отдельный разбор железа: Как выбрать 3D-принтер: полный гайд для новичка.
Краткая шпаргалка:
- полка, сувенир, учебный макет → PLA;
- кронштейн, кожух, контакт с водой → PETG;
- нагрев, удары, корпус техники → ABS (камера + вентиляция);
- изгиб и амортизация → TPU;
- улица и УФ → не PLA; смотреть ABS/ASA;
- сложные поддержки внутри модели → PVA или HIPS в паре со вторым соплом.
На что смотреть при покупке пластика

Диаметр нити. Основной стандарт любительских и большинства настольных принтеров — 1.75 мм. Второй формат, 2.85 мм (иногда его называют 3 мм), встречается на части станков Ultimaker-класса и совместимых. Ставить 1.75 в принтер под 2.85 нельзя: экструдер не рассчитан на другую геометрию. Перед заказом сверьте паспорт принтера. PLA пластик для 3D-принтера 1.75 — самый ходовой SKU в магазинах.
Допуск по диаметру. Даже внутри одной катушки нить гуляет. Чем стабильнее диаметр, тем ровнее слой и меньше риск зажёвывания. На этикетке ищите заявленный допуск; на практике у внятных брендов разброс меньше, чем у безымянного «ноунейма». Кривой диаметр проявляется как полосы на стенке и щелчки экструдера — это не всегда «надо поднять температуру».
Вес катушки. Типичные фасовки — 0,25 кг (тестовые цвета), 0,75 кг, 1 кг. Килограмм PLA или PETG — разумный запас для нескольких моделей. Гибкий TPU часто берут меньшими катушками: расход ниже, а риск отсыреть и испортить всю бухту не хочется. Пустая катушка разного диаметра втулки может не встать на держатель принтера: перед оптовой закупкой редкого бренда проверьте посадку.
Влажность и упаковка. Филамент гигроскопичен в разной степени. Нейлон критичен, PETG и PLA тоже набирают влагу, если катушка лежит открытой неделями. Нормальная поставка — вакуумный пакет с силикагелем. После вскрытия храните нить в сухом боксе или хотя бы в закрытом пакете. Влажный пластик шипит при печати, даёт пузыри, слабые слои и обрывы.
Сушить можно в специальном коробе, в сушилке для овощей на низкой температуре или в духовом шкафу с термометром — но без фанатизма: перегретая катушка деформируется, пластик слипается витками. Если упаковка приехала уже с раздутым пакетом и без силикагеля, это повод насторожиться ещё до первой печати.
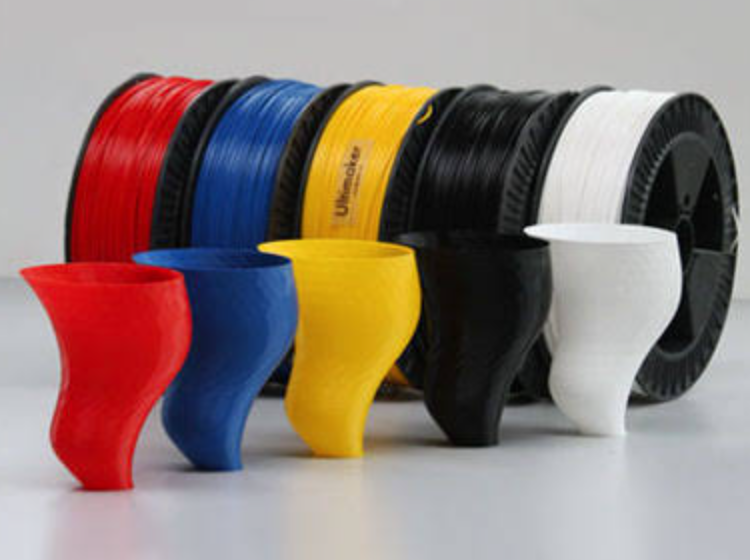
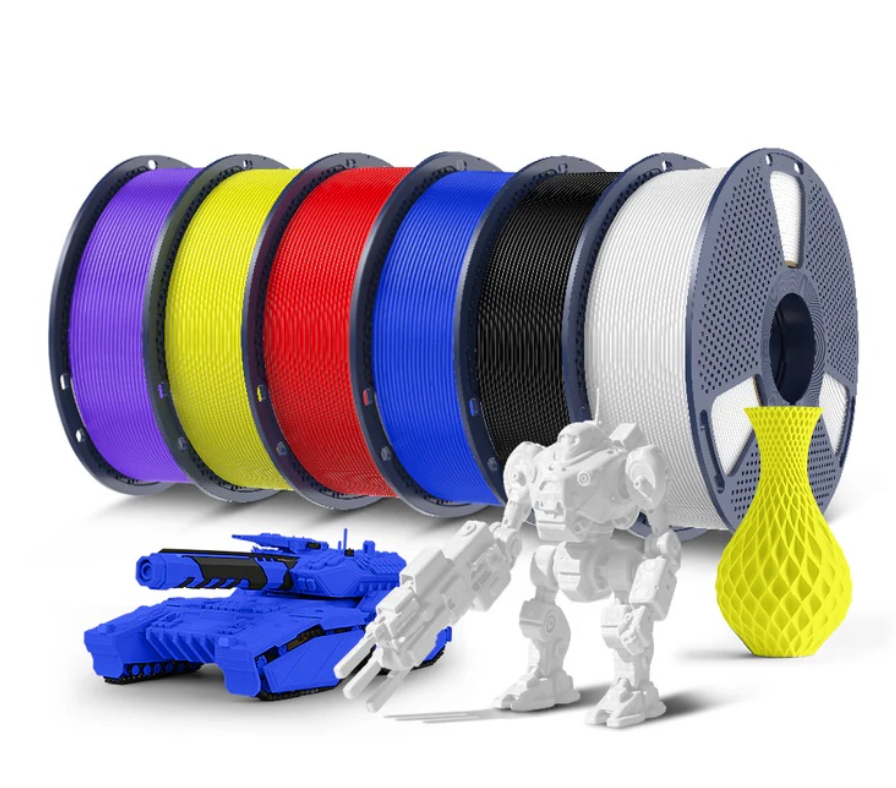
Цвет и наполнитель. Чёрный и белый пластик для 3D-принтера закрывают большую часть технических задач: на чёрном меньше видно слой, белый удобно красить. Прозрачный, деревянный, металлизированный и фосфорный филамент — те же базовые полимеры с добавками. Добавки меняют температуру и хрупкость: «wood» PLA часто печатается чуть иначе, чем чистый. Абразивные наполнители стачивают латунное сопло быстрее — для них берут закалённое.
Производитель и партия. Температура на коробке важнее «средней по интернету». Два PLA с соседних полок могут хотеть 200 °C и 215 °C. Держите профиль в слайсере под каждую катушку. Дешёвый безымянный филамент иногда печатается приемлемо на вазе и проваливается на функциональной детали с тонкими стенками.
Совместимость со столом. Голый стеклопакет, PEI, BuildTak, клей-карандаш, лак для волос — разные пары «пластик + поверхность». PETG иногда прилипает к PEI слишком сильно. ABS любит горячий стол и обод. Это не дефект катушки, а связка материал–стол–температура.
Катушка должна крутиться легко: тугой ход даёт пропуски слоя, которые списывают на «плохой пластик». Направляйте нить без острых перегибов, особенно с TPU.
FAQ
Какой пластик самый простой для новичка?
PLA. Низкая усадка, стол можно не греть или греть слабо (0–60 °C), запах минимальный, окно температур сопла 190–220 °C широкое. Ошибки калибровки стола PLA прощает чаще, чем ABS.
Можно ли печатать разными пластиками на одном принтере?
Да, если принтер держит нужную температуру сопла и стола и, для ABS, имеет закрытый объём или хотя бы защиту от сквозняка. Между материалами желательно прочищать тракт: остаток ABS в сопле при печати PLA даёт пробки и грязный цвет. Для TPU критична схема подачи нити. Смена PLA → PETG обычно проходит без переделки механики.
Чем PLA отличается от PETG?
PLA проще печатать и он детальнее на мелких элементах, но хрупче и размягчается от +60 °C. PETG прочнее PLA, устойчив к влаге, печатается при 220–250 °C на столе 70–80 °C и чаще оставляет тонкие нити между стенками. Для полки — PLA. Для скобы, которая держит вес и может намокнуть — PETG.
Какой пластик самый прочный?
Среди базовой четвёрки для жёстких деталей обычно выигрывает ABS: он термостойкий и прочный, если напечатан в камере без отрыва углов. PETG обходит PLA по ударной вязкости и влаге. TPU «прочный» в другом смысле — на разрыв при изгибе, а не как корпус. Нейлон и PC в инженерных задачах могут быть ещё жёстче, но в этой статье без конкретных цифр по ним: это отдельные режимы печати.
Нужна ли сушка катушки?
Для PLA, который только достали из вакуума, часто нет. Если нить шипит, слой пористый или петли слабые — сушка помогает. PETG чувствительнее PLA. Нейлон почти всегда сушат. Хранение в сухом коробе снижает число «внезапных» браков.
Какой диаметр филамента покупать?
В большинстве настольных принтеров — 1.75 мм. Не ориентируйтесь на «какой красивее на фото»; смотрите спецификацию экструдера. Смешивать диаметры на одном станке без смены хотэнда нельзя.
Краткие выводы
- Филамент — не расходник «любой катушки», а выбор свойств детали: хрупкость, нагрев, изгиб, улица.
- Новичку и декоративным моделям почти всегда хватает PLA (190–220 °C, стол 0–60 °C).
- Функциональные бытовые детали без закрытой камеры — зона PETG (220–250 °C, стол 70–80 °C).
- Нагрев, прочность корпуса и работа в авто — ABS при 220–250 °C, столе 90–110 °C и закрытой камере, с вентиляцией из-за запаха.
- Гибкое — только TPU (210–230 °C, стол 30–60 °C), лучше на прямом экструдере и на пониженной скорости.