
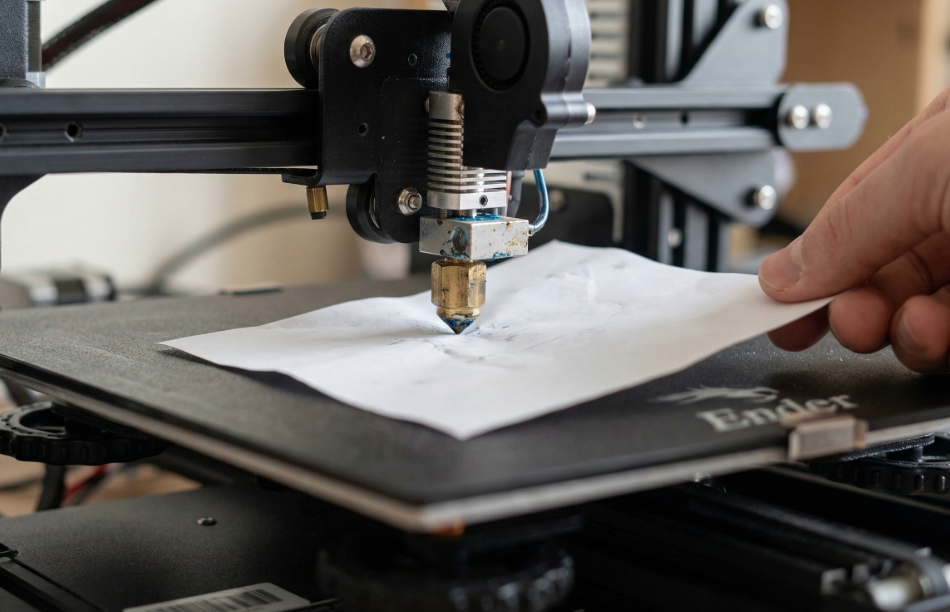
Проблемы с адгезией первого слоя — одна из самых частых причин сорванной печати на 3D-принтере. Деталь либо сразу не цепляется за стол, либо держится клочками, либо через какое-то время отрывается и «плывёт» по поверхности. На запрос «3d принтер прилипает к столу» обычно ищут именно это: как заставить пластик надёжно держаться с первого слоя и не отпускать модель до конца задания. Причин немного, они типичны и диагностируются по тому, когда произошёл сбой. Ниже — разбор по сценариям: что проверить в первую очередь и какие настройки или действия дают результат.
Два разных сценария проблемы
Читатель часто смешивает две разные ситуации. Первая: первый слой с самого начала не прилипает или ложится пятнами, нитями, «колбасками» — сопло как будто рисует в воздухе или пластик скатывается за соплом. Вторая: первые слои легли нормально, модель уже имеет высоту, но затем угол или край отошёл, деталь сдвинулась или полностью отклеилась. Это не одно и то же.
В первом случае речь о контакте сопла со столом, чистоте поверхности, температуре под конкретный материал и площади опоры. Во втором чаще виноваты неравномерное остывание и деформация (warping): углы тянет вверх из-за усадки, а не потому что «клей не сработал» с нулевого слоя. Дальше обе ситуации разбираются отдельно — сначала адгезия старта печати, затем отрыв уже начавшейся модели.
Сценарий 1: первый слой не прилипает с самого начала
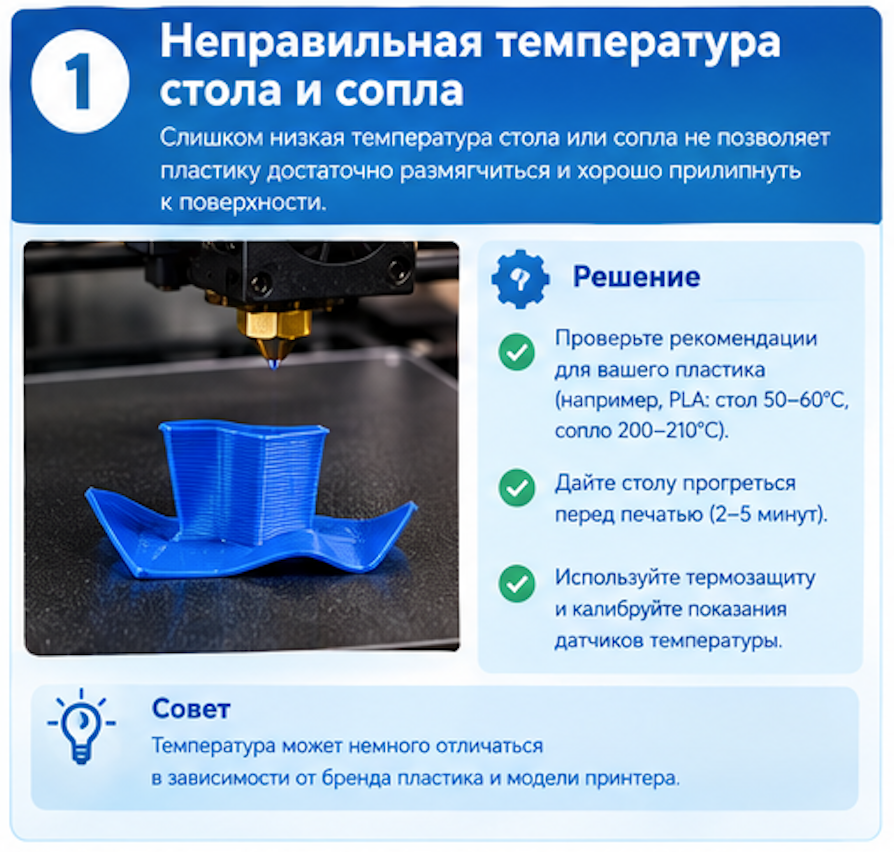
Если пластик не держится уже на первых проходах, искать нужно условия контакта, а не «магию покрытия».
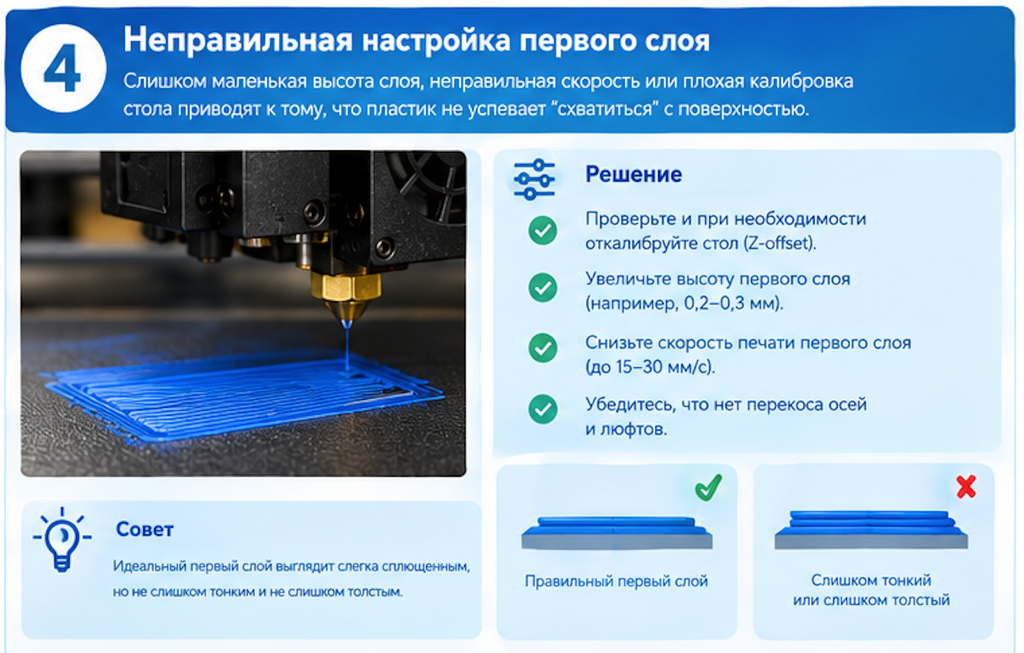
- Стол не выровнен или неверно выставлен Z-offset — сопло находится слишком далеко от стола.
Причина: зазор слишком большой, нить не прижимается к поверхности и не расплющивается в тонкую ленту. Решение: заново выровнять стол и уточнить высоту сопла по инструкции из статьи Калибровка 3D-принтера: пошаговая инструкция для новичка. Пока зазор не станет равномерным по всей площади, никакое покрытие не компенсирует «печать в воздухе». - Слишком низкая температура стола или сопла для конкретного материала.
Причина: пластик остывает раньше, чем успевает «привариться» к поверхности, особенно на большом первом слое. Решение: сверить режим со свойствами филамента в статье Все о пластике для 3D-принтера: виды, свойства, как выбрать. Температуру поднимают в разумных пределах под выбранный материал, а не «на глаз». - Грязная или жирная поверхность стола — например, от прикосновений руками.
Причина: жировая плёнка мешает контакту даже при правильном зазоре и температуре. Очистка стола — протирание поверхности изопропиловым спиртом перед печатью — стандартная практика для удаления жировых загрязнений от прикосновений. Решение: перед каждым ответственным запуском протереть стол спиртом и не трогать рабочую зону пальцами. - Слишком высокая скорость печати первого слоя.
Причина: нить не успевает прижаться и прогреться на контакте, слой получается рыхлым. Решение: в слайсере отдельно снизить скорость именно первого слоя и дать соплу время «пригладить» пластик. - Маленькая площадь контакта модели со столом.
Причина: узкая ножка, тонкий контур, острые углы — опоры мало, нагрузка от следующих слоёв срывает деталь. Кайма (brim) — дополнительный тонкий контур пластика вокруг основания модели, увеличивающий площадь контакта со столом. Подложка (raft) — дополнительный слой пластика под всей моделью, печатается перед основной моделью и затем удаляется — используется при особенно проблемной адгезии. Решение: включить brim или raft под конкретную геометрию, а не оставлять модель «на трёх точках». - Изношенная или повреждённая поверхность стола.
Причина: специальные адгезивные покрытия и сменные поверхности со временем теряют свойства, появляются царапины, вытертые зоны, сколы. Решение: заменить поверхность или покрытие, когда протирка спиртом и калибровка уже не возвращают равномерный первый слой.
Сценарий 2: деталь отклеилась или приподняла углы в процессе печати
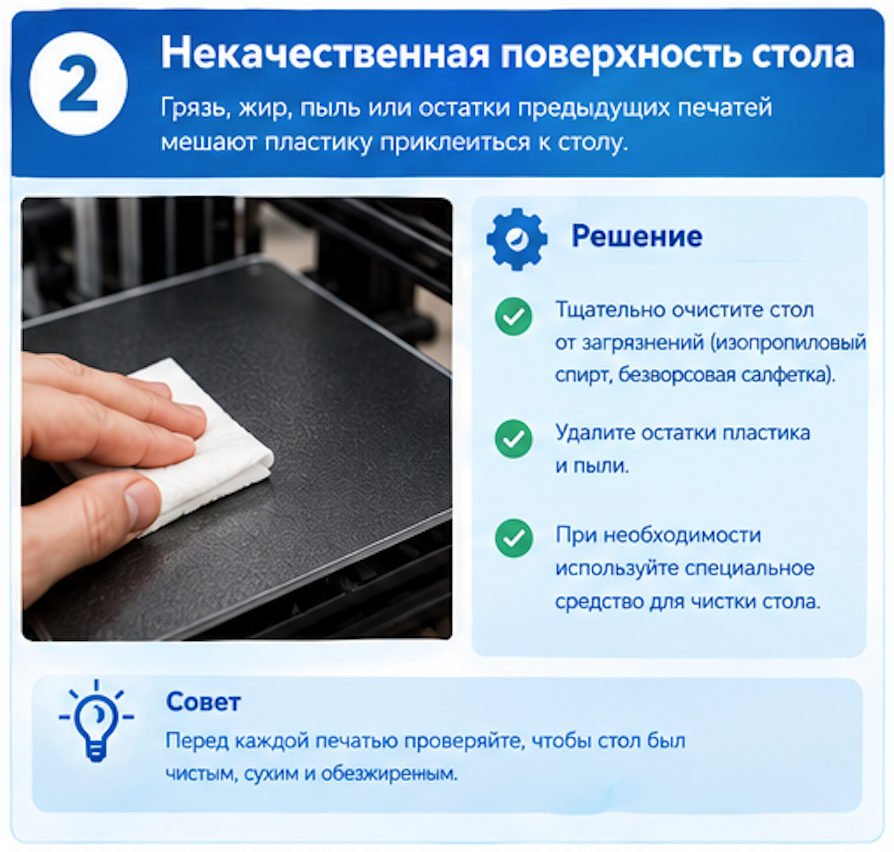
Если старт был нормальным, а сбой пришёл позже, это чаще деформация, а не «стол внезапно перестал клеить».
- Деформация (warping) из-за неравномерного охлаждения.
Warping (деформация) — приподнимание углов или краёв детали из-за неравномерного остывания разных участков — не то же самое, что проблема адгезии первого слоя, хотя внешне может выглядеть похоже. Особенно характерно для ABS без закрытой камеры. Решение и контекст по материалу — в статье ABS-пластик: плюсы, минусы, температурный режим печати. Закрытая камера и стабильный климат вокруг модели снижают перепад температур между центром и краями. - Слишком интенсивный обдув детали для материала, который этого не любит.
ABS и обдув: материал требует минимального обдува и предпочтительно закрытой камеры печати — избыточное охлаждение усиливает деформацию (см. статью про ABS). Решение: снизить или отключить обдув для таких материалов; ссылка на разбор — ABS-пластик: плюсы, минусы, температурный режим печати. Для пластиков, которые обдув переносят хорошо, правило другое — его не отключают «на всякий случай». - Сквозняки в помещении, вызывающие неравномерное остывание модели.
Причина: поток воздуха от окна, кондиционера или двери охлаждает один край быстрее другого. Решение: убрать прямой сквозняк с зоны печати, при необходимости закрыть камеру или хотя бы экранировать стол. - Слишком высокая температура стола для завершающих слоёв у некоторых материалов.
У отдельных филаментов модель на слишком горячей поверхности может «плавать»: нижние слои размягчаются, сцепление падает уже не в старте, а ближе к середине или концу задания. Конкретные цифры зависят от материала и описаны в обзоре пластиков: Все о пластике для 3D-принтера: виды, свойства, как выбрать. Имеет смысл проверить, не держат ли стол на максимуме всю печать без необходимости.

Инструменты для улучшения адгезии
Специальные адгезивные покрытия для стола повышают сцепление первого слоя на стекле, пластике и гибких пластинах; их периодически обновляют, когда поверхность изнашивается. Клей-карандаш — быстрый бытовой способ увеличить пятно контакта; он не заменяет калибровку и чистый стол, но помогает на гладких поверхностях и малых основаниях.
В слайсере два штатных инструмента: кайма (brim) и подложка (raft). Brim наращивает контур вокруг модели и снимается после печати. Raft кладёт жертвенную «подушку» под всё основание — его выбирают, когда адгезия особенно капризная или геометрия почти не даёт площади опоры.
Для ABS отдельно используют специальный состав / слурри — он уже разобран в статье ABS-пластик: плюсы, минусы, температурный режим печати. Ни одно покрытие не отменяет выравнивание стола и режим под материал.
Как быстро продиагностировать свою ситуацию
- Стол выровнен, Z-offset не оставляет слишком большой зазор.
- Поверхность протёрта изопропиловым спиртом, следов пальцев нет.
- Температура стола и сопла соответствует выбранному пластику.
- Скорость первого слоя не завышена относительно остальной печати.
- Для узкого основания включены кайма или подложка.
- Если отрыв случился после нормального старта — проверить обдув, сквозняк и склонность материала к warping, а не только «клей».
FAQ
Почему только один угол детали отклеивается, а остальные держатся?
Чаще всего локальный перепад охлаждения или чуть больший зазор именно в этом углу. Warping тянет самый «свободный» край. Проверяют уровень стола в этой зоне и отсутствие потока воздуха с одной стороны.
Помогает ли клей-карандаш при печати любым материалом?
Нет. Он улучшает контакт на гладкой поверхности, но не компенсирует неверный зазор, холодный стол под конкретный филамент или сильный обдув у материалов вроде ABS. Для части пластиков достаточно чистого покрытия без клея.
Как понять, что дело именно в загрязнении стола, а не в температуре?
Если после протирки изопропиловым спиртом первый слой внезапно начинает ложиться ровной лентой при тех же настройках — виновата была жировая плёнка. Если слой по-прежнему скатывается — смотрят зазор и режим под материал.
Нужна ли кайма для каждой модели?
Нет. Кайма нужна, когда площадь контакта мала или углы склонны отрываться. Широкое плоское основание на чистом выровненном столе часто держится без brim и без raft.
Первый слой лег ровно, а через полчаса угол встал — это адгезия?
Скорее деформация в процессе: неравномерное остывание, обдув или сквозняк. Адгезия «с нуля» здесь уже отработала.
Покрытие стола «устало» — как это выглядит?
Первый слой держится пятнами: на одних участках нормально, на потёртых или поцарапанных — нет, даже после спирта и калибровки. Тогда поверхность меняют.

Краткие выводы
Адгезия первого слоя и отрыв уже печатающейся детали — разные задачи: первая про зазор, чистоту, температуру и площадь опоры, вторая чаще про остывание и warping.
Спирт перед печатью, выравнивание стола и режим под материал закрывают большую часть срывов на старте.
Brim и raft расширяют контакт, когда геометрия модели сама по себе слабая.
ABS и сходные материалы требуют слабого обдува и стабильного климата вокруг модели, а не только «более липкого стола».