
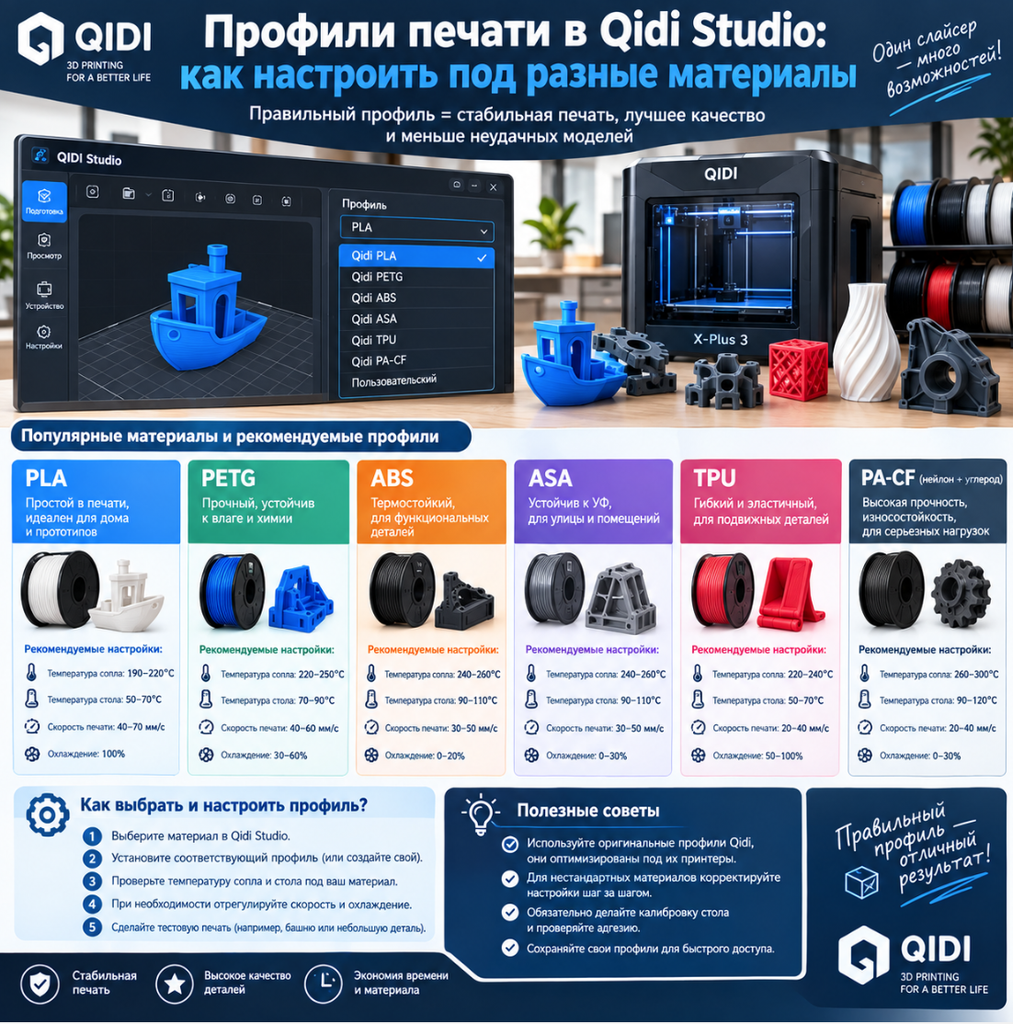
Правильно подобранный профиль печати решает, получится ли деталь с заданной геометрией и прочностью или уйдёт в брак: недоэкструзия, нити, расслоение, деформация. В Qidi Studio уже есть готовые пресеты под фирменные принтеры и распространённые типы пластика, но настройки Qidi Studio имеют смысл только тогда, когда понятно, что именно лежит в пресете принтера, пресете филамента и пресете процесса. Без этого легко править не те поля и списывать брак на «сломанный слайсер». Ниже — практический разбор системы пресетов по официальной wiki и руководству по созданию собственных филаментов: как устроены уровни настроек, чем системный пресет отличается от пользовательского и пресета проекта, какие три параметра реально определяют результат и как собрать свой профиль под катушку, которой нет в стандартном списке.
- Три типа пресетов
- Системные и пользовательские пресеты
- Что реально решает успех печати
- Создание собственного профиля филамента
- Если паспорта материала нет
- Подогреваемая камера в профиле
- Абразивные материалы: не только настройки профиля
- Материалы, чувствительные к влаге
- Донастройка проблемных заводских профилей
- Особенности профиля для TPU
- FAQ
- Краткие выводы
Три типа пресетов
В Qidi Studio параметры нарезки разделены на три категории пресетов: принтер, филамент и процесс. Это не дублирующие друг друга списки, а три слоя ограничений. Сначала задаётся машина, затем материал, затем стратегия печати конкретной детали.
Пресет принтера описывает аппаратные ограничения. В него входят максимальные скорости по осям, границы области печати и диаметр сопла. Если здесь выбран не тот принтер или не тот диаметр сопла, слайсер будет считать объём экструзии, ускорения и доступный объём камеры по чужой геометрии. Ошибка на этом уровне не лечится «чуть большей температурой» в профиле филамента.
Пресет филамента отвечает за поведение конкретного материала. По официальному описанию в нём задаются температура печати, температура стола и коэффициент потока. Именно этот слой чаще всего правят, когда меняют бренд катушки или тип пластика. Температура и поток влияют на адгезию слоёв и заполнение периметров; температура стола — на прилипание первого слоя и риск отрыва.
Пресет процесса собирает то, что относится к качеству конкретной печати: качество, прочность, скорость, настройки поддержек. Здесь живут высота слоя, число стенок, плотность заполнения, тип и плотность поддержек, лимиты скоростей печати. Один и тот же филамент можно печатать «черновым» процессом для прототипа и более медленным — для корпуса с гладкими наружными стенками. Менять процесс под задачу обычно безопаснее, чем ломать рабочий пресет филамента.
На практике три пресета работают вместе. Пресет принтера задаёт потолок того, что машина физически может сделать. Пресет филамента говорит, при каких температуре, охлаждении и потоке материал вообще способен стабильно выходить из сопла. Пресет процесса распределяет эти возможности по слоям, периметрам и поддержкам. Если один из трёх слоёв выбран «примерно», два остальных не компенсируют ошибку полностью.
Системные и пользовательские пресеты
Системный пресет — встроенный набор, который Qidi Studio подтягивает под выбранный принтер. Его нельзя редактировать напрямую. Нужные параметры копируют, изменяют и сохраняют как пользовательский пресет. Это защищает заводские значения от случайной порчи и оставляет эталон, к которому можно вернуться.
Пользовательский пресет живёт в общем списке и доступен во всех последующих проектах на этом компьютере. Его удобно держать для «своего» PETG, для катушки стороннего бренда или для процесса «прочный корпус с поддержками». Имеет смысл давать понятные имена: материал, бренд или серия, диаметр сопла, короткое назначение. Иначе через месяц в списке окажутся десять копий с именами вроде User preset 3.
Отдельно существует пресет проекта. Он сохраняется только в конкретном файле проекта (.3mf) и не попадает в общий список пресетов. Это удобно, когда настройки нужны один раз: нестандартные поддержки, локальное изменение зазоров, эксперимент с охлаждением на одной модели. Минус очевиден: открыв новый проект, этих значений не будет. Если комбинация сработала и её планируется повторять, лучше сразу сохранить пользовательский пресет, а не надеяться на один .3mf.
Типичный рабочий порядок такой: выбрать системный пресет принтера с верным соплом, выбрать ближайший системный пресет филамента, выбрать процесс под задачу, затем править только то, что требует материал или геометрия, и сохранять копию. Новичку официальная документация прямо советует не менять параметры «на глаз» без понимания, какой слой пресетов за что отвечает.
Что реально решает успех печати
По официальному руководству именно температура, охлаждение и максимальная объёмная скорость экструзии отличают рабочий профиль от неудачной печати. Плотность материала и цена в профиле носят справочный характер и на результат печати не влияют. Это ключевой практический факт, который часто теряется за длинным списком полей.
Температура задаёт вязкость расплава и сцепление слоёв. Слишком низкая — слои не спекаются, появляются просветы и хрупкость. Слишком высокая — материал течёт, кромки оплывают, появляются нити и «слоновьи ноги» на первых слоях. Ориентир всегда паспорт катушки, а не чужой пресет с форума под другой бренд.
Охлаждение управляет тем, как быстро слой успевает затвердеть до следующего прохода. Для одних материалов избыточный обдув ломает межслойную прочность, для других недостаток обдува оставляет нависания «кашей». Охлаждение нельзя копировать с PLA на нейлон «потому что так быстрее»: это разные классы поведения расплава.
Максимальная объёмная скорость экструзии ограничивает, сколько материала хотэнд успевает стабильно проплавить за единицу времени. Если процесс требует скорости выше этого предела, появляются пропуски, истончение стенок и «недоэкструзия», которую ошибочно лечат коэффициентом потока. Для стороннего филамента, которого нет в системном списке, этот параметр особенно важен: заводской пресет чужого типа материала не знает реальную пропускную способность вашей связки «сопло + хотэнд + конкретный пластик».
Плотность и цена в карточке филамента помогают вести склад и сравнивать катушки, но слайсер не печатает «дороже — лучше». Если деталь не удалась, проверяют температуру, охлаждение и потолок объёмной скорости, а не справочные поля.
Создание собственного профиля филамента
Если катушки нет в системном списке, в Qidi Studio создают пользовательский филамент. Официальная последовательность такая:
- Открыть настройки филамента.
- Переключиться с системных на пользовательские.
- Нажать «создать новый».
- Указать производителя, тип и серию материала.
- Задать температуру, параметры охлаждения и потока по паспорту катушки.
Производитель — название бренда с этикетки. Если бренда нет в предложенном списке, его вводят вручную. Тип выбирают из класса материала (PLA, PETG, ABS и так далее), серия — линейка или версия с упаковки. Эти поля сами по себе печать не улучшают, но не дают перепутать десяток похожих пресетов.
Дальше есть два способа построить сам пресет:
- на основе уже существующего похожего пресета того же типа материала;
- копированием текущего пресета филамента.
Первый путь удобен, когда создаёте, например, новый PETG и хотите старт с уже рабочей PETG-базы под тот же принтер и сопло. Второй удобен, когда текущий выбранный пресет уже близок к нужной катушке и достаточно перенести его на несколько принтеров сразу.
После создания пресета вносят значения с паспорта: диапазон температуры сопла, температуру стола, рекомендации по обдуву, если они указаны. Коэффициент потока на старте обычно оставляют близким к базе похожего материала и уточняют по тестовой модели, а не по догадке. Сохраняют пользовательский пресет с понятным именем и только потом режут рабочую деталь.

Если паспорта материала нет
Паспорта на катушке может не быть: безымянный пластик, катушка «с рынка», остаток без этикетки. Тогда начинают со значений в пределах типичного диапазона для этого класса материала, печатают небольшую тестовую модель и донастраивают по результату. Это не полноценная замена данным производителя катушки, но рабочая отправная точка.
Тестовая модель должна быть маленькой и информативной: башня или кубик с нависаниями, тонкими стенками и хотя бы одним участком заполнения. Смотрят первый слой, стабильность экструзии, нити, прочность слоёв, качество нависаний. Править лучше по одному параметру за проход: сначала температуру, затем охлаждение, затем ограничение объёмной скорости. Одновременная смена пяти полей не даёт понять, что сработало.
Типичные диапазоны для класса материала берут из отдельных разборов PLA, PETG, ABS, нейлона и TPU — не из случайного пресета «похожего цвета». Цвет и цена не задают температуру. Если после нескольких тестов результат нестабилен, разумнее найти катушку с паспортом, чем бесконечно крутить профиль вслепую.
Подогреваемая камера в профиле
У моделей Qidi с активно нагреваемой камерой в профиле обычно доступна отдельная настройка её температуры. Эта функциональность наследуется от родословной Bambu Studio — см. статью про Qidi Studio. Точное расположение пункта стоит сверять с актуальной версией программы: интерфейс обновляется, и привязка инструкции к одному пункту меню быстро устаревает.
Критически важно не включать активный подогрев камеры для PLA и PETG — это провоцирует тепловой затор. Почему так происходит на уровне тракта экструдера, разобрано в материале «Экструдер и хотэнд Qidi: устройство и обслуживание». Подогрев камеры нужен для ABS, ASA, нейлона и подобных материалов, которым важна стабильная тёплая среда, чтобы деталь не расходилась по слоям и не коробилась.
Практическое правило: камера — не «улучшайзер качества для любого пластика». Для низкотемпературных материалов лишнее тепло в камере мешает охлаждению детали и перегревает зону выше расплава. Для высокотемпературных конструкционных пластиков та же камера снижает градиент температур и помогает межслойной прочности. Если в профиле стоит нагрев камеры «по привычке», его проверяют отдельно от температуры сопла.
Абразивные материалы: не только настройки профиля
Для филамента с угле- или стекловолокном правильных цифр в профиле недостаточно. Материал абразивен и требует закалённого сопла. Это не опция «для перфекционистов», а требование. При печати такими материалами через штатное латунное сопло оно быстро теряет круглую форму отверстия. Все симптомы после этого выглядят как проблема профиля или слайсера: неровная линия, изменение ширины экструзии, артефакты на стенках, внезапная «недоэкструзия» на том же пресете, который вчера работал.
На деле слайсер продолжает считать отверстие круглым и заданного диаметра, а металл сопла уже съеден. Донастройка температуры и потока в такой ситуации маскирует износ на одну-две детали и ухудшает профиль. Сначала меняют сопло на закалённое, затем возвращаются к профилю. Как это сделать на конкретной машине — в статье «Как заменить сопло на принтере Qidi».
Композитные материалы имеют смысл там, где нужна жёсткость и термостойкость. Если задача — декоративная деталь без нагрузки, обычный пластик того же класса чаще проще в профиле и дешевле в расходниках. Профиль не заменяет оснастку.
Материалы, чувствительные к влаге
Нейлон (PA), поликарбонат (PC) и PETG активно впитывают влагу. Прежде чем донастраивать профиль печати, стоит убедиться, что филамент не отсырел. Влажный пластик даёт пузырьки, шипение у сопла, пористые стенки, нити и слабые слои. Эти признаки легко принять за неверный коэффициент потока или «плохой пресет Qidi Q2».
Сушка и хранение описаны отдельно: «Как правильно хранить и сушить филамент». Пока катушка набрала влагу, любой аккуратный пользовательский пресет будет выглядеть хуже системного пресета на сухой фирменной катушке. Сначала состояние материала, потом тонкая настройка печати.
Донастройка проблемных заводских профилей
Заводской пресет — стартовая точка, а не гарантия идеальной детали на любой катушке и любой геометрии. По независимым обзорам, заводской профиль PETG у части пользователей требовал ручной донастройки параметров ретракта для устранения тянущихся нитей. Это нормальная практика, а не признак поломки принтера.
Ретракт, длины перемещений без экструзии и порог, после которого ретракт включается, зависят от вязкости конкретного PETG и от длины тракта. Один бренд оставляет нити при заводских значениях, другой — нет. Править ретракт логично после того, как температура и поток уже близки к норме. Иначе можно «вылечить» нити ценой пропусков на рестарте экструзии.
Когда имеет смысл брать PETG вместо PLA и какие у материала ограничения, разобрано в «PETG для 3D-принтера: когда выбирать вместо PLA». Если после донастройки профиля симптомы больше похожи на механику, чем на слайсер, сверяются с разбором «Ремонт принтера Qidi: частые поломки» — в том числе в контексте известных замечаний по Q2. Профиль не чинит люфт оси и изношенный ролик.
Особенности профиля для TPU
Для TPU снижают скорость печати и ставят минимальный либо отключённый ретракт. Материал плохо переносит агрессивные настройки, рассчитанные на жёсткие пластики. Гибкая нить сжимается в тракте: длинный ретракт и резкие рывки дают пропуски, жевание филамента и непредсказуемый рестарт экструзии.
Базу берут от ближайшего системного пресета TPU, копируют в пользовательский и убирают «спортивные» скорости процесса. Температуру и обдув снова сверяют с паспортом катушки. Подробнее о задачах, где гибкий пластик нужен, и о печати им — в статье «TPU (гибкий филамент): для каких деталей нужен и как печатать».
TPU отдельно показывает, зачем разделены пресет филамента и пресет процесса. Можно оставить аккуратный материал и испортить печать процессом «максимальная скорость», скопированным с PLA.
FAQ
Можно ли редактировать системный пресет напрямую?
Нет. Системный пресет встроенный, его нельзя менять напрямую. Делают копию, правят параметры и сохраняют пользовательский пресет. Пресет проекта при этом остаётся только внутри конкретного .3mf.
Что важнее всего указать правильно в профиле нового филамента?
По официальному руководству на результат влияют температура, охлаждение и максимальная объёмная скорость экструзии. Производителя, тип и серию указывают, чтобы не путать пресеты; плотность и цена на печать не влияют.
Нужно ли включать подогрев камеры для PLA?
Нет, это может навредить. Активный подогрев камеры для PLA и PETG провоцирует тепловой затор. Подогрев нужен для ABS, ASA, нейлона и близких материалов. Расположение пункта в интерфейсе сверяют с текущей версией Qidi Studio.
Где взять параметры для филамента без инструкции?
Начать в пределах типичного диапазона для класса материала, напечатать небольшую тестовую модель и донастроить по результату. Это рабочая отправная точка, но не замена паспорту катушки.
Почему композит с углеволокном печатается хуже после нескольких катушек при «том же» профиле?
Профиля недостаточно. Абразив изнашивает латунное сопло, отверстие теряет круглую форму, симптомы маскируются под ошибку настроек. Нужно закалённое сопло.
Почему нейлон или PETG внезапно пошли пузырями на вчерашнем пресете?
Сначала проверяют влажность катушки. Нейлон, поликарбонат и PETG активно впитывают влагу. Донастройка профиля по влажному пластику закрепляет ошибочные значения.
Краткие выводы
Система Qidi Studio держится на трёх пресетах — принтер, филамент, процесс — и путать их поля бессмысленно: машина, материал и стратегия печати решают разные задачи.
Системный пресет только копируют; пользовательский живёт в общем списке, пресет проекта — только в .3mf.
Рабочий профиль нового филамента собирают по паспорту катушки вокруг температуры, охлаждения и максимальной объёмной скорости экструзии, а не вокруг справочной плотности и цены.
Цифры в профиле не заменяют закалённое сопло на абразивах, сушку гигроскопичных материалов и отказ от нагрева камеры для PLA и PETG.