
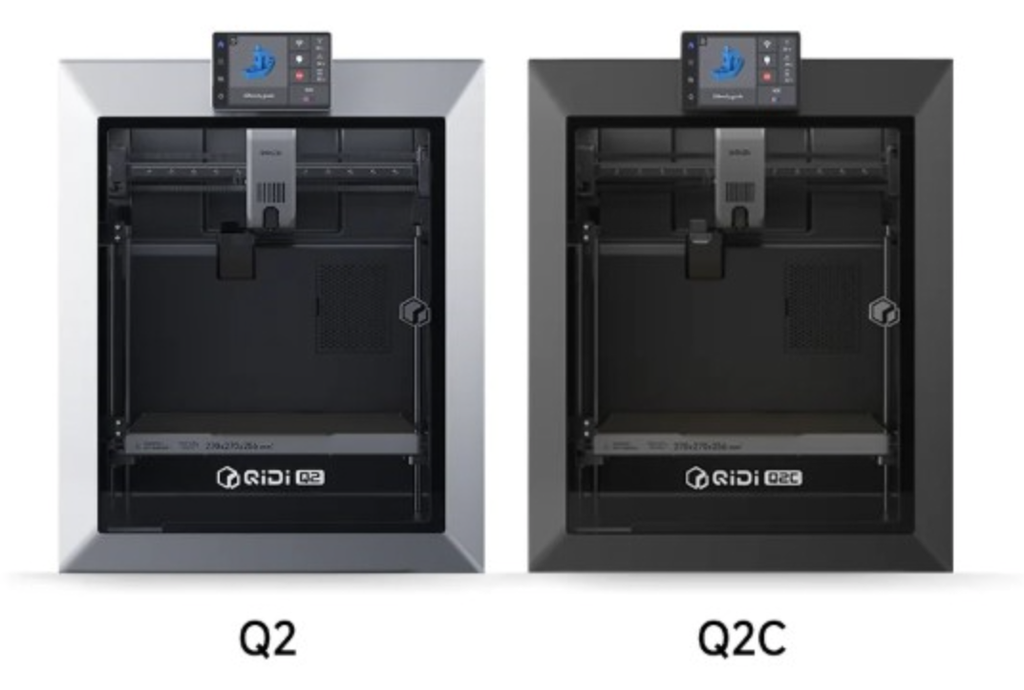
Qidi Q2 и Qidi Q2C построены на одной печатающей платформе: одинаковый рабочий объём, та же кинематика CoreXY, тот же прямой экструдер и хотэнд до 370 °C. Разница между версиями не в «качестве печати как таковом», а в трёх пунктах оснащения. У Q2 есть активно подогреваемая камера (PTC до 65 °C), встроенная AI-камера с обнаружением дефектов и многоступенчатая фильтрация воздуха. У Q2C камера закрытая, но без активного подогрева, камеры наблюдения нет, фильтрация базовая. Ниже — прямое сравнение по проверенным характеристикам: что полностью совпадает, чем версии отличаются и какую выбрать под конкретные задачи. Обзор возможностей платформы Q2 — в отдельном материале: Qidi Q2: обзор возможностей и на что обратить внимание.
Что полностью одинаково у Q2 и Q2C
Обе модели делят одну механику, один хотэнд и одну прошивку. Это важно держать в голове: если печатать PLA или PETG в одинаковых условиях, разницы в результате за счёт «другой версии принтера» ждать не стоит. Отличия начинаются там, где нужны стабильная температура вокруг модели, удалённый контроль и более серьёзная очистка воздуха.
| Параметр | Значение |
|---|---|
| Рабочий объём печати | 270 × 270 × 256 мм |
| Габариты корпуса | примерно 402 × 438 × 494 мм |
| Кинематика/рама | CoreXY, цельнометаллическая рама, линейная направляющая по оси X, ремни с более плотным зубом (1.5GT), два независимых винтовых привода по оси Z |
| Экструдер | прямой привод (direct drive) с закалёнными стальными шестернями |
| Хотэнд | биметаллическое сопло с керамической горловиной, температура до 370 °C |
| Температура стола | до 120 °C |
| Автокалибровка | датчик на основе тензодатчика (load cell) встроен в хотэнд — само сопло выступает щупом при калибровке стола |
| Прошивка | Klipper на обеих моделях — открытая, без привязки к обязательному облачному сервису |
| Совместимость со слайсерами | Qidi Studio, а также сторонние слайсеры на базе того же семейства (например, OrcaSlicer, PrusaSlicer) |
| Подключение | Wi-Fi, Ethernet, USB |
| Поддержка мультиматериального бокса | обе модели поддерживают фирменный бокс подачи филамента (заявлено до 16 цветов при объединении нескольких боксов) |
Рабочий объём 270 × 270 × 256 мм одинаков: модель, которая влезает в Q2, влезает и в Q2C. Цельнометаллическая рама, CoreXY, линейная направляющая по X и два независимых Z-винта задают одинаковую жёсткость и одинаковый характер движения каретки. Прямой экструдер с закалёнными шестернями и биметаллическое сопло с керамической горловиной рассчитаны на температуру до 370 °C — этого достаточно и для обычных пластиков, и для более тугоплавких композитов, если остальные условия печати позволяют.
Стол греется до 120 °C на обеих версиях. Автокалибровка устроена одинаково: тензодатчик встроен в хотэнд, сопло само служит щупом. Прошивка — Klipper, без обязательного облака. Слайсеры: Qidi Studio и совместимые решения того же семейства (OrcaSlicer, PrusaSlicer). Подключение — Wi-Fi, Ethernet и USB. Фирменный бокс подачи филамента заявлен для обеих моделей, в том числе с возможностью объединять несколько боксов (до 16 цветов).
Иными словами, «база» печати одна. Q2C — не другая механика и не урезанный хотэнд, а та же платформа с меньшим набором опций вокруг камеры.
Главное отличие: активно нагреваемая камера печати
У Q2 камера печати активно подогревается PTC-нагревателем до 65 °C. У Q2C корпус закрытый: он снижает влияние сквозняков и частично удерживает запах, но внутренней температуры камеры не поднимает.
Для PLA и PETG это часто вторично. Для материалов, склонных к усадке и деформации — ABS, ASA и близких к ним — температура вокруг модели напрямую влияет на результат. Пока нижние слои уже остыли, верхние ещё горячие: разница температур даёт внутренние напряжения. Края отрываются от стола, стенки «лодочкой» загибаются, между слоями появляются щели. Закрытый корпус без активного подогрева смягчает сквозняк, но не держит стабильные 60+ °C вокруг детали.
Активный подогрев камеры на Q2 как раз для этого: выравнивает температуру в объёме печати и снижает градиент между столом, стенками и воздухом. Для ABS и ASA это не косметическая опция, а условие, при котором слой к слою садится предсказуемее, а края модели меньше тянет. Q2C в той же задаче остаётся зависимым от комнатной температуры, сквозняков и того, насколько хорошо закрытый корпус сам по себе удерживает тепло от стола и хотэнда. Стабильного результата на «капризных» пластиках без подогрева камеры ожидать не стоит.
Практический вывод простой: если ABS и ASA будут не разовым экспериментом, а регулярной работой, разница в камере важнее разницы в цене между версиями. Если же основной поток — PLA и PETG, закрытый корпус Q2C закрывает бытовые задачи без активного нагрева объёма.
Отличие 2: AI-камера
У Q2 есть встроенная камера с автоматическим обнаружением дефектов печати и удалённым наблюдением. У Q2C камеры нет.
Это не влияет на геометрию детали и не меняет экструзию. Меняется контроль процесса. Камера даёт картинку печати без необходимости стоять у корпуса и позволяет системе отмечать типичные сбои — смещение, «спагетти», отрыв от стола — без постоянного присутствия оператора. Для длинных ночных заданий и для печати без постоянного доступа к принтеру это отдельный сценарий, а не «приятная мелочь».
На Q2C тот же объём и та же механика, но контроль только внешний: смотреть в окошко, ставить свою камеру или полагаться на звук и запах. Если удалённое наблюдение и автоматическое уведомление о браке входят в критерии выбора, это однозначно версия Q2.
Отличие 3: система фильтрации воздуха
У Q2 фильтрация многоступенчатая: в обзорах её описывают как связку предварительного фильтра, HEPA-фильтра и угольного фильтра. Расчёт в том числе на летучие соединения, которые даёт печать ABS. У Q2C фильтрация базовая, без такого уровня очистки.
Закрытый корпус сам по себе уже снижает распространение запаха в комнате. Многоступенчатая схема на Q2 идёт дальше: удерживает мелкие частицы и лучше работает с летучими соединениями, характерными для стирольных пластиков. Для PLA запах обычно слабый, для PETG умеренный. Для ABS и ASA вопрос фильтрации становится практическим, особенно если принтер стоит не в отдельном проветриваемом помещении.
Q2C здесь остаётся «базовой» версией: закрытый объём есть, серьёзной связки предварительный + HEPA + уголь нет. Если ABS/ASA планируются редко и есть вытяжка или отдельная комната, базовая фильтрация может быть приемлемой. Если печать таких материалов регулярная и принтер ближе к жилой зоне, оснащение Q2 по воздуху совпадает с логикой подогреваемой камеры: обе опции заточены под более «грязные» и капризные пластики.
Какие материалы стоит печатать на каждой версии
Сводка по материалам следует из камеры, а не из хотэнда: температура сопла до 370 °C и стол до 120 °C есть у обеих версий. Ограничивает не нагрев сопла, а стабильность объёма вокруг модели и, во вторую очередь, фильтрация.
Q2 за счёт активно подогреваемой камеры уверенно работает с PLA, PETG, ABS, ASA, нейлоном, поликарбонатом и композитами с наполнителями. Подогрев до 65 °C как раз закрывает типичный диапазон, в котором ABS и ASA меньше ведёт. Нейлон и ПК тоже чувствительны к сквозняку и резкому остыванию: закрытый и при этом нагреваемый объём даёт более предсказуемую усадку.
Q2C лучше всего подходит для PLA, PETG и периодической печати TPU. PLA почти не требует тёплой камеры. PETG обычно печатается без активного подогрева объёма, если стол прогрет и нет сильного сквозняка. TPU упирается скорее в прямой экструдер (он есть на обеих моделях), чем в температуру камеры. Для ABS и ASA на Q2C стабильного результата без подогрева камеры ждать не стоит: закрытый корпус помогает, но не заменяет PTC-нагрев до 65 °C.
Подробнее о выборе пластика — в материале Все о пластике для 3D-принтера: виды, свойства, как выбрать. Отдельно про температурный режим и усадку стирольных пластиков: ABS-пластик: плюсы, минусы, температурный режим печати.
Коротко по сценариям материалов:
- PLA / PETG каждый день — обе версии; экономия указывает на Q2C.
- ABS / ASA регулярно — Q2.
- Нейлон, ПК, композиты с наполнителем — Q2.
- TPU время от времени — обе, при условии настроек прямого экструдера.
- Многоцветная печать с фирменным боксом — обе, бокс заявлен для всей платформы.
Соседний вопрос «Qidi Q2 или P2S» здесь не разбирается: это уже сравнение с другой линейкой и другой экосистемой, тема отдельной статьи.
Как выбрать между Q2 и Q2C

Выбор упирается не в «какая модель лучше», а в то, какие пластики и какой контроль процесса нужны.
Печатаете преимущественно PLA и PETG и хотите сэкономить — Q2C. Платформа та же: объём 270 × 270 × 256 мм, CoreXY, прямой экструдер, хотэнд до 370 °C, стол до 120 °C, Klipper, те же слайсеры. Закрытый корпус закрывает бытовой контур без активного нагрева камеры. Q2C ощутимо доступнее Q2; конкретные суммы быстро меняются и в источниках расходятся, поэтому ориентир только относительный.
Планируете регулярно печатать ABS, ASA, нейлон или композиты с наполнителями — Q2. Подогреваемая камера здесь не маркетинговая опция, а условие стабильной геометрии. Без неё закрытый корпус Q2C не даёт того же температурного режима внутри объёма.
Важно удалённо следить за печатью и получать автоматическое уведомление о браке — снова Q2, за счёт AI-камеры. На Q2C этого контура нет.
Фильтрация работает в ту же сторону, что и камера: многоступенчатая схема Q2 логична там, где часто идут ABS и ASA. Для PLA/PETG в проветриваемом месте базовая фильтрация Q2C обычно достаточна.
Если задачи смешанные — много PLA и иногда ABS — решающим остаётся частота «капризных» материалов. Разовые тесты ABS на Q2C возможны, но это не тот режим, под который версия рассчитана. Регулярный поток стирольных и конструкционных пластиков смещает выбор к Q2.
Позиционирование из спецификации совпадает с этими сценариями: Q2 — более оснащённая версия платформы, Q2C — более доступная по цене базовая версия той же платформы.
FAQ
Можно ли печатать ABS на Q2C?
Можно запустить задание, но без активного подогрева камеры результат менее стабилен: возможны отслоение от стола, деформация краёв и щели между слоями. Закрытый корпус снижает сквозняк, но не держит 65 °C вокруг модели. Для регулярного ABS разумнее Q2.
Отличается ли качество печати PLA на Q2 и Q2C?
По проверенным данным — нет. Механика, экструдер, хотэнд, стол и прошивка одинаковы. Разница в камере, камере наблюдения и фильтрации на PLA почти не проявляется, если настройки слайсера и филамент те же.
Можно ли использовать фирменный бокс мультиматериальной печати на обеих моделях?
Да. Обе модели поддерживают фирменный бокс подачи филамента; заявлено до 16 цветов при объединении нескольких боксов. Подробнее о многоцветной печати на этой платформе: Многоцветная печать на Qidi.
Насколько сильно отличается цена между версиями?
Q2C ощутимо доступнее Q2. Точные суммы в разных источниках расходятся и быстро меняются, поэтому ориентироваться стоит на текущий прайс производителя и дистрибьюторов, а не на фиксированную «разницу в рублях».
Нужна ли AI-камера, если принтер стоит рядом с рабочим столом?
Не обязательно. Камера даёт удалённый просмотр и автообнаружение дефектов. Если задания короткие и вы всё равно рядом, Q2C этого контура не теряет в качестве слоя. Если печать идёт ночью или из другой комнаты — опция Q2 уже практическая.
Хватит ли Q2C для PETG и редкого нейлона?
PETG — да, это как раз зона Q2C. Редкий нейлон зависит от конкретной марки и геометрии: без подогрева камеры риск усадки выше. Если нейлон останется исключением, можно пробовать на Q2C; если войдёт в постоянный набор материалов — логичнее Q2.
Краткие выводы
Q2 и Q2C — две комплектации одной платформы, а не два разных принтера по механике и экструзии.
Три реальных отличия: активный подогрев камеры до 65 °C, AI-камера и многоступенчатая фильтрация — все на стороне Q2.
Для PLA и PETG достаточно Q2C; для регулярных ABS, ASA, нейлона и наполненных композитов нужна подогреваемая камера Q2.
Q2C ощутимо доступнее; выбор стоит привязывать к материалам и к тому, нужен ли удалённый контроль печати, а не к абстрактному «флагману».