
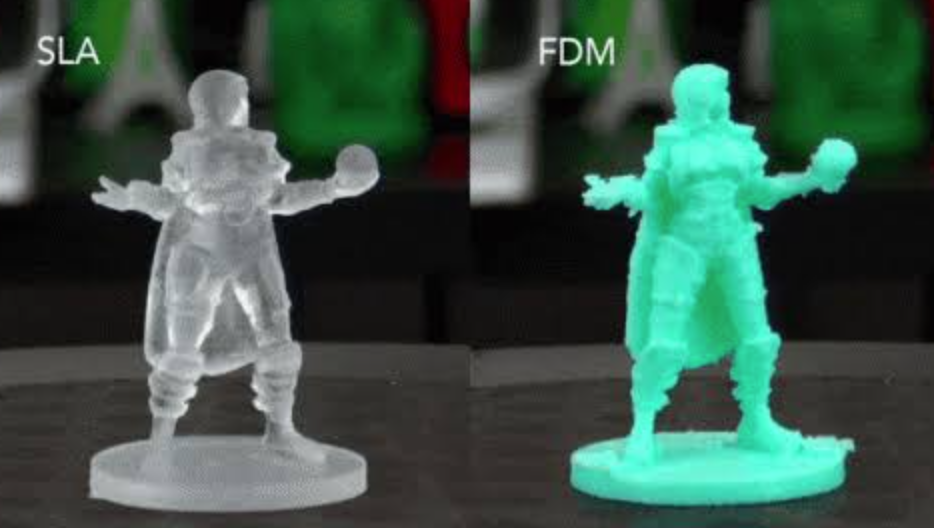
Фотополимерный 3D принтер работает иначе, чем привычный FDM. Вместо твёрдой пластиковой нити используется жидкая смола, которая затвердевает под светом. За счёт этого деталь получается заметно точнее и глаже: мелкие грани, тонкие стенки и мелкий рельеф читаются лучше, чем при печати филаментом. Если вы уже знакомы с FDM, фотополимерная печать выглядит как другой класс задач — миниатюры, мастер-модели, стоматологические формы, изделия, где важна поверхность, а не крупный габарит. Ниже — как устроен процесс, чем SLA отличается от DLP и LCD/MSLA, какая бывает фотополимерная смола для 3D принтера и когда смоляной принтер разумнее FDM.
Подробное сравнение всех основных технологий — в статье Виды 3D-принтеров: FDM, SLA, DLP, SLS — сравнение технологий.
- Как работает фотополимерная печать: пошагово
- SLA, DLP и LCD/MSLA — в чём разница
- SLA
- DLP
- LCD/MSLA
- Что такое фотополимерная смола
- Постобработка после печати
- Меры безопасности при работе со смолой
- Преимущества фотополимерной печати
- Ограничения фотополимерной печати
- Чем фотополимерная печать принципиально отличается от FDM
- Для чего используют фотополимерную печать
- FAQ
- Чем LCD-принтер отличается от SLA?
- Опасна ли фотополимерная смола?
- Нужна ли постобработка после печати смолой?
- Что лучше для новичка — FDM или фотополимерный принтер?
- Можно ли печатать крупные детали на смоле?
- Чем MSLA отличается от LCD?
- Краткие выводы
Как работает фотополимерная печать: пошагово
Принцип один для SLA, DLP и LCD/MSLA: жидкая фотополимерная смола отверждается светом слой за слоем. Материал печати — жидкая фотополимерная смола (в отличие от твёрдого филамента у FDM). Принцип отверждения — засветка светом. Направление печати у большинства настольных моделей такое: платформа погружается в смолу и поднимается вверх, деталь формируется «вверх ногами».
- В резервуар (ванну) заливается жидкая фотополимерная смола.
- Платформа опускается в смолу так, чтобы между дном ванны и платформой остался зазор высотой одного слоя. Печать обычно идёт «вверх ногами»: деталь растёт от платформы вниз, в сторону дна резервуара.
- Источник света точечно или по всей площади засвечивает нужный контур слоя. Смола в этих местах затвердевает и прилипает к платформе (на первом слое) или к уже напечатанному слою.
- Платформа поднимается на высоту одного слоя. Под деталью снова появляется тонкая плёнка жидкой смолы, и цикл повторяется, пока модель не будет собрана полностью.
- После завершения печати деталь снимают с платформы, промывают от неотвердевшей смолы и проводят финальную засветку (постотверждение). Затем снимают поддержки.
Время постобработки зависит от конкретной смолы и указывается производителем. Без промывки и УФ-засветки деталь остаётся липкой и не набирает заявленные свойства материала.
SLA, DLP и LCD/MSLA — в чём разница
SLA, DLP и LCD/MSLA используют один и тот же принцип — фотополимеризацию. Различается источник света и то, как формируется контур слоя. На практике «SLA 3D принтер» часто называют всю группу технологий, хотя исторически SLA — именно лазерный вариант.
SLA
SLA — лазер точечно «рисует» контур каждого слоя. Луч проходит по траектории сечения модели, и смола твердеет там, куда попал свет. Это исходная промышленная схема фотополимерной печати. Из-за точечного обхода слоя скорость зависит от площади и сложности контура. Для многих пользователей слово «SLA» стало общим названием смоляной печати.
DLP
DLP — проектор засвечивает сразу весь слой целиком через матрицу микрозеркал. Слой формируется не линией, а кадром: за одно включение проектора отверждается вся площадь сечения. Это ускоряет печать широких слоёв по сравнению с лазерным обходом. Разрешение здесь связано с матрицей проектора и оптикой, а не с диаметром лазерного пятна.
LCD/MSLA
LCD/MSLA — слой засвечивается через LCD-экран, который работает как маска. Под ванной стоит матрица светодиодов, а экран пропускает свет только в тех пикселях, которые соответствуют сечению модели. Фотополимерный LCD 3D принтер сегодня — самая распространённая и доступная технология среди настольных фотополимерных принтеров. MSLA обычно означает ту же схему: маска на LCD и матричная засветка всего слоя.
Для выбора конкретного аппарата важны размер экрана, разрешение матрицы, надёжность ванны и удобство обслуживания — не маркетинговое имя технологии. Если нужна общая рамка «что лучше купить новичку», смотрите гайд Как выбрать 3D-принтер: полный гайд для новичка.

Что такое фотополимерная смола
Фотополимер для 3D принтера — жидкий светочувствительный полимер. Под нужной длиной волны он быстро переходит из жидкости в твёрдое состояние. Состав и добавки задают цвет, жёсткость, усадку и назначение.
Разные виды под разные задачи: стандартная смола — для прототипов, миниатюр и общих моделей; смола повышенной прочности — когда нужна меньшая хрупкость готовой детали; смола для отливок и литья по выплавляемым моделям — выгорает с минимальным остатком и подходит для мастер-моделей; стоматологическая смола — для моделей и шаблонов в медицинской и зуботехнической практике. Есть также водосмываемые составы, которые упрощают промывку, и инженерные смеси с особыми требованиями к температуре или износу. Конкретные минуты засветки и промывки всегда смотрите в карте смолы: время постобработки зависит от конкретной смолы и указывается производителем.
Фотополимерная смола для 3D принтера хранится в закрытой таре, вдали от прямого света. Перед заливкой её обычно перемешивают, чтобы пигмент и компоненты распределились равномерно.
Постобработка после печати
Обязательные этапы постобработки: промывка от неотвердевшей смолы, финальная засветка УФ-светом, снятие поддержек. У FDM такого контура нет: деталь снимают со стола и при необходимости только отделяют поддержки и шлифуют швы.
Промывка убирает плёнку жидкой смолы с поверхности и из карманов модели. Для большинства смол используют изопропиловый спирт; у водосмываемых смол допустима вода — это указано производителем. После промывки деталь сушат и помещают в УФ-камеру или под УФ-источник для полного отверждения. Только после этого материал становится ближе к заявленным механическим свойствам.
Поддержки снимают до или после финальной засветки — зависит от геометрии и рекомендаций к конкретной смоле. Следы от поддержек на фотополимере обычно мельче, чем у FDM, но на лицевых гранях их всё равно зачищают.
Время постобработки зависит от конкретной смолы и указывается производителем. Нельзя пропускать промывку и УФ-засветку: «сырая» деталь липкая, токсичнее в обращении и нестабильна по форме.

Меры безопасности при работе со смолой
Неотверждённая смола токсична при контакте с кожей и вдыхании паров. Работайте в перчатках (нитриловых, не тканевых) и в проветриваемом помещении. Не трогайте ванну, платформу и свежую деталь голыми руками. При попадании на кожу смойте состав и не растирайте участок. Пары и аэрозоль при перемешивании и промывке тоже небезразличны — вентиляция обязательна, особенно в маленькой комнате.
Отработанную смолу нельзя выливать в канализацию. Её утилизируют как химические отходы после отверждения под УФ-светом: жидкие остатки засвечивают до твёрдого состояния и сдают по правилам обращения с химией, принятым в вашей местности. Бумажные полотенца, перчатки и фильтры после контакта со смолой тоже не кладут в обычный бытовой мусор, пока смола на них не отверждена.
После УФ-отверждения смола становится химически инертной и безопаснее в обращении. Это не отменяет аккуратности при шлифовке: пыль лучше не вдыхать. Рабочая зона — отдельный стол, который легко протирать, без еды и напитков рядом с ванной.
Преимущества фотополимерной печати
- Значительно более высокая детализация и гладкость поверхности по сравнению с FDM того же класса задач.
- Отсутствие видимых линий слоёв на глаз при типичной высоте слоя смоляной печати.
- Хорошо подходит для миниатюр, коллекционных фигурок, тонкого рельефа и мелкого текста.
- Удобна для ювелирных мастер-моделей, где важна чистота поверхности перед литьём.
- Подходит для стоматологических моделей и других изделий с высокими требованиями к точности контура.
- LCD/MSLA даёт доступный вход в фотополимерную печать без промышленного лазера.
Типичное соотношение с FDM: выше детализация и качество поверхности, но обычно меньший рабочий объём и более хрупкий результат печати из стандартной смолы.
Ограничения фотополимерной печати
- Как правило, меньший рабочий объём печати по сравнению с FDM того же ценового сегмента.
- Отвердевшая смола часто более хрупкая, чем FDM-пластики, особенно у стандартных составов.
- Обязательная постобработка увеличивает время и трудозатраты на одну деталь.
- Расходные материалы и обслуживание обычно дороже: смола, ванна, FEP/PFA-плёнка, спирт, перчатки, УФ-камера.
- Неотверждённая смола требует дисциплины по защите кожи, дыхания и утилизации.
- Крупные сплошные детали печатать менее удобно: растёт расход смолы, сложнее промывка внутренних полостей.
- Готовая деталь из стандартной смолы хуже переносит удар и изгиб, чем типичный PLA/PETG/ABS в FDM.
3D принтер на смоле закрывает задачи точности, а не «напечатать большой корпус за вечер».
Чем фотополимерная печать принципиально отличается от FDM
Устройство FDM разобрано отдельно: FDM-принтеры: как устроена технология печати. Кратко — четыре различия.
Материал. Фотополимер: жидкая фотополимерная смола. FDM: твёрдый филамент, который плавят и выдавливают через сопло.
Принцип. Фотополимер: засветка светом (лазер — SLA, проектор — DLP, LCD-экран как маска — LCD/MSLA). FDM: плавление и экструзия дорожка за дорожкой.
Детализация. У фотополимера выше: тонкие стенки, мелкий рельеф и гладкая поверхность достигаются проще. У FDM линия слоя и диаметр сопла задают видимую «ступеньку».
Постобработка. У фотополимера обязательна: промывка от неотвердевшей смолы, финальная засветка УФ-светом, снятие поддержек. У FDM деталь сразу можно брать в руки после остывания; шлифовка и покраска — по желанию, не как часть технологии.
Отсюда и развилка применения. Нужен корпус, крепёж, функциональный прототип среднего размера — чаще FDM. Нужна миниатюра, мастер-модель, стоматологический шаблон, ювелирный прототип — 3D принтер для фотополимерной печати.

Для чего используют фотополимерную печать
Миниатюры и коллекционные фигурки. Тонкие пальцы, пряжки, складки ткани и лица читаются без грубой «слойности» FDM. Смоляной принтер здесь стал бытовым стандартом у моделистов.
Ювелирное дело. Мастер-модели для литья по выплавляемым моделям печатают из специальных выгораемых смол. Важны гладкая поверхность и точный контур камня или шинки.
Стоматология и медицина. Модели челюстей, кап, шаблонов — там, где нужна повторяемая геометрия. Для клинических изделий берут сертифицированные составы; бытовая смола для этого не предназначена.
Детали с высокими требованиями к точности. Мелкие корпуса электроники, мастер-формы, визуальные прототипы с мелким текстом и фасками.
Если задача ещё не определена и вы выбираете первый аппарат, начните с гайда Как выбрать 3D-принтер: полный гайд для новичка. Ассортимент оборудования и материалов — на странице каталог фотополимерных принтеров и смол.
FAQ
Чем LCD-принтер отличается от SLA?
SLA в узком смысле — лазер, который обходит контур слоя точкой. LCD/MSLA засвечивает весь слой через экран-маску. Принцип тот же — фотополимеризация жидкой смолы. На рынке настольных машин чаще встречается именно фотополимерный LCD 3D принтер; «SLA 3D принтер» в разговорной речи нередко означает любой смоляной аппарат.
Опасна ли фотополимерная смола?
Неотверждённая смола токсична при контакте с кожей и вдыхании паров. Нужны перчатки и вентиляция. Отработанную смолу нельзя выливать в канализацию — утилизировать как химические отходы после отверждения под УФ-светом. После УФ-отверждения смола становится химически инертной и безопаснее в обращении.
Нужна ли постобработка после печати смолой?
Да. Обязательные этапы: промывка от неотвердевшей смолы, финальная засветка УФ-светом, снятие поддержек. Время постобработки зависит от конкретной смолы и указывается производителем.
Что лучше для новичка — FDM или фотополимерный принтер?
Зависит от цели. FDM проще войти в печать крупных и утилитарных деталей, материал твёрдый, постобработка не обязательна. Фотополимер даёт детализацию, но требует перчаток, промывки, УФ-засветки и аккуратной утилизации. Если первая задача — фигурки и мелкие модели, логичен 3D принтер смоляной; если коробки, крепления и черновые прототипы — FDM.
Можно ли печатать крупные детали на смоле?
Технически да, в пределах рабочего объёма конкретной машины. У настольных фотополимерных аппаратов объём обычно меньше, чем у FDM того же ценового сегмента. Крупная сплошная деталь дороже по смоле и сложнее в промывке.
Чем MSLA отличается от LCD?
На практике это близкие обозначения одной схемы: засветка слоя через LCD-маску. MSLA подчёркивает матричный источник света под экраном. Для пользователя важнее разрешение экрана и размер ванны, чем буква в аббревиатуре.

Краткие выводы
Фотополимерная печать отверждает жидкую смолу светом и даёт более высокую детализацию, чем FDM, ценой меньшего объёма, хрупкости стандартных смол и обязательной постобработки.
SLA, DLP и LCD/MSLA — разновидности одного принципа; среди настольных машин чаще всего встречается LCD/MSLA.
Неотверждённая смола требует перчаток, вентиляции и правильной утилизации; после УФ-засветки материал безопаснее.
Смоляной принтер имеет смысл, когда нужны миниатюры, ювелирные мастер-модели, стоматологические формы и точный мелкий контур — не как универсальная замена FDM.