
Если вы уже печатали PLA или PETG и подбираете 3d принтер для tpu, закладывайте другой подход к настройкам. TPU — единственный по-настоящему гибкий и эластичный материал из основных филаментов. Он не становится «чуть мягче PLA» за счёт добавки: после остывания деталь остаётся похожей на резину, гнётся и пружинит. За это приходится платить. Скорость печати заметно ниже, ретракт почти не используют, путь нити от шестерён до сопла должен быть коротким. Без этих условий печать TPU быстро превращается в замятия, тонкие нити между деталями и рваную поверхность. Дальше — что это за пластик, чем он отличается от PLA/PETG/ABS, для каких деталей его берут и как настроить принтер, чтобы гибкий филамент не стал мучением.
Что такое TPU
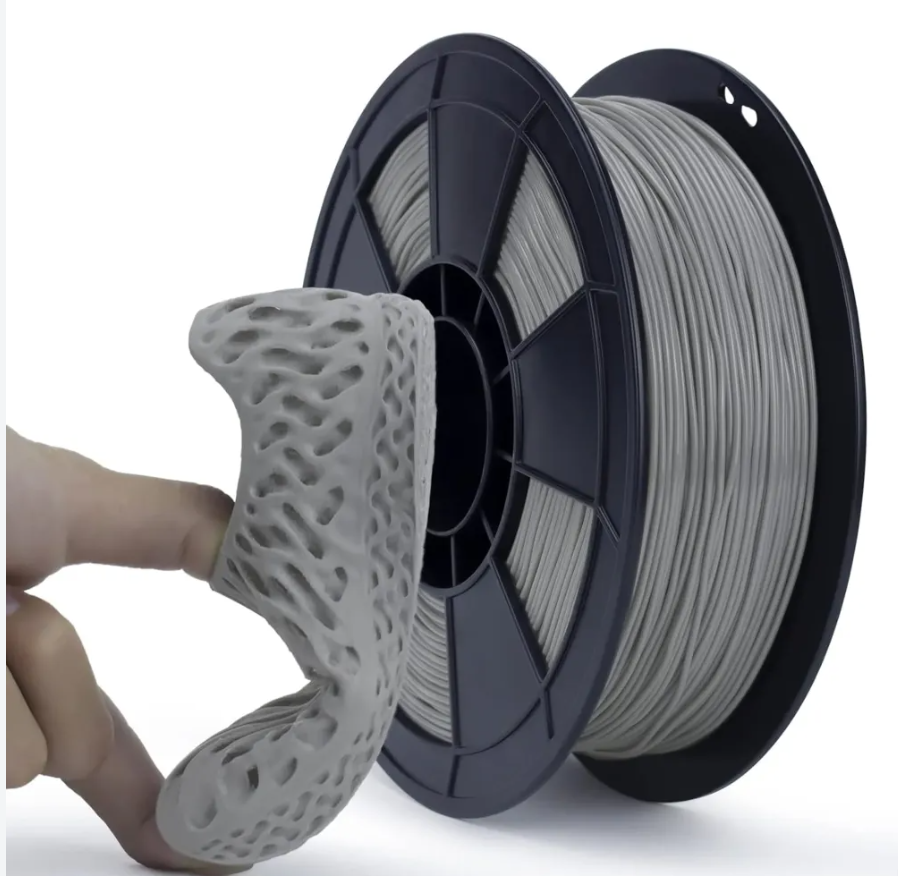
TPU — термопластичный полиуретан. Это эластичный полимер. Отличие от жёстких пластиков не в формуле «PLA плюс смягчитель», а в самой природе материала. PLA, PETG и ABS после печати держат форму как твёрдое тело: стенку трудно сжать пальцами, изгиб заканчивается трещиной. TPU после печати остаётся податливым. Тонкую стенку можно сложить, скрутить, сжать — и она не лопнет. Насколько деталь вернётся к исходной геометрии, зависит от твёрдости по Шору и от толщины стенки.
На катушке TPU выглядит как обычный филамент. В руках нить уже другая: её легко сложить петлёй. В экструдере то же свойство мешает. Жёсткая нить передаёт давление шестерён до расплава почти без потерь. Мягкая сминается, растягивается и складывается в любом зазоре.
Поэтому TPU пластик для 3D-принтера нельзя печатать «как PLA, только теплее». Горячая зона тянет материал нитями, трубка боудена даёт место сложиться, мост провисает. Обзор материалов кластера — в статье Все о пластике для 3D-принтера: виды, свойства, как выбрать.
Производители выпускают TPU разной твёрдости. Цифра на этикетке важнее цвета и почти так же важна, как температура сопла.
Твёрдость TPU: что значит 85A, 90A, 95A (шкала Шора)
Твёрдость гибких филаментов указывают по шкале Шора A (Shore A). На катушке это выглядит как 85A, 90A или 95A. Чем меньше число, тем мягче и эластичнее материал — и тем сложнее его печатать.
Шкала Шора A описывает сопротивление вдавливанию. Для бытового понимания достаточно так:
- 95A — упругий, но ещё «собранный». Деталь гнётся руками, при этом нить в фидере не превращается в ленту от лёгкого прижима. Это самый распространённый и относительно дружелюбный вариант для тех, кто первый раз печатает эластичный филамент.
- 90A — заметно мягче. Чехол обхватывает корпус плотнее, демпфер гасит удар сильнее. В экструдере нить охотнее плющится. Ретракт и высокая скорость здесь вредят сильнее, чем на 95A.
- 85A — ближе к резине среди обычных катушек. Печать капризная: скорость держат у нижней границы диапазона, ретракт чаще полностью отключают, зазор фидера настраивают особенно аккуратно.
Для первого профиля берите TPU 95A пластик для 3D-принтера. Когда стены выходят ровными и фидер не жуёт нить, можно пробовать более мягкие марки под конкретную деталь. Диапазон 85A–95A типичен для потребительского филамента. Точную твёрдость, допуск по диаметру и рекомендованные температуры всегда уточняйте у конкретного производителя: две катушки с одной цифрой Shore A могут печататься по-разному.
Свойства TPU
Цифры и оценки ниже ориентировочные. Они зависят от твёрдости по Шору A и от производителя. Параметры печати тоже нужно сверять с паспортом конкретной катушки.
| Свойство | Как проявляется у TPU |
|---|---|
| Эластичность | Деталь гнётся и сжимается. После нагрузки форма возвращается частично или полностью — в зависимости от твёрдости и геометрии. Жёсткие пластики так не работают. |
| Износостойкость и устойчивость к истиранию | Выше, чем у PLA/PETG/ABS. Поэтому TPU ставят в узлы с постоянным трением: ролики, накладки, протекторы. |
| Химическая стойкость | Выше, чем у PLA/PETG/ABS, в том числе при контакте с маслами и смазками. Для деталей около направляющих и подшипников это частый аргумент в пользу TPU. |
| Склонность к деформации под давлением | Есть. Мягкий TPU продавливается и «плывёт», если стенка тонкая или нагрузка постоянная. |
| Провисание на мостах и нависаниях | Материал склонен провисать без поддержки из-за собственной эластичности. Крупные мосты печатаются хуже, чем у жёстких пластиков. |
| Гигроскопичность | Высокая. TPU активно впитывает влагу из воздуха. Влажная нить даёт шершавую поверхность, пузырьки и повышает риск замятий. |
Сравнение материалов по задаче — в статье PLA vs PETG vs ABS vs TPU: как выбрать пластик для задачи [blocked]. Если нужна размерная стабильность и жёсткость, TPU не замена PETG. Если нужна «резина из принтера», среди массовых филаментов конкурентов почти нет.
Отдельно про влагу. Филамент для 3D-принтера TPU и любой другой эластичный филамент нельзя держать открытым неделями. Гибкий пластик для 3D-принтера быстро набирает влагу. Даже комнатная влажность за несколько дней меняет поведение нити. Практичный минимум: зип-пакет и силикагель после каждой печати. Надёжнее — сухой бокс. Если катушка стояла открытой, сушка перед работой часто снимает половину «необъяснимых» дефектов поверхности.
Эластичность нужно закладывать в модель: тонкая стенка работает как гибкий элемент, толстая на 95A ближе к плотному протектору. Редкое заполнение даёт «подушку», плотное — более собранный массив.
Температура и настройки печати
Печать TPU на 3D-принтере требует отдельного профиля в слайсере. Характеристики TPU пластика для 3D-принтера на катушке и в паспорте важнее чужого пресета. Не копируйте PLA с выключенным обдувом и не поднимайте скорость «потому что прямые стенки простые». Для этого материала важнее тракт подачи и темп, чем точное совпадение температуры с чужим профилем из интернета.
Значения ориентировочные и зависят от конкретной твёрдости (Shore A) и производителя — уточняйте параметры печати у конкретного производителя филамента.
| Параметр | Рекомендация |
|---|---|
| Температура сопла | 210–230 °C |
| Температура стола | 30–60 °C (многие марки TPU печатаются и без подогрева стола) |
| Скорость печати | Значительно ниже, чем у PLA/PETG — обычно 15–30 мм/с |
| Ретракт | Минимальный или полностью отключён. Эластичный материал плохо переносит резкие втягивания, это частая причина замятий |
| Тип экструдера | Прямой (direct drive) даёт значительно более стабильный результат, чем боуден (Bowden) |
| Обдув детали | Умеренный: помогает на нависаниях и мостах, но не должен быть избыточным |
Как собрать профиль на практике.
Температура сопла. Начните с середины диапазона — около 220 °C — и напечатайте короткую башню или небольшой куб. Если слои не сплавляются и поверхность матово-шершавая при сухой нити, поднимите температуру внутри 210–230 °C. Если материал тянется длинными волосками даже без ретракта, опустите на несколько градусов. Выходить за табличный диапазон без указания производителя не стоит.

Температура стола. Диапазон 30–60 °C. Многие марки TPU печатаются и без подогрева стола. Для первого слоя удобнее 40–50 °C: нить успевает прилипнуть и не «гуляет» за соплом. Сильный нагрев стола TPU не требует так, как ABS: задача не победить усадку массива, а удержать эластичный первый контур.
Скорость. 15–30 мм/с — рабочий коридор, а не «режим новичка». Периметры держите ближе к 20 мм/с, пока не убедитесь, что стенки ровные. Заполнение не разгоняйте отдельно до скоростей PETG: давление в тракте всё равно гуляет. Первые слои печатайте ещё медленнее.
Ретракт. Сначала отключите полностью. Если между деталями появятся нити, включите очень короткое втягивание и следите за фидером. Резкие длинные ретракты, привычные по PLA, на TPU часто заканчиваются пробкой. Эластичный материал плохо переносит резкие втягивания.
Обдув. Умеренный. На нависаниях он помогает зафиксировать валик. Избыточный поток охлаждает слой слишком рано, сцепление падает, стенка расслаивается. Полный вентилятор «как на PLA» для мягкого TPU обычно лишний.
Поток и первый слой. Калибруйте flow на тонкостенном кубе. Гибкая нить проскальзывает в шестернях иначе, чем PLA, поэтому коэффициент с чужого профиля часто врёт. Первый слой — чуть больший поток, меньшая скорость, аккуратный живой зазор. Слишком прижатый первый слой на мягком материале размазывается в «кашу» и потом сдирает следующие контуры.
Сопло подбирайте по задаче и паспорту филамента. Отдельных цифр по диаметру в общих данных нет: важнее стабильная подача, чем смена сопла «на всякий случай».
Почему TPU сложно печатать на боуден-экструдере
Разница между прямым приводом и боуденом на жёстком пластике часто незаметна. На TPU она становится главной.
В прямом экструдере (direct drive) мотор и шестерни стоят у хотэнда. Нить проходит короткий канал и сразу попадает в расплав. Подать её вперёд или чуть втянуть можно с меньшим люфтом.
В боудене мотор стоит на раме принтера. До хотэнда нить идёт по длинной трубке. PLA в этой трубке работает как толкаемый стержень. TPU работает как шнурок. Шестерни давят — нить сминается у входа, собирается петлёй внутри канала, растягивается и перестаёт передавать давление на сопло. Снаружи это выглядит как щелчки фидера, тонкие стенки, внезапная недоэкструзия и пробка.
Чем мягче Shore A и чем длиннее трубка, тем выше риск. Direct drive печатает TPU значительно стабильнее. Это не реклама конкретной схемы ради бренда, а следствие длины тракта.
На боудене печать всё же возможна. Условия жёсткие: более твёрдый TPU 95A, скорость у нижней границы 15–30 мм/с, ретракт минимальный или выключен, трубка короткая, без изломов и без раструба на входе в хотэнд, прижим фидера настроен так, чтобы нить не плющилась в ленту. Даже тогда стабильность будет ниже, чем на прямом приводе.
Подробнее про устройство узла подачи: Экструдер и хотэнд 3D-принтера: устройство, виды сопел [blocked]. Смотрите на тип экструдера, а не на название модели станка. «Любой принтер» формально примет катушку TPU. Предсказуемый результат даёт короткий путь нити.
На боудене дополнительно мешают потёртая трубка, острая кромка на входе в тепловой барьер и длинный ретракт, который вытягивает расплав назад. Если механику не меняете, закладывайте время на тесты и не ждите скорости PETG.
Для каких деталей нужен TPU
TPU имеет смысл там, где жёсткий пластик трещит, стучит, скользит или не обжимает стык. Ниже — рабочие сценарии, а не абстрактный список «гибких изделий».
Чехлы для телефонов и компактной электроники. Оболочка должна надеваться с натягом, обходить кнопки и гасить удар. PLA на тонкой стенке ломается. PETG чаще остаётся слишком жёстким и плохо «обнимает» корпус.
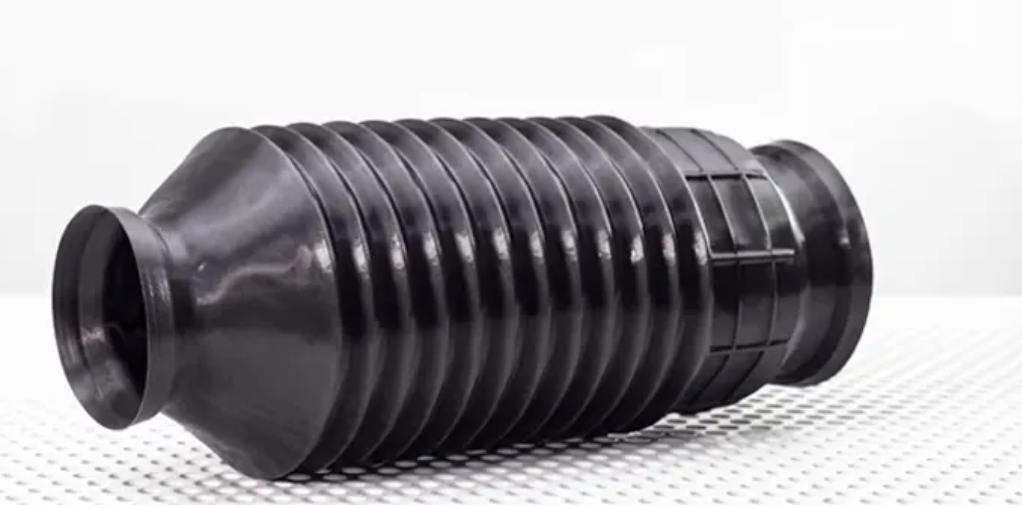
Амортизирующие прокладки и демпферы. Ножки корпуса, шайбы под вентиляторы, вставки между рамой и панелью, подушки под катушку. Задача — съесть вибрацию и точечный удар. Здесь важны эластичность и устойчивость к истиранию, а не микронная точность.
Колёса и ролики. Небольшие колёса прототипов, ролики кабель-каналов, колёсики лотков. TPU цепляется к поверхности лучше гладкого PETG и медленнее истирается, чем PLA. Для нагруженной тележки это всё ещё прототип или лёгкий режим, не замена промышленному колесу.
Ремешки и гибкие петли. Ремешок, петля крышки, «живой» шарнир в одном теле с корпусом. Если толщина и твёрдость подобраны, узел переживает много циклов изгиба. Слишком тонкая перемычка на мягком 85A со временем вытянется; слишком толстая на 95A будет сопротивляться сильнее, чем нужно.
Уплотнители. Прокладки лючков, крышек сухих боксов, кольца вокруг разъёма. Мягкий контур закрывает неровность лучше жёсткой рамки. Постоянное давление на тонкую прокладку нужно закладывать в модель: материал склонен к деформации под нагрузкой.
Защита кабелей. Клипсы, манжеты, держатели жгутов, накладки на место перегиба. TPU не раскалывается на сгибе так, как PLA, и меньше царапает изоляцию.
Обувные элементы. Прототипы стелек, накладки на протектор, смягчающие вставки, ремонтные «пятки». Для повседневной обуви важны износ и контакт со средой; для проверки формы и ремонта TPU закрывает задачу.
Общий фильтр простой. Если деталь должна гнуться, пружинить, тереться или уплотнять — TPU уместен. Если должна держать размер и не прогибаться — смотрите другой пластик.
Для чего TPU не подходит
Гибкость не универсальна. Есть классы деталей, где эластичный филамент мешает.
Узлы с высокой точностью и жёсткими допусками. Посадка с натягом, калиброванный канал, мелкая резьба, сопряжение вал–втулка. TPU «плывёт» под давлением сопла и потом ещё под рабочей нагрузкой. Допуск, который на PETG держится, на TPU уезжает.
Крупные плоские детали с длинными мостами. Без поддержки пролёт провисает. У жёстких пластиков мост ещё можно вытянуть обдувом и короткой паузой. У TPU собственная эластичность тянет валик вниз. Крупные мосты печатаются хуже, чем у PLA/PETG/ABS.
Детали, где нужна абсолютная жёсткость. Кронштейн, рычаг, корпус редуктора, направляющая каретки, силовая стойка. Под нагрузкой TPU согнётся. Люфт вырастет, крепёж разболтается, узел потеряет геометрию.
Ажурные корпуса с тонкими рёбрами на высокой скорости. Мягкая нить не успевает стабилизироваться. Углы плывут, стенка идёт волной.
Нагруженная резьба «пластик в пластик». Витки сомнутся. Если резьба нужна, закладывайте металлическую вставку или печатайте силовой элемент из жёсткого пластика, а из TPU оставляйте только демпфер.
Крупные сплошные массивы без нужды. Печать и так медленная, толстый мягкий объём дольше остывает и легче теряет форму.
Частые проблемы при печати TPU и как их избежать
Проблема: нить застревает или сминается в экструдере.
Причина: длинный путь в боудене, резкий ретракт, неверный прижим шестерён, влажный филамент. Эластичный материал плющится и складывается там, где PLA просто скользит.
Решение: печатать на direct drive либо максимально укоротить и вычистить тракт. Ретракт — минимальный или выключен. Прижим фидера настройте так, чтобы нить не превращалась в ленту. Скорость 15–20 мм/с, пока подача не стабилизируется. Катушку высушите: высокая гигроскопичность усиливает замятия.
Проблема: тонкие нити между деталями.
Причина: TPU тянется за соплом даже на коротком переезде. Привычный ретракт как у PLA ситуацию часто ухудшает и приводит к замятию.
Решение: не лечить сопли агрессивным втягиванием. Температуру держите внутри 210–230 °C и при необходимости чуть снизьте. В слайсере уберите лишние холостые ходы, включите движение по уже напечатанному контуру. Оставшиеся волоски проще срезать после печати, чем сломать подачу.
Проблема: плохое качество мостов и нависаний.
Причина: материал склонен провисать без поддержки из-за собственной эластичности.
Решение: ставьте поддержки чаще и ближе, чем для PLA. Не закладывайте в модель длинные мосты. Скорость на пролётах — у нижней границы. Обдув умеренный: он фиксирует валик, но не должен морозить слой. Крупный пролёт лучше разбить геометрией.
Проблема: неровные стенки на высокой скорости.
Причина: скорость выше рабочего коридора 15–30 мм/с. Нить в тракте пружинит, давление на сопле гуляет, периметр идёт волной.
Решение: вернуть скорость в диапазон. Не разгонять заполнение «как на PETG». Проверить поток и прижим фидера. Если волны остаются на 20 мм/с, ищите проскальзывание нити, а не новый слайсерный профиль.
Проблема: шероховатая поверхность, пузырьки, неровный блеск.
Причина: TPU активно впитывает влагу из воздуха.
Решение: сушка и хранение в закрытом объёме. Пока нить сырая, подбор температуры внутри 210–230 °C проблему не закроет.
Проблема: первый слой не держится или размазывается.
Причина: стол вне комфортного окна 30–60 °C, неверный зазор, слишком быстрый первый контур. Многие марки печатаются и без подогрева, но большой контур на холодном столе легко отрывается.
Решение: начать с 40–50 °C, снизить скорость первого слоя, чуть поднять его поток. Зазор не зажимать «в ноль»: мягкий валик растекается шире жёсткого PLA.
Дополнительный разбор отличий материалов — в статье PLA vs PETG vs ABS vs TPU: как выбрать пластик для задачи.
FAQ
Можно ли печатать TPU на любом 3D-принтере?
Катушка встанет в большинство станков с обычным соплом. Стабильность зависит от экструдера. Прямой привод даёт значительно более предсказуемый результат, чем боуден. На боудене реален компромисс: TPU 95A, низкая скорость, почти без ретракта. Это не равноценная замена direct drive.
Нужен ли подогреваемый стол для TPU?
Не всегда. Рабочее окно стола — 30–60 °C, многие марки TPU печатаются и без подогрева стола. Подогрев помогает удержать первый слой на большой площади. Для мелкой детали часто хватает комнатной температуры стола и хорошего сцепления поверхности.
Почему TPU печатается так медленно?
Эластичная нить сминается и растягивается в тракте. На скоростях жёстких пластиков давление на сопле не успевает выровняться. Отсюда волны, пропуски и замятия. Диапазон 15–30 мм/с — нормальная рабочая скорость для этого материала, а не временная осторожность.
Какая твёрдость TPU лучше для новичка?
95A. Чем меньше число по Шору A, тем мягче деталь и тем сложнее печать. 85A имеет смысл, когда уже понятно, как конкретный фидер держит нить и какой минимальный ретракт машина переносит.
Нужно ли сушить TPU и как хранить катушку?
Да, если нить стояла открытой. Гигроскопичность высокая: влага портит поверхность и повышает риск замятий. После печати катушку закрывают. Сухой бокс предпочтительнее пакета без силикагеля.
Краткие выводы
- TPU — термопластичный полиуретан, единственный по-настоящему эластичный материал среди основных филаментов. Его печатают иначе, чем PLA и PETG: сопло 210–230 °C, стол 30–60 °C, скорость 15–30 мм/с, ретракт минимальный или выключен.
- Для первых деталей берите 95A и короткий тракт подачи. Direct drive стабильнее боудена: в длинной трубке гибкая нить сминается.
- Материал нужен чехлам, демпферам, роликам, ремешкам, уплотнителям и защите кабелей. Для точных жёстких узлов и длинных мостов он слабый выбор.
- Главные источники брака — влага, высокий ретракт, скорость как у жёсткого пластика и попытка печатать мягкий TPU на длинном боудене без запаса по настройкам.