
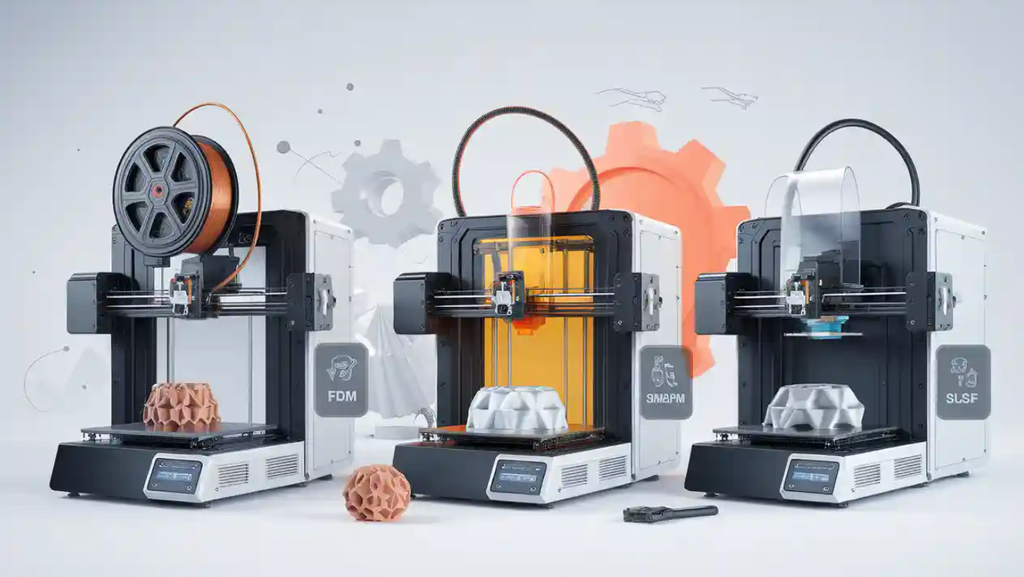
Аббревиатуры FDM, SLA, DLP, LCD и SLS часто стоят рядом в каталогах и обзорах, хотя обозначают разные способы получить деталь из цифровой модели. Виды 3D-принтеров различаются материалом, тем, как формируется слой, и тем, нужна ли отдельная опора для нависающих элементов. Без этой карты легко смешать домашнюю печать пластиковой нитью, фотополимерную смолу и промышленное спекание порошка. Ниже — единая схема трёх семейств технологий: что к чему относится, чем они отличаются и куда смотреть дальше, если нужна глубина по конкретной технологии.
Общая классификация: три семейства технологий
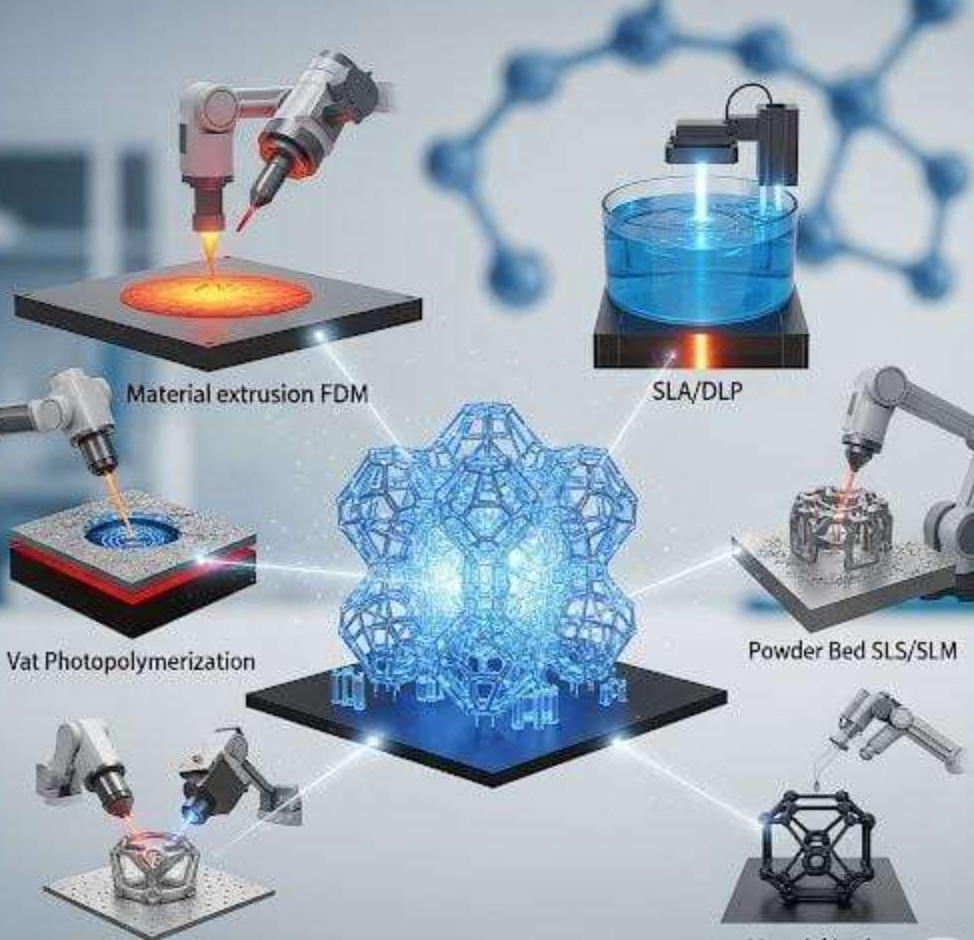
Все основные типы 3D-принтеров из заголовка укладываются в три семейства. Это не маркетинговые ярлыки, а разные физические принципы: что именно становится твёрдым слоем и чем этот слой удерживается, пока печатается следующий.
Первое семейство — печать плавлением пластиковой нити. Сюда относятся FDM и FFF: твёрдый филамент нагревается в экструдере и укладывается дорожками. Это самая узнаваемая домашняя и хоббийная схема.
Второе семейство — печать светоотверждаемой смолой. SLA, DLP и LCD/MSLA работают с жидким фотополимером. Слой отверждается светом — лазером, проектором или матрицей с маской. Детализация выше, чем у нити, но материал и постобработка другие.
Третье семейство — печать спеканием порошка. Типичный представитель в полимерах — SLS. Лазер сплавляет частицы порошка; непроспечённый объём вокруг детали сам держит геометрию. Близкие промышленные процессы для металла (SLM/DMLS) построены на похожей идее спекания порошка, но это отдельное направление, а не «тот же SLS».
Классификация 3D-принтеров по семействам снимает путаницу: DLP не «другой FDM», а вариант смоляной печати; SLS не «более точный SLA», а порошковый процесс без отдельных поддержек. Дальше — краткое резюме каждого семейства и развёрнутое описание SLS.
FDM/FFF — печать пластиковой нитью
FDM (fused deposition modeling) и FFF (fused filament fabrication) описывают один принцип: твёрдый пластиковый филамент плавится и послойно выдавливается через сопло. Платформа или головка движется так, чтобы дорожки материала сложились в сечение детали; после остывания слой держит форму, и печатается следующий.
Плюсы и минусы в сжатом виде:
- плюсы: материал — твёрдая нить, удобная в хранении; технология широко доступна для дома, хобби и прототипирования; постобработка минимальная — в основном снять поддержки;
- минусы: нужны отдельные поддержки для нависаний и мостов; типичная детализация средняя, на поверхности видны линии слоёв.
Подробный разбор устройства, калибровки и типичных ошибок — в статье FDM-принтеры: как устроена технология печати. Здесь достаточно помнить: FDM — семейство нити, а не «все 3D-принтеры вообще».

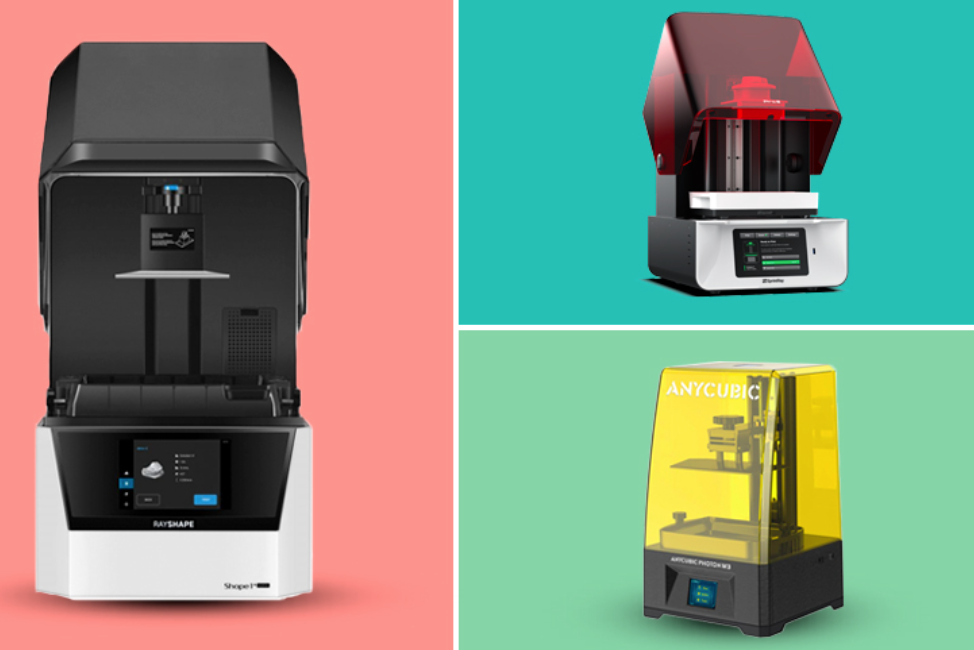
SLA, DLP, LCD/MSLA — печать светоотверждаемой смолой
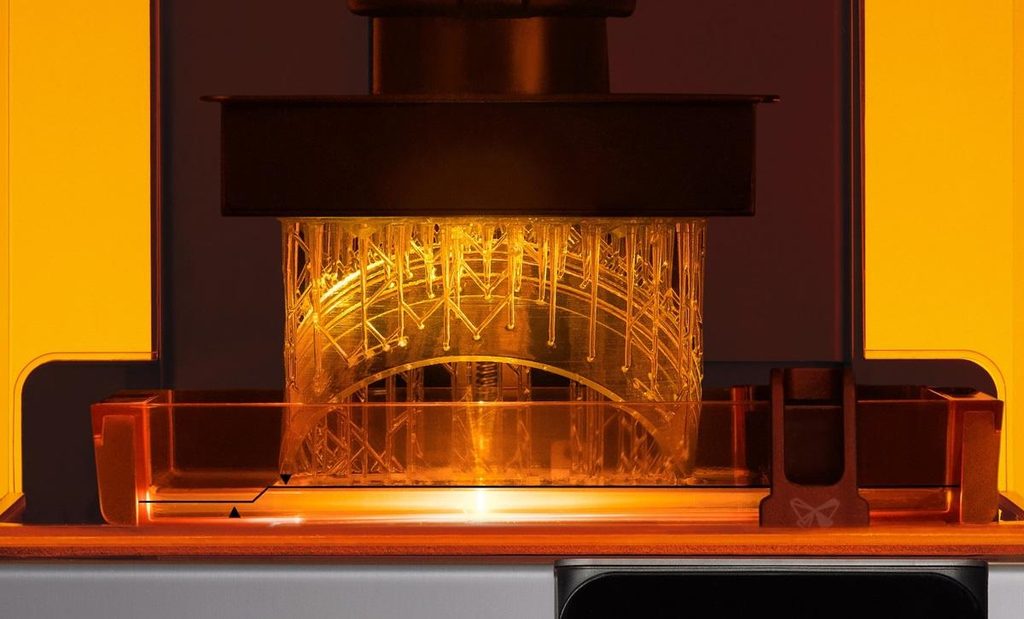
Фотополимерные технологии работают с жидкой смолой. Слой формируется засветкой: лазер в SLA обходит контур и заполняет сечение, DLP проецирует всё сечение целиком, LCD/MSLA закрывает или открывает пиксели маской. Там, куда попал свет нужной длины волны, смола отверждается; платформа смещается, и цикл повторяется.
Что общего у SLA и DLP: один класс материала (жидкая фотополимерная смола) и один принцип — отверждение светом, а не плавление нити. Разница — в источнике и способе засветки кадра, а не в «другом пластике».
Плюсы и минусы одним списком:
- плюсы: высокая детализация и гладкая поверхность; подходит для миниатюр, ювелирного дела, стоматологии и деталей, где важна точность формы;
- минусы: нужны поддержки для нависающих элементов; постобработка обязательна — промывка и постотверждение; доступность для дома выше у LCD/MSLA, SLA и DLP в быту дороже.
Полное сравнение смолы с нитью и нюансы засветки — в статье SLA и фотополимерная печать: чем отличается от FDM.
SLS — печать спеканием порошка
SLS (selective laser sintering) — технология, в которой лазер спекает частицы порошкообразного материала слой за слоем. Чаще всего это порошки на основе полиамида (нейлона). После каждого слоя платформа опускается, валик или нож наносит новый тонкий слой порошка, и лазер проходит по тем зонам, которые должны стать телом детали.
Главное отличие от FDM и SLA: отдельные поддержки не нужны. Окружающий непроспечённый порошок сам служит опорой для нависающих элементов, каналов и сложных внутренних полостей. Геометрия, которую на нити пришлось бы резать на части или завешивать лесом поддержек, в SLS часто печатается целиком.
Материалы в типичном полимерном SLS — порошки полиамида. Тот же принцип спекания порошка используется в промышленности для металла (SLM/DMLS); это родственное, но отдельное направление со своими машинами, порошками и требованиями безопасности, его не следует смешивать с описанием полимерного SLS.
Область применения — преимущественно профессиональная и промышленная: функциональные прототипы со сложной геометрией, мелкосерийное производство деталей, где важны прочность нейлона и свобода формы. Типичная поверхность — средняя-высокая детализация с зернистой текстурой из-за порошка: не «глянец смолы» и не явные дорожки FDM.
Ограничения жёсткие. Оборудование и расходники дорогие, ориентированы на профессиональный контур. После печати обязательна постобработка: удаление избытка порошка, часто с вытряхиванием, обдувом и дополнительной зачисткой каналов. В домашнем сегменте SLS практически не встречается: ни стоимость входа, ни требования к помещению и обращению с порошком не рассчитаны на стол в квартире.
Именно поэтому в этой статье раздел про SLS длиннее, чем блоки про FDM и смолу: отдельной обзорной страницы по порошковому спеканию в кластере нет, а путать SLS со «смоляным лазером» или с металлической печатью нельзя.
Категории технологий 3D-печати после этого раздела выглядят так: нить — дом и универсальные пластиковые детали; смола — точность поверхности; порошок — сложная функциональная геометрия без поддержек, но вне бытового порога входа.
Сводная сравнительная таблица
| Параметр | FDM/FFF | SLA / DLP / LCD-MSLA | SLS |
|---|---|---|---|
| Материал | твёрдый пластиковый филамент (нить) | жидкая фотополимерная смола | порошкообразный материал (чаще полиамид/нейлон) |
| Принцип формирования слоя | плавление и послойная экструзия через сопло | засветка светом (лазер/проектор/LCD-маска), отверждение смолы | лазерное спекание частиц порошка |
| Нужны ли отдельные поддержки | да, для нависаний и мостов | да, для нависающих элементов | нет — окружающий порошок служит опорой |
| Типичная детализация/гладкость поверхности | средняя, видны линии слоёв | высокая, гладкая поверхность | средняя-высокая, зернистая текстура из-за порошка |
| Основная сфера применения | дом, хобби, прототипирование, функциональные детали | миниатюры, ювелирное дело, стоматология, детали с высокой точностью | профессиональное и промышленное мелкосерийное производство |
| Доступность для домашнего использования | широко доступна | доступна на уровне LCD/MSLA, дороже — SLA/DLP | практически не встречается в домашнем сегменте |
| Постобработка | минимальная (снятие поддержек) | обязательна: промывка и постотверждение | обязательна: удаление избытка порошка |
| Ориентировочный порог входа по оборудованию | доступно | выше среднего (LCD/MSLA ближе к доступному, SLA/DLP дороже) | дорого, преимущественно промышленное применение |
Таблица сводит только согласованные параметры. Конкретные цены станков, микроны точности и доли рынка здесь не приводятся: для выбора технологии достаточно относительной шкалы и понимания семейства.
Какая технология для чего подходит
Дом, хобби, обучение: разумная первая точка — FDM или доступный LCD/MSLA. Нить проще в быту по материалу и постобработке; смола на уровне LCD даёт более гладкую поверхность, но требует промывки и постотверждения. Развёрнутый алгоритм выбора под задачу и бюджет — в статье Как выбрать 3D-принтер: полный гайд для новичка [blocked].
Высокая детализация — миниатюры, ювелирные мастер-модели, стоматологические формы, мелкие точные корпуса: семейство SLA/DLP/LCD. Здесь решает гладкость и способность передать тонкий рельеф, а не свобода от поддержек.
Профессиональное мелкосерийное производство сложных функциональных деталей: SLS и близкие промышленные порошковые процессы. Имеет смысл, когда геометрия ломает схему поддержек FDM/SLA, нужен полиамид и партия не оправдывает пресс-форму.
Практическое правило: сначала выбрать семейство (нить / смола / порошок), потом уже конкретную машину. Смешивать критерии «хочу как у SLS, но дома и дёшево» обычно означает либо FDM с компромиссом по форме, либо смолу с компромиссом по материалу.
FAQ
Чем DLP отличается от SLA?
Оба относятся к печати светоотверждаемой смолой. Отличие — в способе засветки слоя: SLA ведёт луч лазера по сечению, DLP проецирует кадр целиком. Материал тот же класс — жидкий фотополимер; поддержки и промывка нужны в обоих случаях.
Что общего у SLA и DLP?
Общее семейство: жидкая смола и отверждение светом. LCD/MSLA стоит в том же ряду: маска вместо лазера или проектора, но принцип слоя тот же.
Какая технология точнее — FDM или SLA?
По типичной детализации и гладкости поверхности фотополимерные процессы выше: у FDM видны линии слоёв, у смолы поверхность гладкая. Это качественное сравнение из таблицы, без микронов.
Можно ли купить SLS-принтер для дома?
Практически нет: технология почти не встречается в домашнем сегменте. Дорогое оборудование, порошок, обязательное удаление излишков и профессиональный контур применения.
Нужны ли поддержки в SLS?
Отдельные поддержки не нужны: непроспечённый порошок держит нависания. В FDM и в смоле поддержки для нависаний требуются.
Какие бывают 3D-принтеры, если смотреть только на быт?
В быту реально встречаются FDM и доступные LCD/MSLA. SLA/DLP дороже, SLS — вне домашнего контура.
Краткие выводы
Виды 3D-принтеров группируются в три семейства: нить (FDM/FFF), светоотверждаемая смола (SLA, DLP, LCD/MSLA) и спекание порошка (SLS).
Семейство задаёт материал, принцип слоя и то, держит ли деталь отдельная опора или окружающая среда печати.
SLS даёт сложную геометрию без поддержек на полиамидном порошке, но остаётся профессиональной и промышленной технологией; металлическое спекание — отдельная ветка.
Выбор «что купить» начинается с задачи (дом, точность поверхности, мелкая серия сложной формы), а не с случайной аббревиатуры из списка.